Статья из альманаха «Управление производством». В статье мы обратимся к опыту предприятия по производству автокомпонентов, повысить производительность которому позволила реорганизация некоторых производственных процессов и объединение операций в кластеры.
Тема повышения производительности в последние годы не сходит с повестки дня как среди зарубежных, так и среди российских предприятий. При этом точное значение понятия достаточно размыто: в разных компаниях его могут использовать в разных контекстах – от продуктивности работников до общей операционной эффективности предприятия. В широком смысле производительность является мерой эффективности, с которой компания или предприятие преобразует имеющиеся ресурсы в готовую продукцию или услуги, при этом важно учитывать не только материальные ресурсы, но и капитал, время, труд людей и работу машин. В данной статье мы обратимся к опыту индийского предприятия по производству автокомпонентов, повысить производительность которому позволила реорганизация некоторых производственных процессов и объединение операций в кластеры.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Современные экономические реалии требуют от производителей сокращения издержек производства в расчете на единицу продукции без потерь качества, и это влечет за собой необходимость внедрять новые методы и технологии производства, позволяющие максимально эффективно использовать имеющиеся ресурсы и оптимизировать рабочие процедуры. Единицей измерения производительности принято считать отношение полученной продукции к затраченным на ее производство ресурсам – материалам, времени, труду, капиталу. Как следствие, добиться роста производительности можно за счет производства большего количества продукции при том же (или меньшем) объеме ресурсов, снижения потребления ресурсов, сокращения времени цикла, увеличения загрузки оборудования за один цикл. На практике для решения этой задачи применяются самые разные подходы. Самыми перспективными на сегодняшний день является совершенствование материальной и технологической базы производства – автоматизация и роботизация производства, позволяющая повысить выход продукции, внедрение цифровых технологий. Однако, прежде чем автоматизировать процессы, необходимо оценить эффективность их организации.
Предприятие N расположено в окрестностях города Амбала в штате Харьяна, Индия, и специализируется на производстве комплектующих для тракторов. Низкая эффективность производства и достаточно высокий уровень брака делали положение предприятия уязвимым на фоне обостряющейся конкуренции, и руководство завода приняло решение о внедрении ряда инициатив, направленных на сокращение потерь в производственных процессах и повышение качества продукции. В качестве примера мы рассмотрим проект сокращения времени выполнения заказа, а именно производства крышки распределительных шестерен.
Для решения задачи повышения производительности и сокращения брака в цехе была организована команда по улучшениям. Первым делом были тщательно изучены все выпускаемые компанией компоненты и установленное на заводе оборудование. Наибольший объем в структуре продукции, производимой на заводе, занимает крышка распределительных шестерен. Она и была выбрана в качестве пилотного проекта по повышению производительности, что давало возможность получить быстрый и видимый результат. Перед командой по улучшениям была поставлена задача снижения процента брака и увеличения выпуска компонентов без увеличения объема затрачиваемых ресурсов.
До внедрения каких-либо новых методов или инструментов командой по улучшениям был проведен глубокий анализ существующего производственного процесса. В Таблице 1 представлены затраты времени на выполнение тех или иных операций в процессе производства крышки распределительных шестерен, а также последовательность операций, необходимое оборудование, норма издержек на машино-час, длительность операций, стоимость механической обработки каждого компонента, стоимость труда операторов, а также стоимость погрузочно-разгрузочных операций с материалами на заводе.
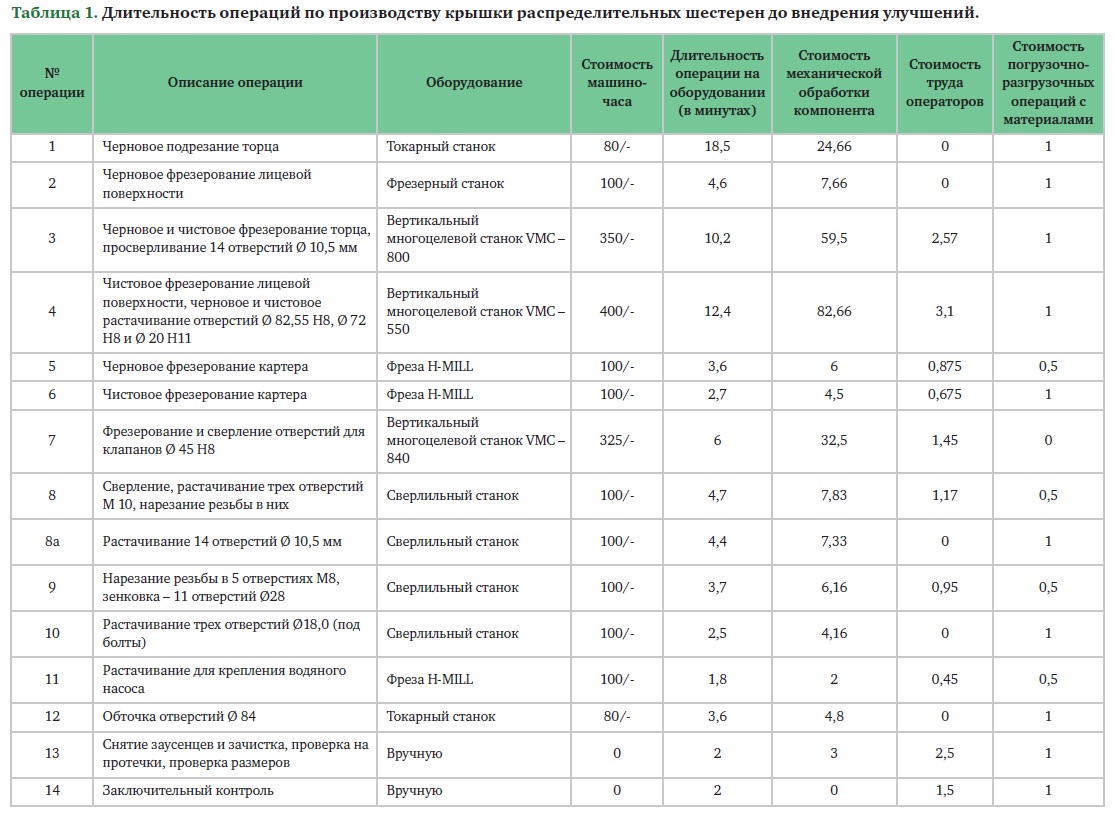
При подготовке таблицы были учтены следующие моменты:
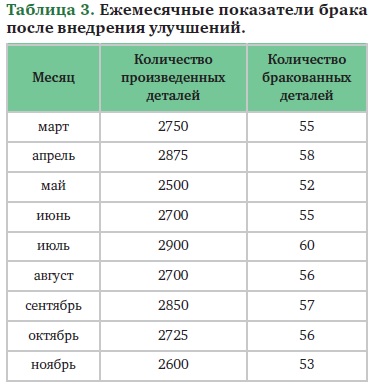
На протяжении года – до и после внедрения улучшений – велся ежемесячный сбор данных по производству, в том числе данных о проценте брака в готовой продукции; результаты приводятся в таблицах 2 и 3 соответственно. В таблице 2 приводится количество бракованных продуктов за 9 месяцев.
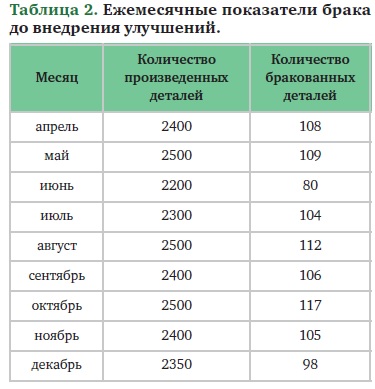
В Таблице 3 приведены показатели по объемам производства и браку за последующие 9 месяцев после внедрения улучшений.
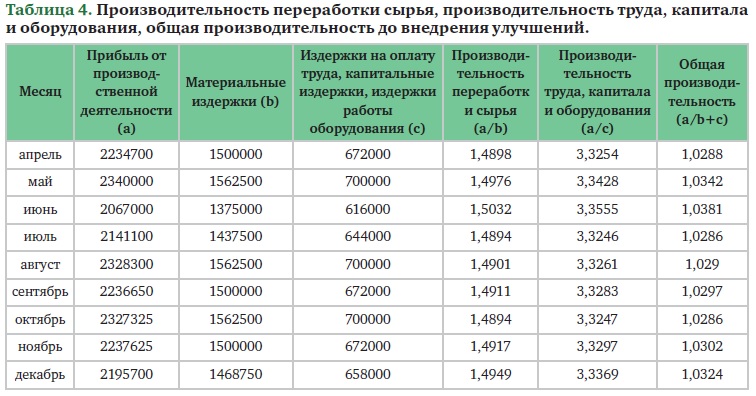
Производительность переработки сырья, производительность труда, капитала и оборудования, а также общая производительность до внедрения улучшений были рассчитаны помесячно; результаты расчетов приведены в Таблице 4. Они основаны на информации, предоставленной бухгалтерией предприятия.
Цена реализации единицы (в рупиях): 975,00
Материальные издержки в расчете на единицу (в рупиях): 625,00
Издержки производства в расчете на единицу (в рупиях): 280,00
Собрав и проанализировав данные по производству и разбив производственный процесс на составляющие, команда по улучшениям провела мозговой штурм, направленный на поиск возможностей повысить производительность и объем выхода продукции, годной с первого предъявления. В результате проведенных обсуждений были приняты следующие решения:
Рассмотрим последнее предложение подробнее. Разработка универсального зажима для производства крышки распределительных шестерен позволила сократить количество задействованного оборудования с восьми станков до шести, поскольку дало возможность сгруппировать схожие операции и выполнять их вместе. Несмотря на более высокие издержки на машино-час, издержки на производство каждой детали сократились в силу меньшей длительности механической обработки и, соответственно, снижения издержек на оплату труда. Операции, представленные в Таблице 1 под номерами 5, 6, 7, 8 и 11 удалось объединить в кластер и выполнять на одном горизонтальном многоцелевом станке (в Таблице 5 эти операции представлены как одна операция под номером 5).
Время цикла производства одной детали значительно сократилось, что повлекло за собой соответствующее повышение показателей объемов выпуска и производительности. После внедрения улучшений были вновь рассчитаны показатели производительности переработки сырья, производительности труда, капитала и оборудования, а также общей производительности; результаты расчетов приведены в Таблице 6. Издержки производства одной детали также снизились в результате сокращения времени цикла.
Цена реализации единицы (в рупиях): 975,00
Материальные издержки в расчете на единицу (в рупиях): 625,00
Издержки производства в расчете на единицу (в рупиях): 261,00
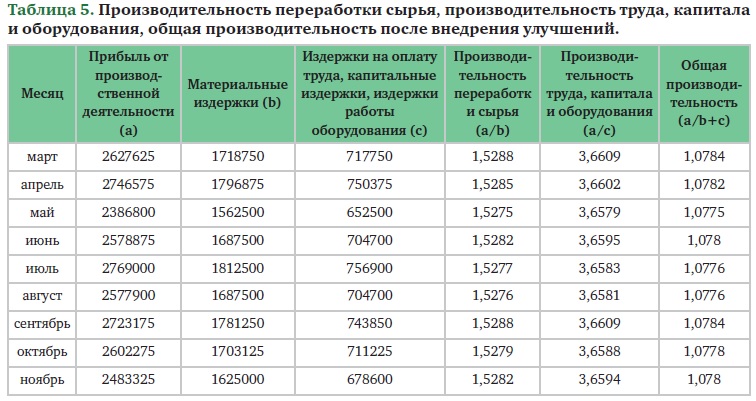
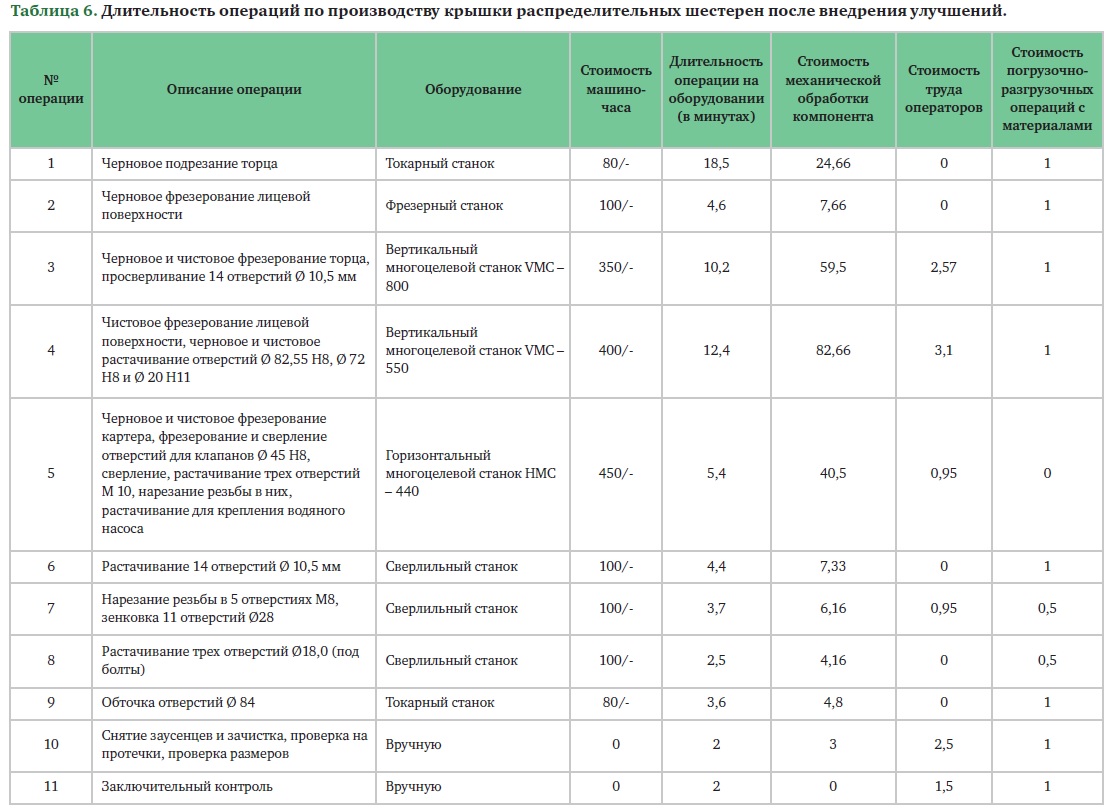
Данные, использованные в исследовании для расчета различных параметров производительности, были основаны на ежемесячных показателях деятельности предприятия. После внедрения улучшений, а именно использования горизонтального многоцелевого станка, точность и качество обработки на котором заметно выше, завод перешел от проверки каждой пятой детали к проверке каждой десятой, что в свою очередь снизило издержки на контроль качества. Длительность выполнения сгруппированных в кластер операций на вышеупомянутом станке составляет 5,40 минут. Таким образом, время цикла после внедрения улучшений составило 69,3 минуты, тогда как ранее на производство одной крышки требовалось до 82,7 минуты; экономия составила 13,4 минуты на каждую единицу продукции.
Использование комбинированной оснастки горизонтального многоцелевого станка позволило добиться более качественной обработки поверхностей и снизить вариабельность в размерах производимых деталей. Допустимое отклонение от стандартного размера составило ±0,02 мм; это заметно меньше предыдущего показателя в ±0,05 мм, что незамедлительно отразилось на качестве выпускаемой продукции и снижении процента брака.
Использование твердосплавной оснастки на станке с ЧПУ типа CNC вместо оснастки из высокопрочной стали на обычном оборудовании привело к снижению издержек на механическую обработку более чем на 12%. Благодаря особенностям материала твердосплавные инструменты сохраняют функциональность при более высоких температурах и в течение более длительного времени, что позволяет продлить период их эксплуатации и снизить затраты. Кроме того, скорость подачи материалов на обработку и скорость самой обработки заметно возросли.
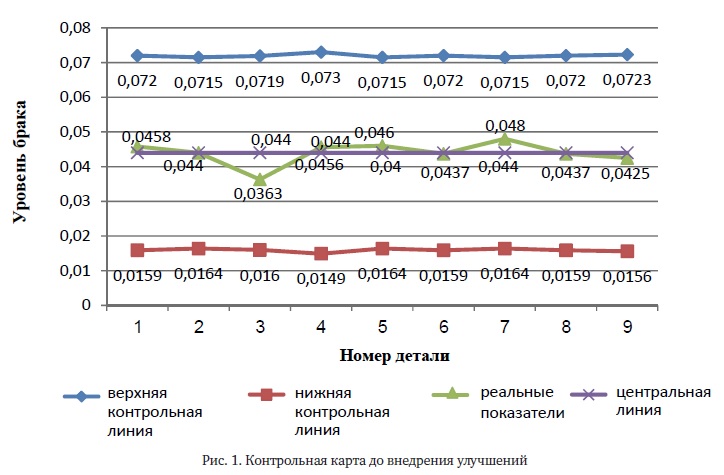
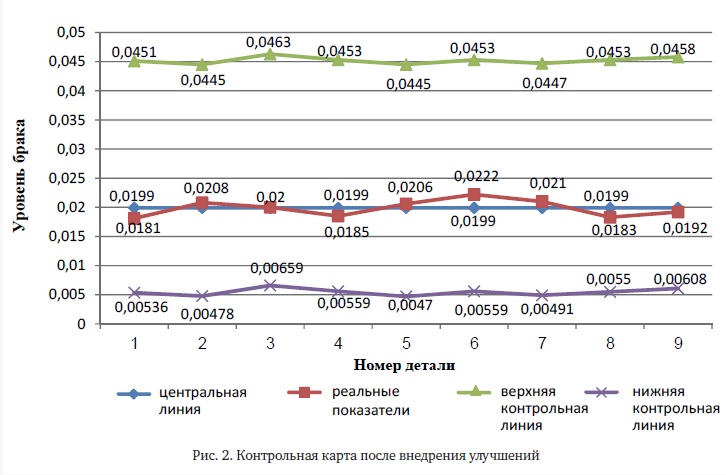
Для оценки уровня брака использовалась контрольная карта Шухарта, представленная на Рисунке 1. Прямая линия со значением ординаты 0,044 является центральной линией; как видно из Рисунка, деталь 3 и деталь 7 значительно отклоняются от этой линии, а это значит, что качество данных деталей не соответствует норме, процент брака повышается. Уровень брака после внедрения улучшений показан на Рисунке 2, где центральная линия располагается на уровне 0,0199. При сравнении рисунков видно, что после внедрения улучшений качество деталей практически постоянно максимально приближено к нормативному. Меньшая вариабельности кривой свидетельствует о том, что процесс статистически более управляем.
Любые программы повышения производительности в компании необходимо начинать с формулировки проблемы. Для этого проводится предварительное изучение процессов и выявление факторов, влияющих на их производственные показатели. Очень часто привычные методы работы и последовательности технологических операций оказываются неэффективными в новых условиях. Реорганизация процессов, регруппировка операций и их выполнение на одном станке с меньшим количеством переналадок, унификация конструктивных особенностей продукции, обучение мастеров и операторов смежным профессиям способны выявить скрытые резервы производства и новые возможности повышения эффективности, что подтверждает пример индийского машиностроительного предприятия.
После внедрения улучшений на производстве крышки распределительных шестерен операции стали выполняться на станках группами, что дало ряд преимуществ: количество используемых станков сократилось с восьми до шести, вариабельность снизилась, время наладки сократилось, уровень брака снизился на 2%. Более длительный срок эксплуатации оснастки из твердосплавных материалов позволил снизить издержки на оборудование более чем на 12%. Издержки на производство одной детали сократились на 6,78% в силу более краткого времени цикла, несмотря на использование оборудования с более высокими издержками на машино-час. Сокращение времени цикла на 13 минут в результате группировки операций повлекло за собой повышение темпов производства на 16,2% в месяц. В свою очередь, производительность переработки сырья выросла на 2,51%, а производительность капитала, труда и оборудования – на 10,01%. В итоге общая производительность процесса возросла на 4,84%.
Текст: Ольга Гончарова. Изображение Magnific
Материал подготовлен на основании данных: Satbir Singh, Sandeep Singhal, Productivity improvement: Implementation and analysis of clustering technique in manufacturing of timing gearbox cover, Management Science Letters.