Решение позволило не только исключить лишнюю логистику, но и повысить стабильность качества обработки.
Благодарим редакцию единой корпоративной газеты "Территория ОМК" за предоставление данного материала.
Продолжаем рассказывать вам об уже работающих рацпредложениях, ППУ и кайдзенах. Надеемся, что опыт коллег вам пригодится: или подскажет способ решения аналогичной проблемы, или задаст направление для развития вашей собственной идеи.
В это раз – о том, как на Челябинском заводе ОМК оптимизировали обработку трубных переходов.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
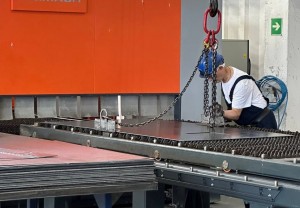
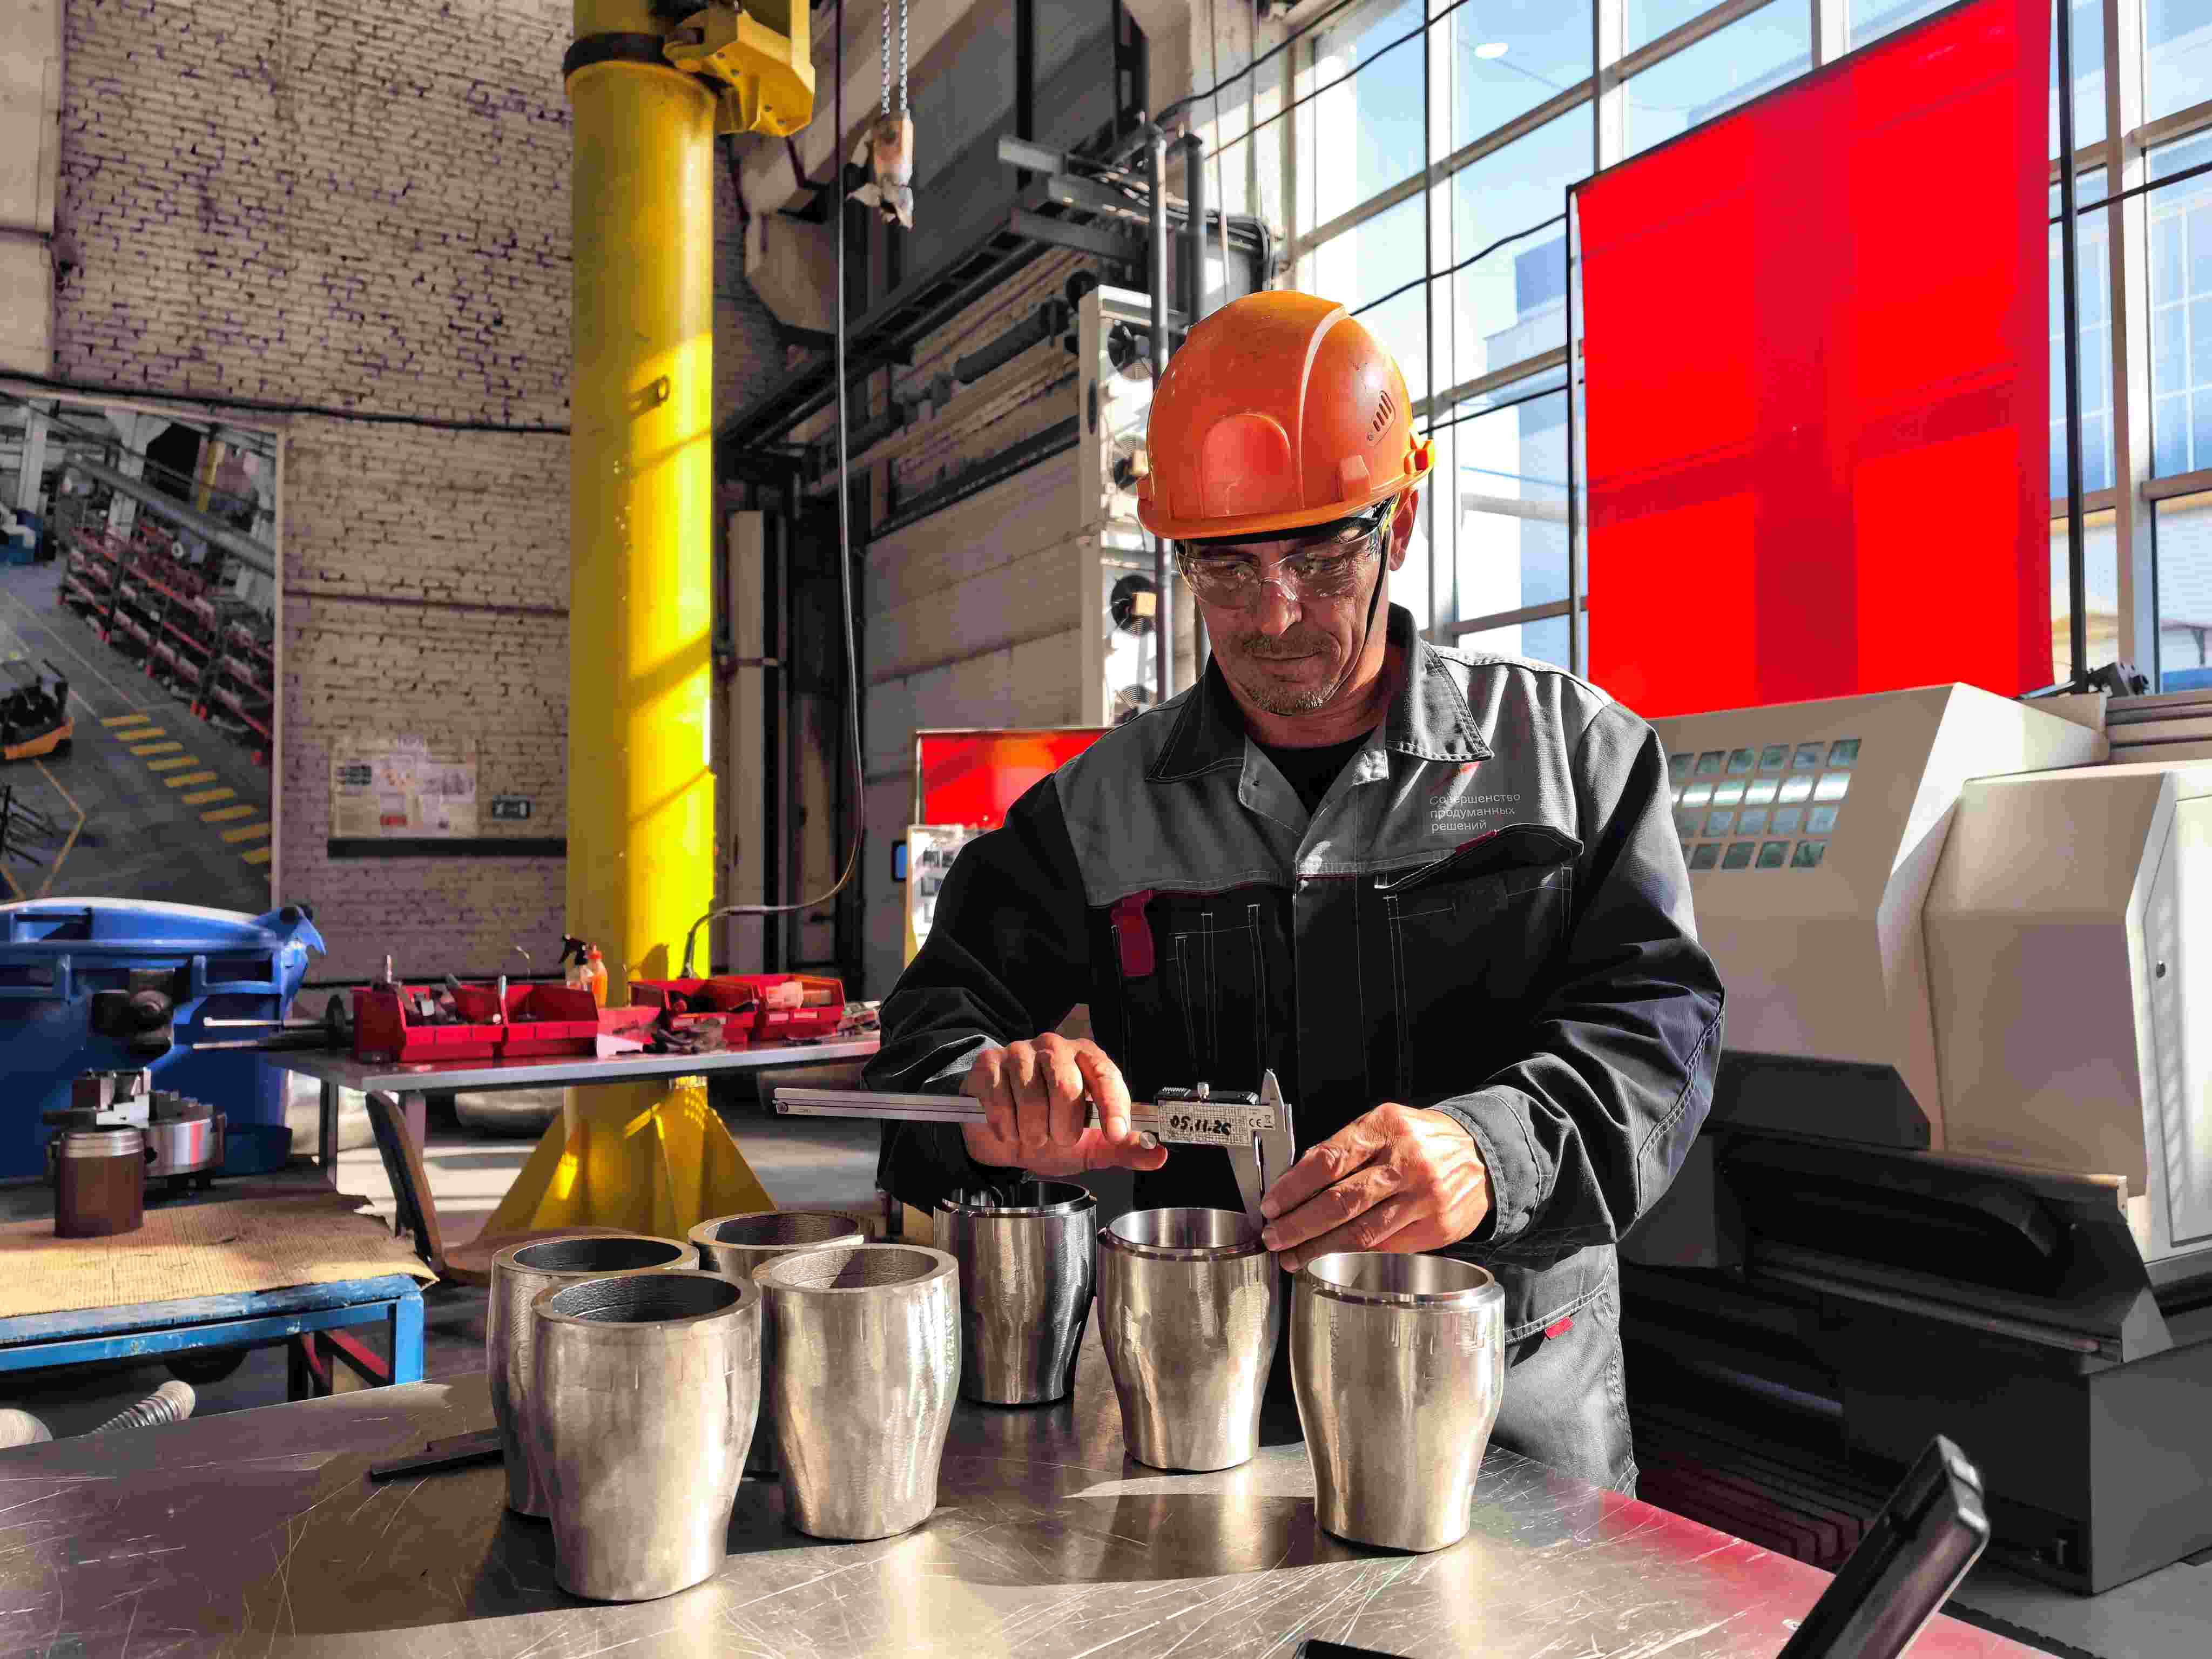
Сотрудникам удалось сократить логистические операции при производстве трубных узлов. Инициатором изменений выступил Александр Трунов, совмещающий руководство прессовым цехом № 2 и цехом по производству соединительных элементов трубопроводов. Он предложил обрабатывать кромки переходов прямо в прессовом цехе № 2 – без передачи заготовок в инструментальный цех, как это было ранее.
– Станочный парк прессового цеха позволяет выполнять необходимую механическую обработку, а без межцеховой транспортировки мы быстрее выпускаем изделия и снижаем риски повреждения заготовок, – сказал Александр Трунов.
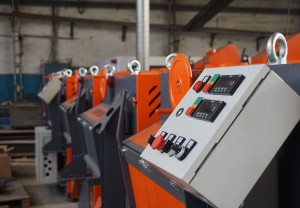
Для обработки переходов диаметром 108×76 миллиметров планировали задействовать токарный станок с ЧПУ CKS500, рассчитанный на детали диаметром до 500 миллиметров. Однако возникла технологическая сложность: из-за конической формы перехода заготовка проваливалась внутрь токарного патрона и ненадежно фиксировалась в кулачках.
Решение нашел оператор станков с программным управлением Алексей Ланских: использовать специальную планшайбу, которая устанавливается на ось шпинделя для более жесткого крепления изделия. Приспособление изготовили коллеги из инструментального цеха по чертежам оператора. Теперь процесс обработки выглядит так: заготовку закрепляют в патроне с помощью планшайбы, выполняют обработку торца по заданным параметрам, затем изделие переворачивают и обрабатывают вторую сторону. При этом планшайба ограничивает глубину установки и не дает заготовке провалиться.
– Оператору достаточно задать ключевые настройки и вовремя перевернуть заготовку – остальное делает компьютер, – пояснил Алексей Ланских.
Решение позволило не только исключить лишнюю логистику, но и повысить стабильность качества обработки за счет надежной фиксации.
Сотни других уже реализованных идей вы можете посмотреть здесь – «Оптимизация производства», «Кайдзен» и «База рацпредложений».
Ранее токарный станок с ЧПУ CKS500 доукомплектовали устройством для автоматического позиционирования заготовок, что позволило повысить производительность оборудования. Приспособление состоит из шпильки, шайбы и упора.
Текст: Наталья Минакова. Фото: Наталья Минакова