Роботизация производства часто даёт меньше эффекта, чем ожидалось. Причина не в роботе, а в подготовке производства: предыдущие участки не успевают за требованиями автоматики. В статье рассказывается, как соединить бережливое производство и роботизацию в единую систему, какие потери возникают именно из–за роботов, какими инструментами их убирать и что это даёт на практике.
Автор: Андреев Илья Андреевич, заместитель начальника департамента развития АО «НПО «Обуховский завод»
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Бережливое производство и роботизация обычно живут в разных «ведомствах». Бережливое производство – это про культуру производства, стандарты и устранение потерь. Роботизация – про оборудование, программы и инвестиции. На практике это приводит к простому результату: покупают дорогой робот, а он работает не эффективно, часть времени простаивает или чего–то ожидает.
Почему так происходит? Робот предъявляет к производству гораздо более жёсткие требования, чем человек. Ему нужны заготовки с одинаковой геометрией, детали с одинаковыми допусками, ритмичная подача. Человек может подогнать деталь «по месту», робот – нет. Если предыдущие участки работают по старинке, дорогое оборудование начинает простаивать на подгонке, брак не снижается, а разговоры о роботизации снова сводятся к «пока не готовы».
При этом важно понимать: речь не идёт о том, что роботизация «плохая» или «преждевременная». Речь о том, что она встроена в производственную систему, а не существует сама по себе. У робота есть входы – заготовки, детали, информация, и выходы – готовые изделия, данные о процессе. Если входы нестабильны, никакая точность манипулятора не спасёт результат. Именно поэтому на предприятиях, где сначала наводят порядок в подготовке производства, а уже потом ставят робота, автоматизация даёт совсем другой эффект.
Бережливое роботизированное производство (БРП) – это ответ на этот разрыв. Это не сумма двух подходов, а единая система, где бережливое производство готовит производство к роботу, а робот снимает те потери, которые человеку устранить физически невозможно.
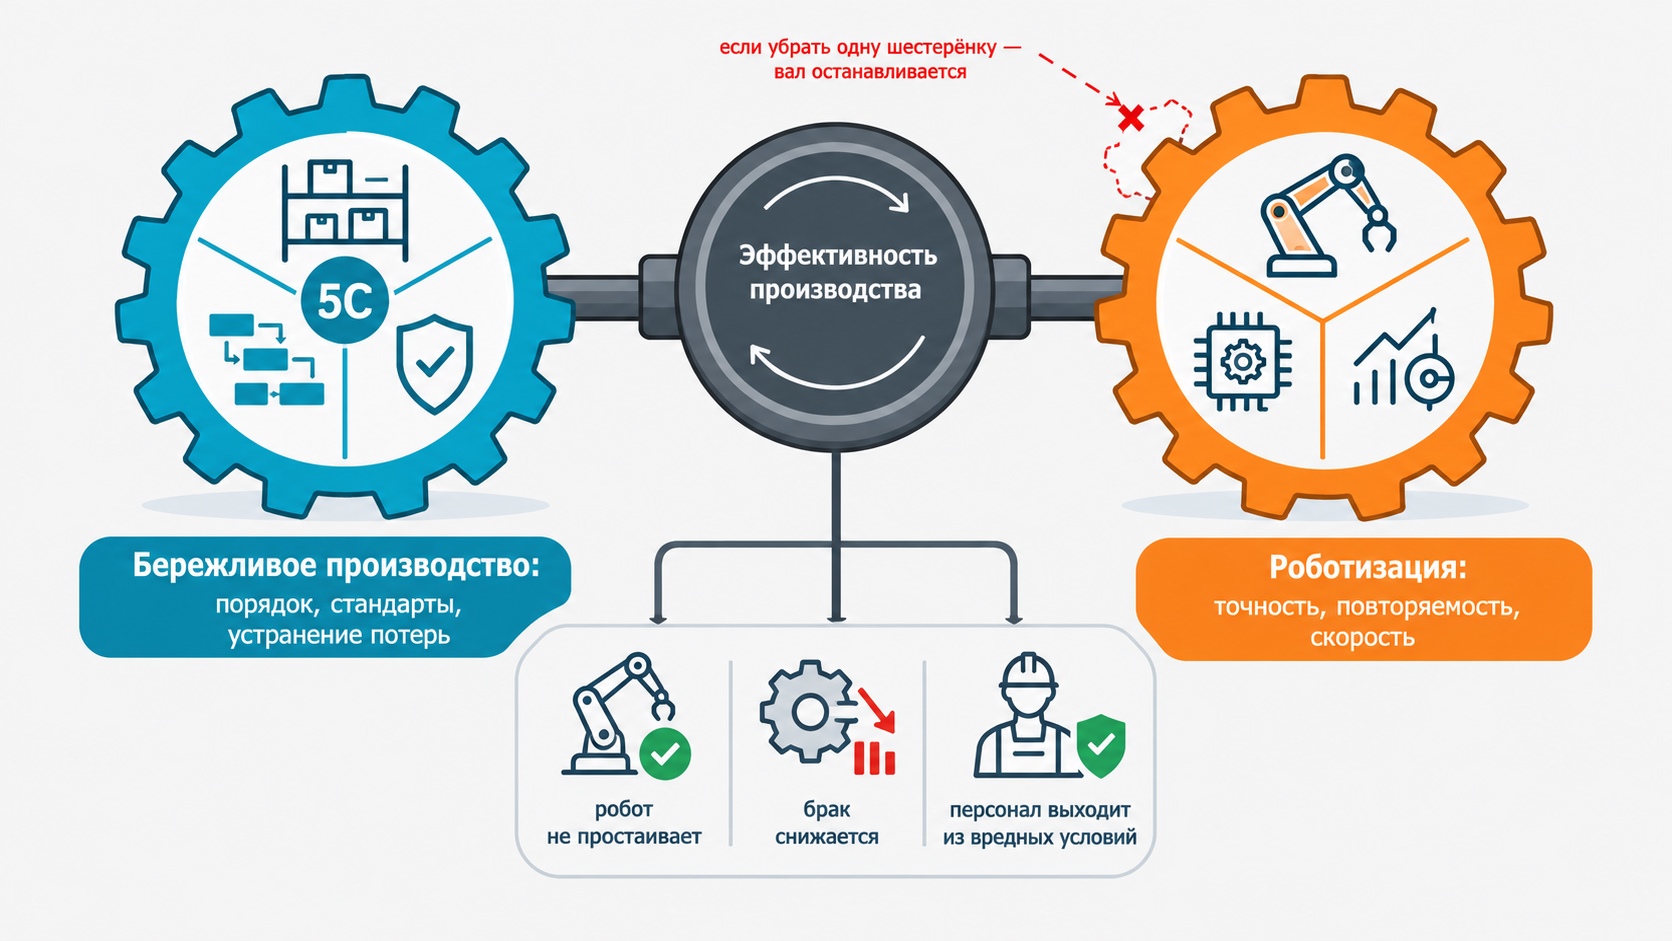
Рисунок 1 – Синергетический результат БРП.
На предприятиях, где роботизация идёт «сама по себе», повторяются одни и те же истории.
Первая. Робот куплен под высокоточную операцию. Но заготовки приходят с разбросом геометрии. Робот либо не может начать работу, либо делает её с отклонением. Оператор вынужден вмешиваться, и автоматический цикл превращается в полуавтоматический. По документам участок роботизирован, а по факту – это ручной труд с дорогим ассистентом.
Вторая. Робот работает быстро, но между участками нет согласования. Готовые узлы копятся в буфере, а робот в это время стоит. Или наоборот: робот готов работать, а заготовок нет. Причина не в роботе и не в людях, а в отсутствии синхронизации потоков – той самой, которую бережливое производство решает через вытягивание, канбан и управление буферами.
Третья. Номенклатура часто меняется. Переналадка занимает часы. Робот простаивает не потому, что сломался, а потому, что его не успели перенастроить. В мелкосерийном производстве, где партии небольшие, время переналадки может съедать больше времени, чем сама работа.
Четвёртая. Робот работает идеально, но персонал не понимает, как его обслуживать. Мелкие сбои превращаются в длительные простои. Инженеры–автоматизаторы знают, как настроить программу, но не всегда знают, как быстро вернуть участок в строй. А операторы, наоборот, знают, но не имеют полномочий или компетенций.
Во всех случаях причина одна: роботизация рассматривается как техническая задача, а не как изменение всей производственной системы. И лечится это не заменой робота, а перестройкой процессов вокруг него.
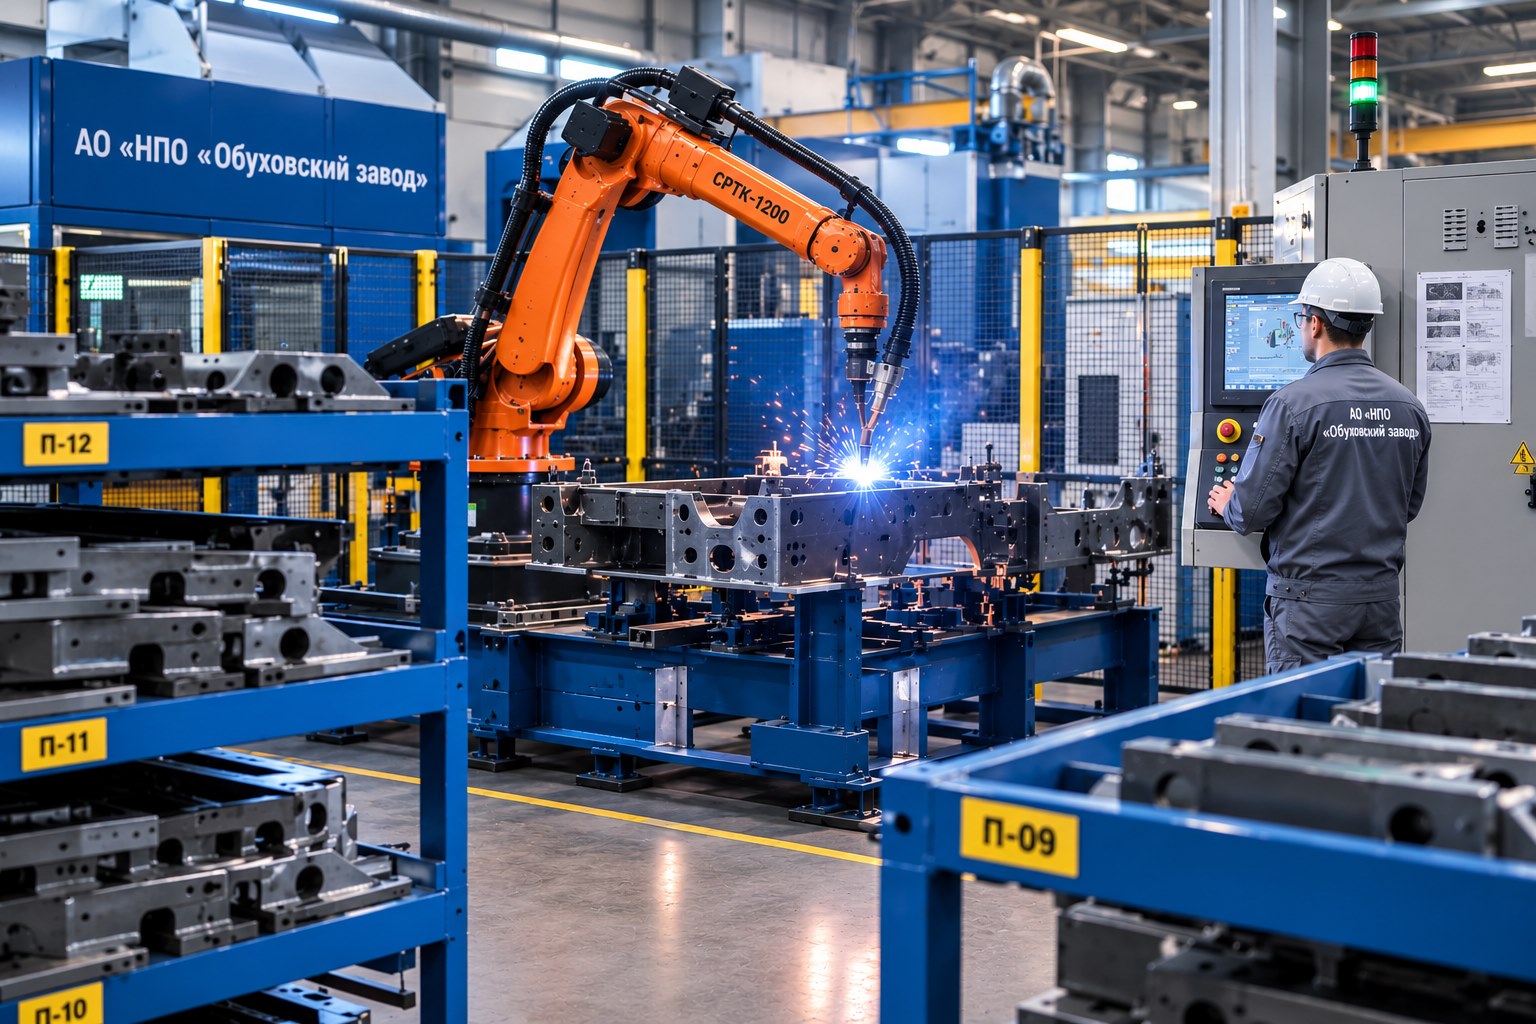
Рисунок 2 – Применение БРП на АО «НПО «Обуховский завод».
Классические восемь видов потерь бережливого производства никуда не исчезают. Перепроизводство, запасы, брак, ожидание, транспортировка, лишние перемещения, излишняя обработка, нереализованный потенциал сотрудников – всё это остаётся и в роботизированном цехе. Но при роботизации к ним добавляются новые, которых нет в учебниках.
Лишняя точность. Робот настроен на точность, которая для данной операции не нужна. Это стоит денег, времени и усложняет обслуживание. Простой пример: там, где достаточно обычной позиции, используется высокоточная система с длительной настройкой. В итоге каждая операция занимает больше времени, а обслуживание требует более квалифицированного персонала.
Плохие алгоритмы. Программа робота написана так, что он делает лишние движения, долго разгоняется, возвращается по длинной траектории. Внешне всё работает, а внутри цикла теряются секунды. За смену это складывается в часы. Особенно обидно, когда потери возникают из–за того, что программу писали «как получилось», а не оптимизировали.
Долгая переналадка. Переход на новое изделие требует замены оснастки и перепрограммирования. Если это занимает часы, мелкосерийное производство становится невыгодным. Робот, который быстро варит одну деталь, но час перенастраивается на следующую, – это плохой робот для многономенклатурного производства.
Плохая стыковка с соседними участками. Робот не связан с предыдущими операциями и документооборотом. Информация идёт вручную, заготовки приходят неритмично. В результате робот работает «рывками»: то простой, то аврал.
Шум и вибрация. Роботизированные участки часто шумнее, чем ожидалось. Персонал устаёт, растёт число ошибок, приходится тратить время на защиту слуха и организацию зон отдыха. Это та потеря, которую обычно не считают, потому что она «не про деньги», а про здоровье и утомляемость.
К этому добавляются потери, связанные с требованиями приёмки и защиты информации: приходится дублировать контроль, вести дополнительные записи, работать в закрытом контуре. На предприятиях с жёсткими требованиями к качеству и конфиденциальности это объективная реальность, но её тоже можно оптимизировать – например, за счёт автоматического формирования протоколов и электронного документооборота.
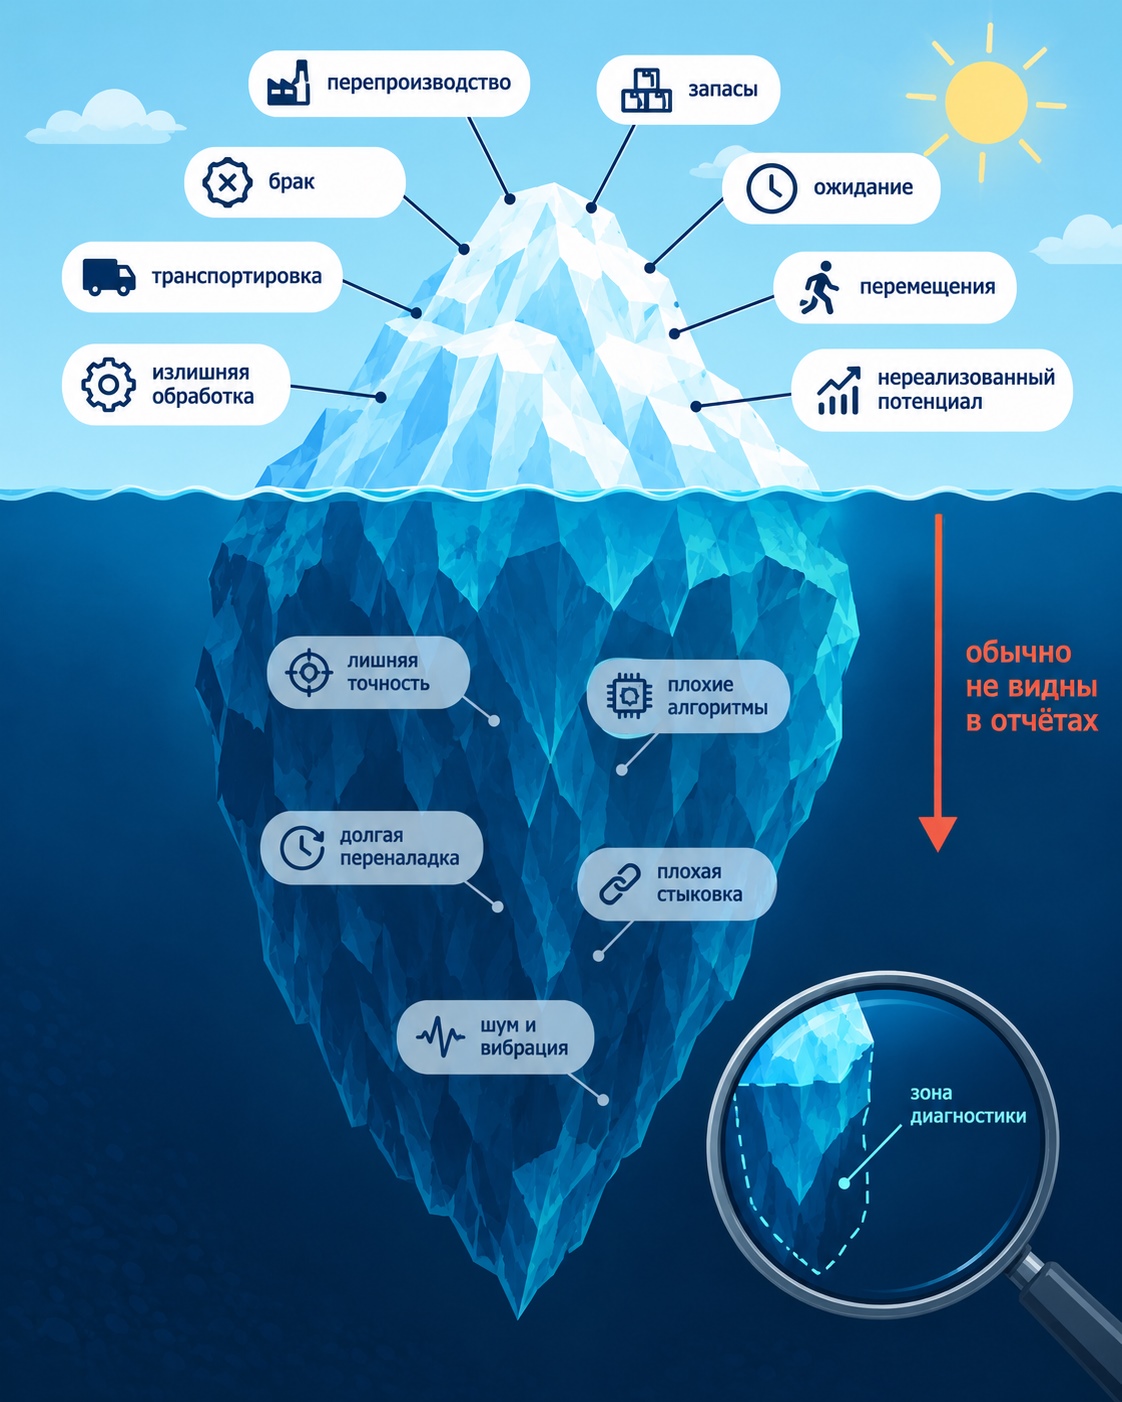
Рисунок 3 – «Айсберг потерь роботизированного производства».
Система бережливого роботизированного производства держится на четырёх простых блоках.
Люди. Нельзя внедрять робота силами только автоматизаторов. Нужны операторы, наладчики, технологи, экономисты и служба качества. При этом у людей должны быть компетенции сразу в двух областях – бережливом производстве и робототехнике. На практике это означает не «выучить всех всему», а сформировать ядро из 5–10 человек, которые понимают и то, и другое, и могут быть проводниками изменений.
Проекты. Внедрение робота – это проект с целями, сроками, ответственными и критериями результата. Не «закупка оборудования», а изменение процесса. В проекте должны быть чётко зафиксированы: текущее состояние, целевое состояние, измеримые показатели, этапы и критерии перехода между этапами. Иначе проект превращается в бесконечную «наладку».
Вовлечение. Наладчики и операторы лучше всех знают, где робот теряет время. Их предложения по оптимизации алгоритмов дают эффект быстрее, чем внешние консультанты. Поэтому в систему нужно встроить простой механизм подачи идей и быструю обратную связь – чтобы человек видел, что его предложение не ушло «в стол».
Стандарты. Всё, что получилось, нужно закрепить: стандартные операционные процедуры, регламенты обслуживания, правила переналадки. Иначе через полгода всё вернётся к исходному состоянию. Стандарт – это не бюрократия, а способ сохранить результат.
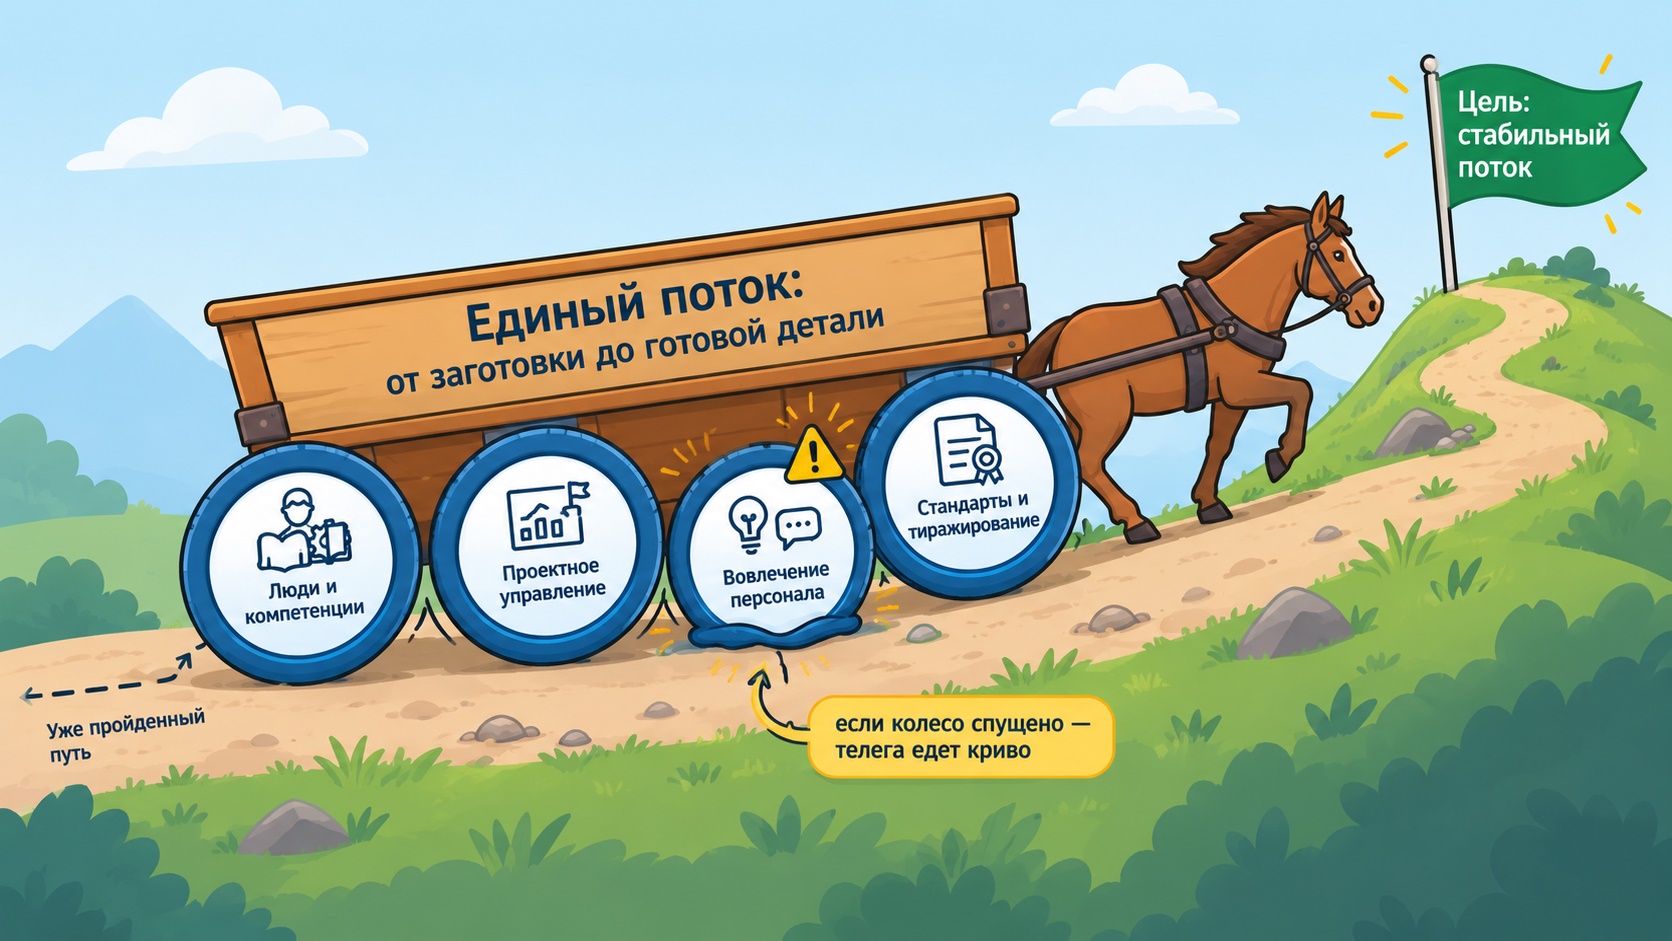
Рисунок 4 – «Четыре колеса одной телеги».
Не нужно внедрять всё сразу. Инструменты бережливого производства удобно разделить на три группы.
Первая группа – то, что работает и без робота. Пять С, визуализация, стандартизация, кружки качества. Это база. Без неё роботизация просто не приживётся. Если на участке нет порядка, робот будет работать в хаосе – и хаос только усилится, потому что робот быстрее.
Вторая группа – то, что усиливается с роботом. Статистическое управление процессом, автоматический сбор данных, цифровое картирование потока. Робот сам генерирует данные, и грех этим не пользоваться. Там, где при ручном труде приходилось ходить с секундомером, робот даёт точные логи автоматически.
Третья группа – то, что без робота невозможно. Гибкие роботизированные ячейки, автоматический контроль качества, предиктивное обслуживание. Эти инструменты имеют смысл только тогда, когда есть автоматика, которая собирает данные и реагирует на них.
На практике удобно пользоваться простой таблицей: вид потерь – инструмент – этап. Например, для брака это защита от ошибок на этапе проектирования, стандартизация и статистическое управление на этапе эксплуатации, кайдзен на этапе совершенствования. Для долгой переналадки – быстрая переналадка и стандартизация на этапе проектирования. Для плохих алгоритмов – кайдзен и анализ корневых причин на этапе эксплуатации.
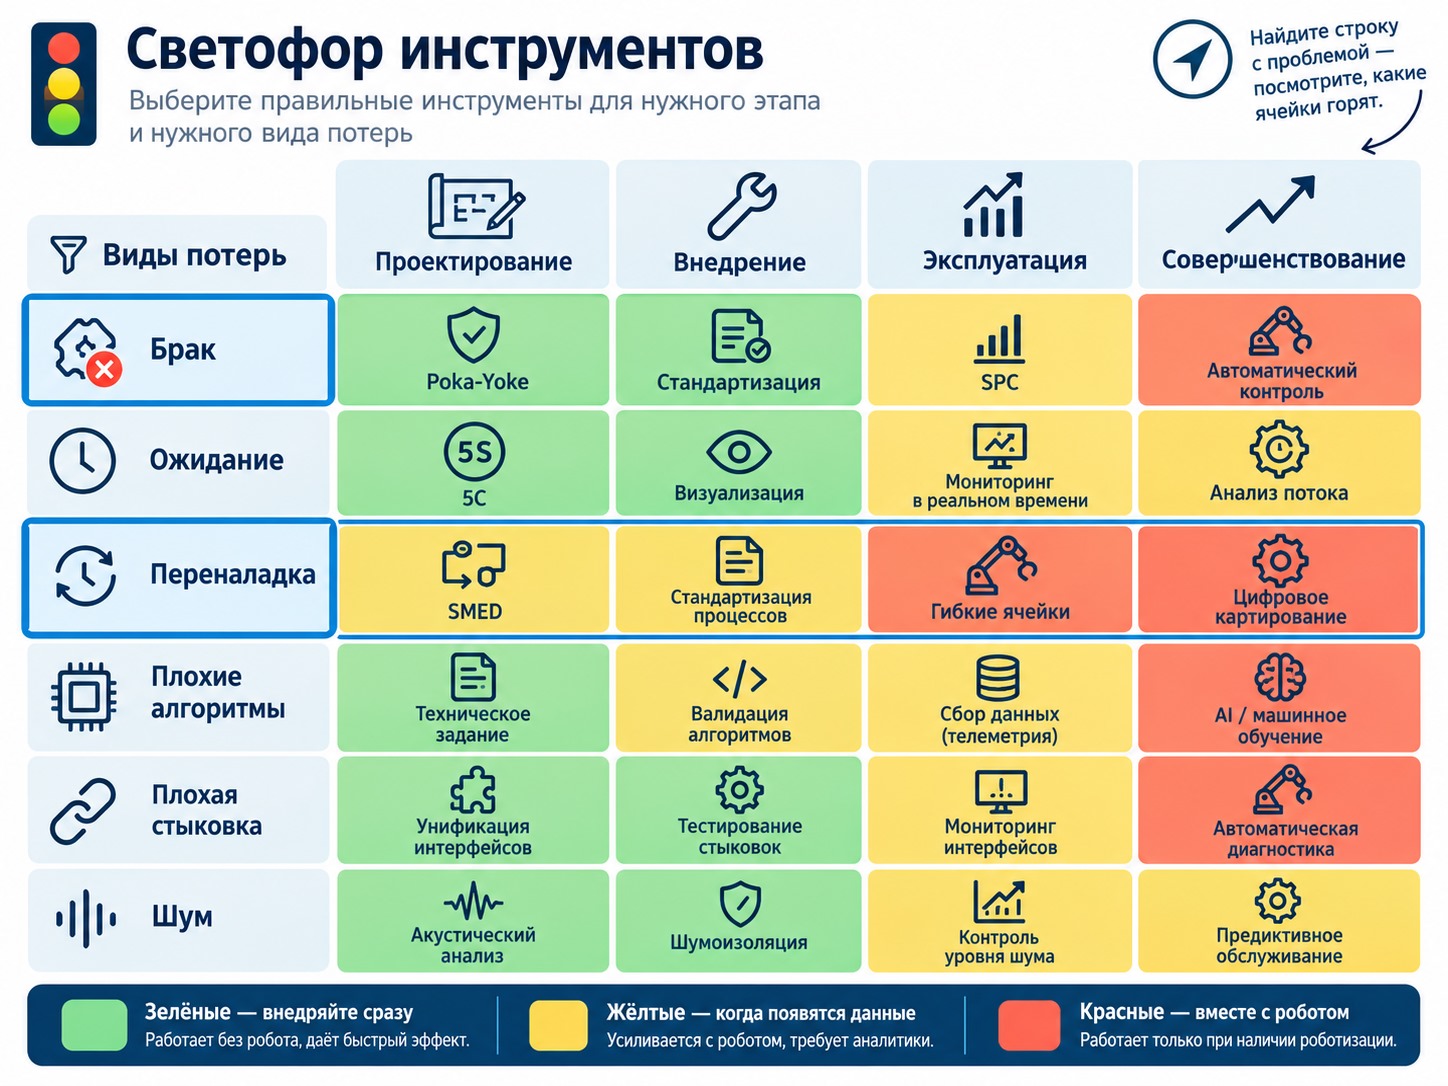
Рисунок 5 – «Светофор инструментов».
Ситуация
Методику опробовали на участке роботизированной дуговой сварки машиностроительного предприятия. Участок современный, с автоматизированной системой управления, но организован по старинке – стапельная сборка, большие запасы между операциями, частые подгонки.
Диагностика показала типичную картину. На пятнадцать последовательных операций пришлось шестнадцать видов потерь. Больше всего времени терялось на ожидании, лишних перемещениях и исправлении брака. Общая оценка потерь оказалась в критической зоне – то есть резервы были огромные.
Важно подчеркнуть: на момент диагностики участок уже был роботизирован. Робот работал, но работал не на полную мощность. Причина была не в оборудовании, а в том, что вокруг него.
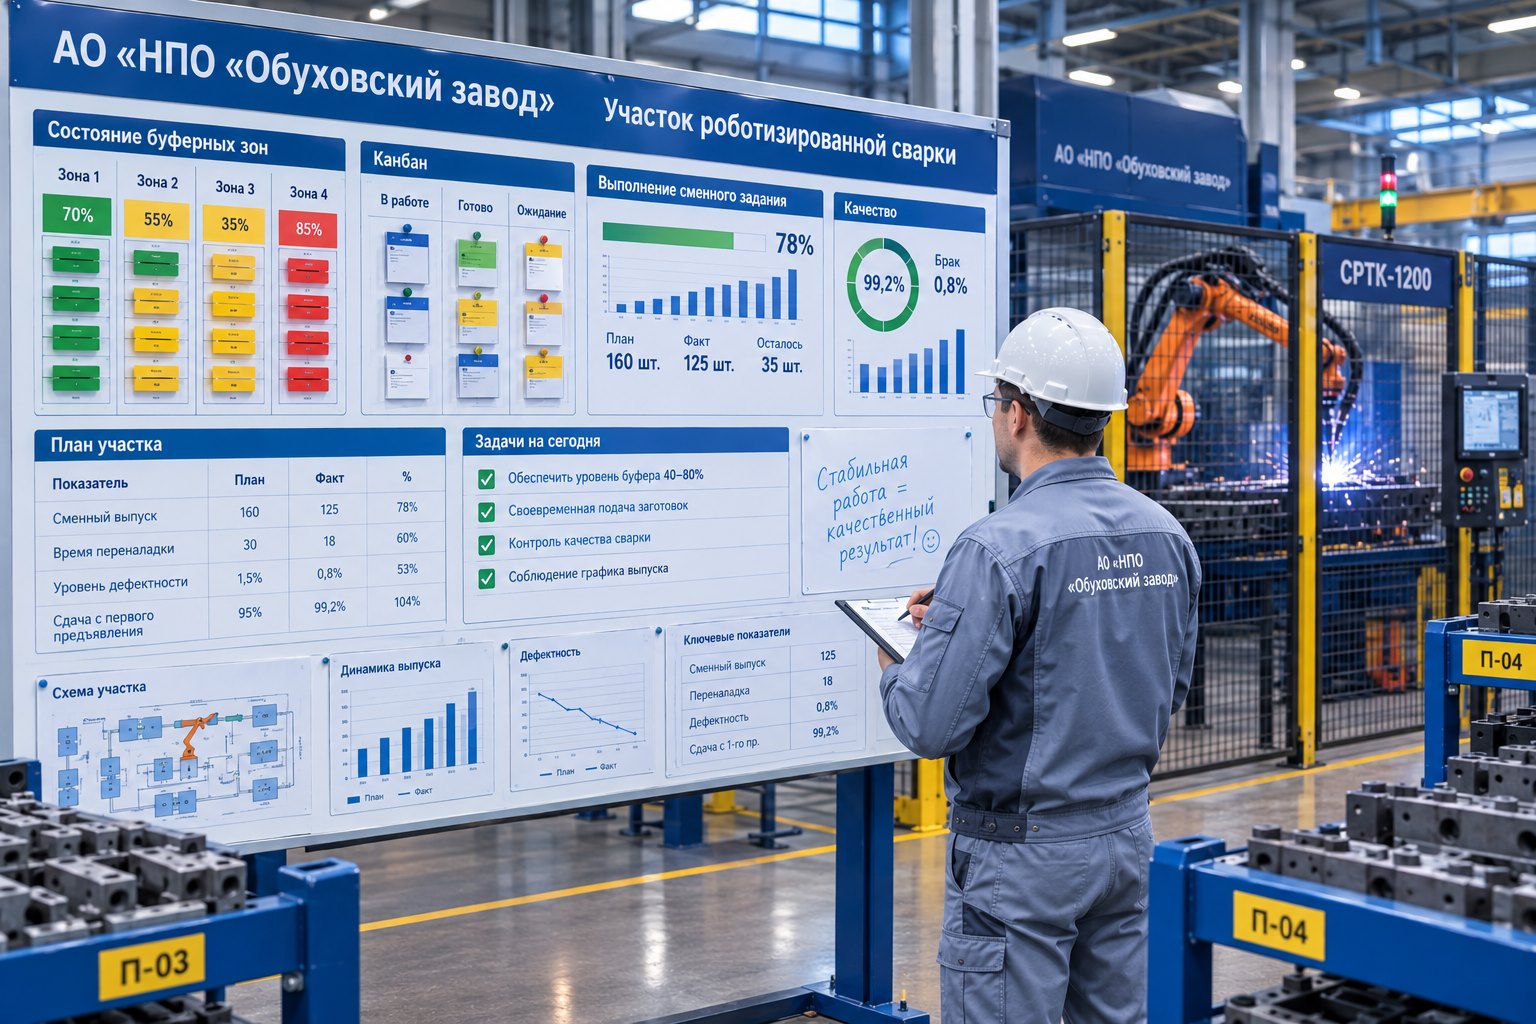
Рисунок 6 – Визуальное управление цехом с применением БРП на АО «НПО «Обуховский завод».
Что сделали
Первое и главное – перешли от стапельной сборки к поточной, разбив решение на восемнадцать последовательных постов (ИРМ). Это дало понятный ритм и убрало «перекладку» узлов из стороны в сторону. Раньше один оператор выполнял все операции последовательно, теперь каждый отвечает за свой участок – и это позволило и выровнять нагрузку, и быстрее находить проблемы.
Второе – применили стандартный набор инструментов: картирование потока, производственные ячейки, защиту от ошибок, быструю переналадку, стандартизацию, всеобщее обслуживание оборудования и визуализацию. Каждый инструмент решал свою задачу: картирование показало, где теряется время; защита от ошибок снизила брак; быстрая переналадка сократила простои при смене номенклатуры.
Третье – до физической перестройки прогнали решения на имитационной модели. Это позволило увидеть, где образуются лишние очереди, и распределить рабочие места до того, как что–то начали двигать в цехе. На модели, например, выяснилось, что на одном из постов скапливается очередь из нескольких десятков подсборок – в реальности это означало бы замороженные средства и лишние перемещения.
Четвёртое – настроили управление буферными зонами. Ввели простое правило: уровень запасов между участками должен находиться в коридоре 40–80% от ёмкости. Ниже – риск простоя робота, выше – замороженные средства и беспорядок. Состояние буфера видно визуально, по цвету: зелёный – норма, жёлтый – внимание, красный – нужно вмешательство.
Пятое – занялись шумом. Сварочные роботы и транспортные системы дают повышенный уровень шума. Оптимизировали режимы работы, поставили шумопоглощающие экраны и виброопоры, регламентировали время нахождения персонала в шумных зонах. Это не самая «денежная» мера, но она напрямую влияет на утомляемость и, как следствие, на количество ошибок.
Что получилось
Сменный выпуск вырос почти на треть. Время переналадки сократилось более чем в три раза. Уровень дефектности упал примерно на три четверти. Доля продукции, сданной с первого предъявления, выросла с 82% до 96%. Уровень шума снизился до нормативного.
Экономика тоже оказалась убедительной: годовая экономия – около 6,6 млн рублей, срок окупаемости – чуть больше года.
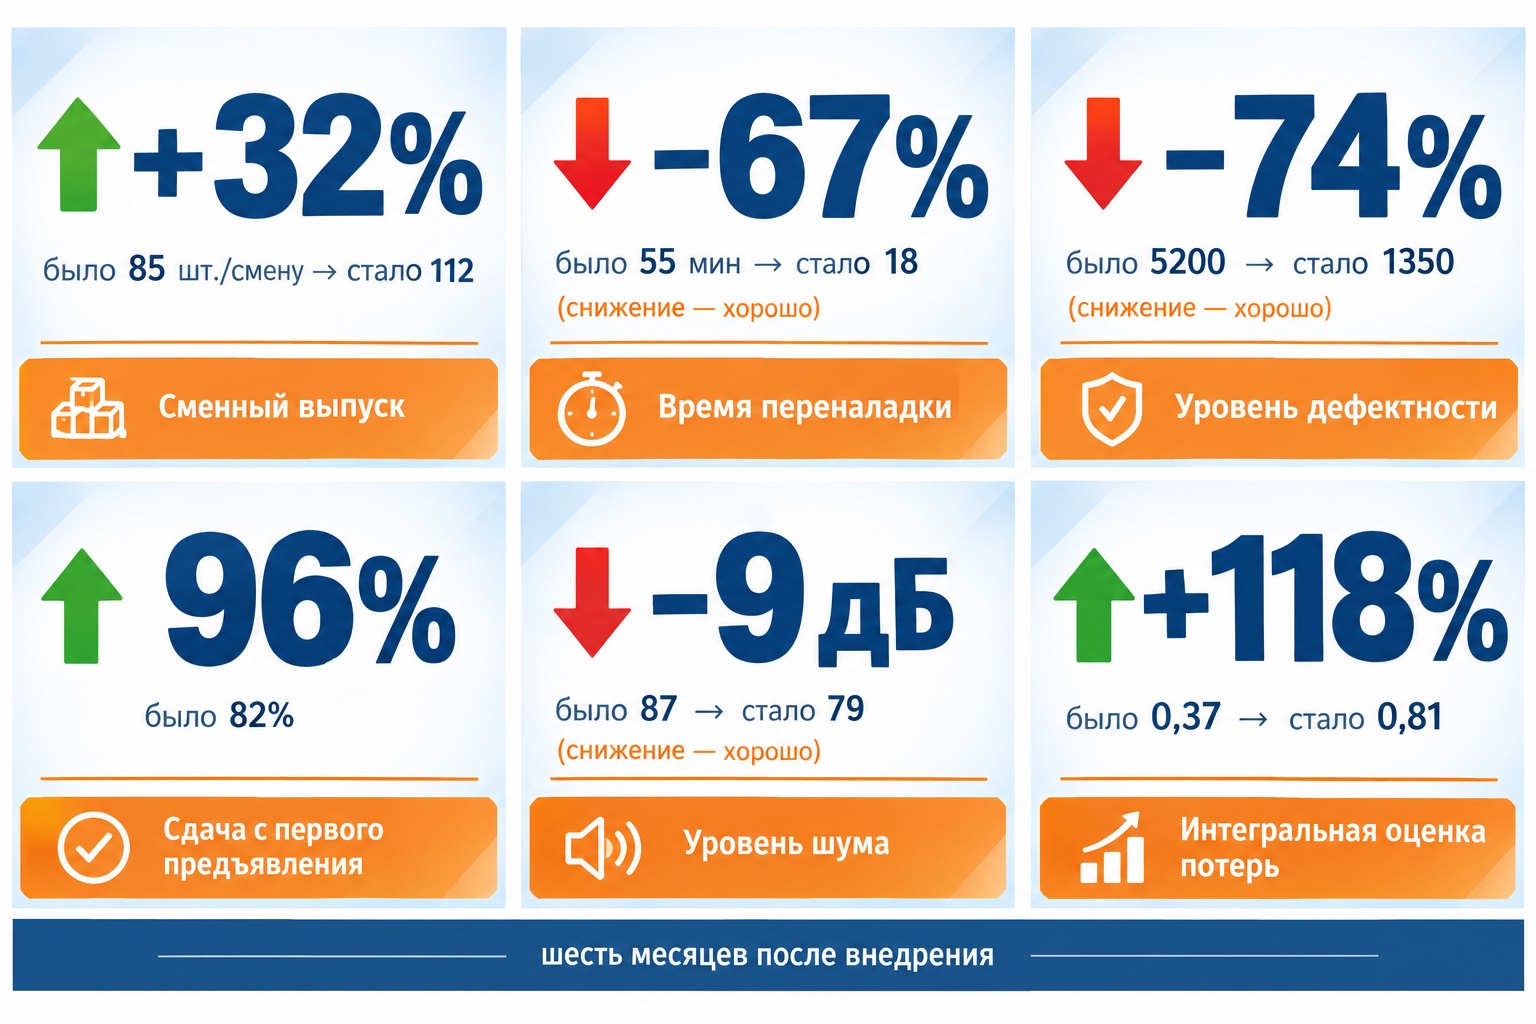
Рисунок 7 – «До и после: шесть карточек–плиток».
Первый. Робот сам по себе не решает проблему потерь. Без порядка на предыдущих участках он работает вполсилы. Роботизация – это не финишная прямая, а часть пути.
Второй. Сначала диагностика, потом инвестиции. Количественная оценка потерь позволяет понять, куда вкладывать деньги, а куда пока рано. Инвестиции без диагностики – это лотерея.
Третий. Буферные зоны – дешёвый и быстрый инструмент. Простое правило «держи уровень в коридоре» снимает значительную часть простоев. Не нужно покупать новое оборудование – достаточно организовать пространство и договориться о правилах.
Четвёртый. Имитационная модель экономит деньги. Прогнать решение на компьютере дешевле, чем переставлять оборудование в цехе. Модель не заменяет реальность, но позволяет отсеять заведомо неудачные варианты.
Пятый. Люди решают больше, чем оборудование. Наладчики и операторы, вовлечённые в улучшения, находят потери там, где их не видит ни один консультант. Система, в которой люди могут предлагать и видеть результат, работает лучше любой самой современной автоматики.
Бережливое роботизированное производство – это не про покупку роботов. Это про то, чтобы робот работал в правильной производственной среде. Когда заготовка стабильна, сборка точна, буферы управляемы, а персонал понимает, зачем всё это нужно, – автоматизация даёт тот эффект, ради которого её и затевали.
Практика показывает: даже без крупных капитальных вложений, только за счёт организации и настройки процессов, можно получить рост выпуска на треть и снижение брака в несколько раз. А робот в такой системе становится не дорогой игрушкой, а реальным инструментом повышения эффективности.
Главное – не противопоставлять бережливое производство и роботизацию, а соединить их в одну систему, где каждый элемент усиливает другой. Именно в этом и заключается суть бережливого роботизированного производства.
Материал подготовлен на основе диссертационного исследования Андреева И.А. «Методика организации бережливого роботизированного сварочного производства на предприятии оборонно–промышленного комплекса».
Фото редакции АО «НПО «Обуховский завод»