Статья из альманаха «Управление производством». Можно ли достичь такого же результата, затратив при этом меньше ресурсов, будь то деньги, материалы или часы работы?
Эта статья из архива альманаха «Управление производством», отражает ситуацию на момент её первой публикации, но этот опыт по-прежнему может быть интересен многим.
Эффективность – это показатель, с помощью которого можно оценить, оправданы ли усилия, направленные на получение какого-либо результата. Можно ли было достичь такого же результата, затратив при этом меньше ресурсов, будь то деньги, материалы или часы работы? Как можно было бы оптимизировать процесс? Специалисты ООО «МАЗДА СОЛЛЕРС Мануфэкчуринг Рус» систематически оценивают ключевые показатели эффективности предприятия, выявляя основные тренды и анализируя факторы, способствующие изменениям.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Основная деятельность «МАЗДА СОЛЛЕРС» – производство автомобилей, следовательно, показатели эффективности производства всегда в центре внимания. На улучшение этих показателей направлены силы всех сотрудников компании. Вовлечение сотрудников в процесс непрерывного улучшения рабочих процессов обеспечивается и поддерживается руководством.
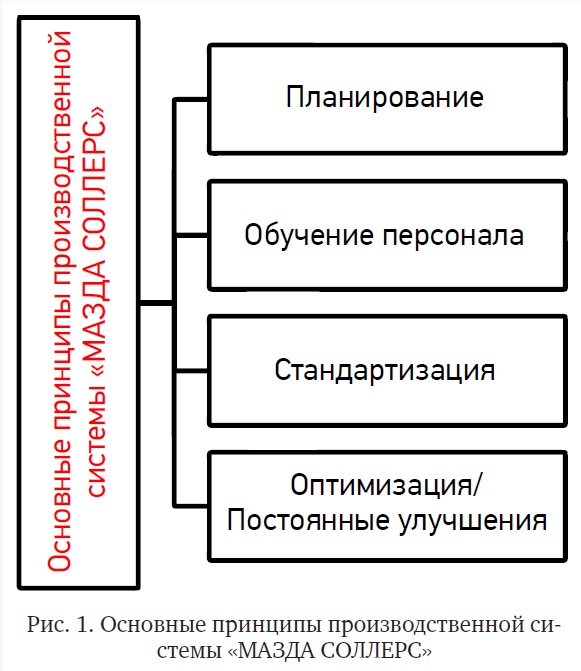
Производственная система «МАЗДА СОЛЛЕРС» построена с учетом лучших практик мировых автопроизводителей и включает в себя 4 основных принципа (Рис.1).
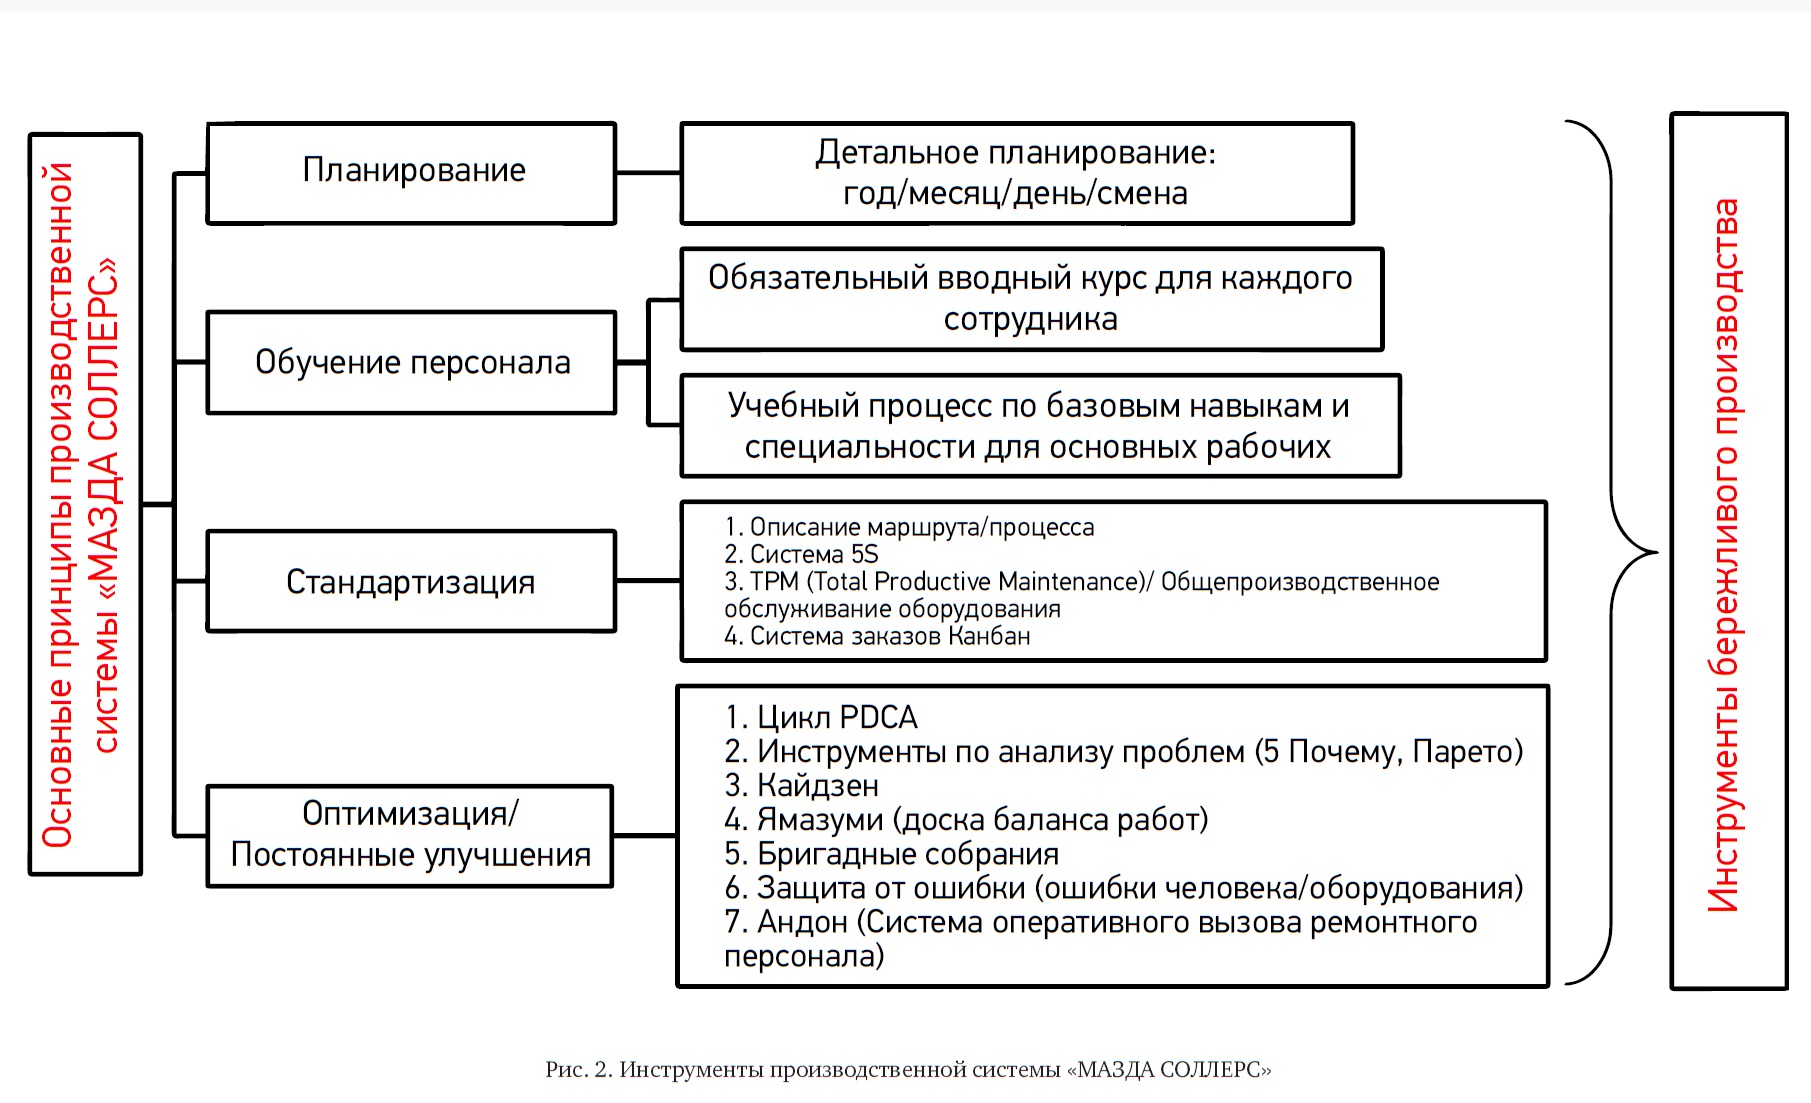
Данные принципы выполняются на производстве бескомпромиссно. За каждым из них стоят определенные процессы, которые можно воспринимать как раз как инструменты Бережливого производства. Ведь они направлены на минимизацию возможности допущения ошибок и совершения ненужных операций сотрудниками на линии. С помощью этих инструментов предотвращаются или оперативно решаются возможные проблемы, связанные со сбоем оборудования. Благодаря этим инструментам удается постоянно улучшать производственный процесс. На Рис. 2 показано, какие именно инструменты включает в себя каждый принцип производственной системы «МАЗДА СОЛЛЕРС».
Основные задачи бережливого производства:
Каждый из описанных выше инструментов в свою очередь раскладывается на более мелкие процессы, за которые отвечают уполномоченные сотрудники. Несмотря на то, что данные инструменты популярны и используются на многих промышленных предприятиях, в «МАЗДА СОЛЛЕРС» разработаны особые подходы к их применению, учитывающие специфику производства.
Остановимся на некоторых системах, применяемых на производстве «МАЗДА СОЛЛЕРС», более подробно.
Инструкции, шаблоны и алгоритмы для старта проекта LEAN вы можете найти в практическом руководстве по внедрению бережливого производства.
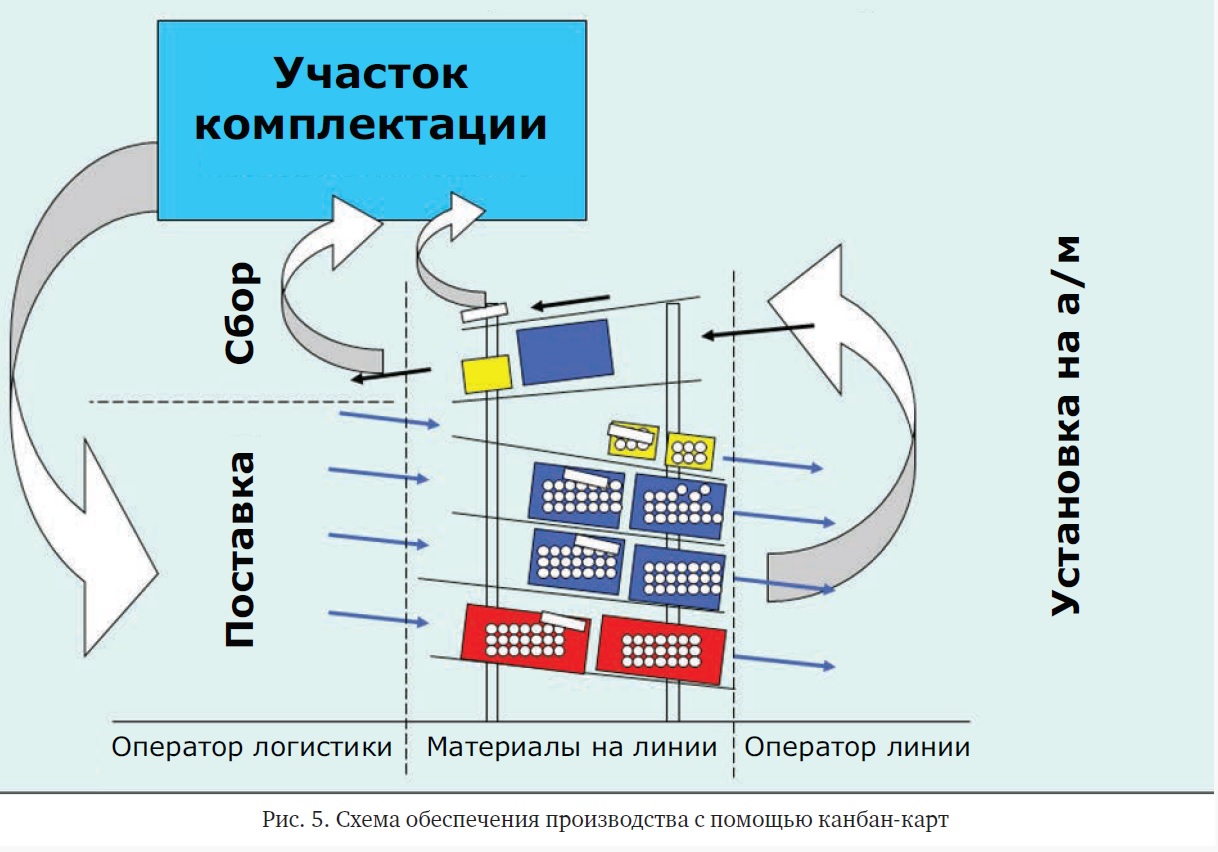
Система Канбан (или тянущая система, pull system) – наиболее распространенная разновидность системы «точно в срок», обеспечивающая организацию непрерывного материального потока при отсутствии запасов. Производственные запасы подаются небольшими партиями непосредственно в нужные точки производственного процесса.
То есть все пункты сборочной линии, снабжаются материальными ресурсами только в том количестве и к такому сроку, который необходим для выполнения плана сборки. Таким образом структурное подразделение-производитель оптимизирует свою работу в объеме плана производства, сформированного на определенный период.
Для организации системы доставки комплектующих изделий (КИ) на линию сборки «МАЗДА СОЛЛЕРС» используется PFEP (Plan for every part – планирование для каждой детали) – электронная база данных, содержащая информацию о каждом комплектующем изделии, участвующим в производственном процессе продукта.
PFEP содержит следующую информацию:
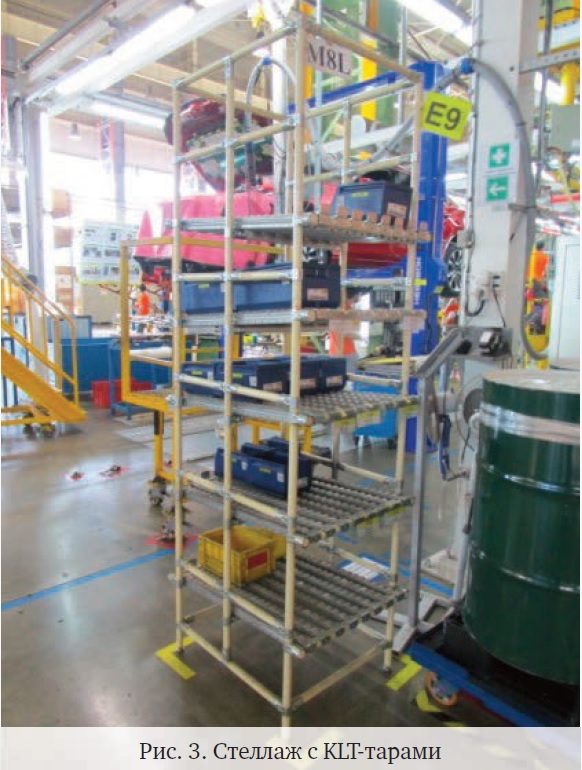
Доставка комплектующих изделий реализована следующим образом – каждое КИ, используемое на посту сборки, имеет свой уникальный адрес. Для комплектования каждого наименования КИ предусмотрено только 2 единицы тары:
По мере окончания деталей в первой таре, оператор убирает ее с рабочего места на верхний ярус стеллажа, который является местом для складирования заказов оператора и получением заказов для транспортировщика.
На каждой таре закреплена бирка, содержащая следующую информацию:
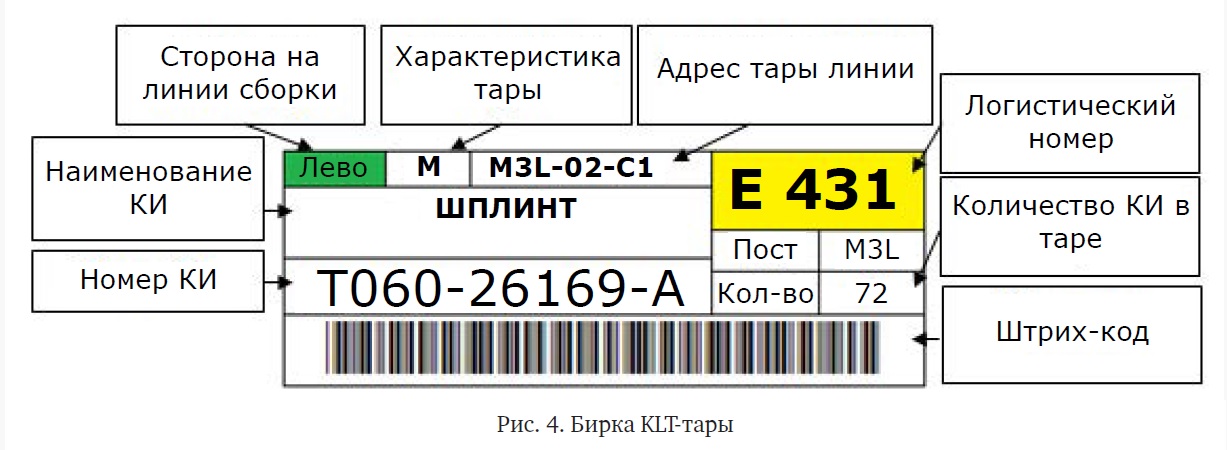
Кладовщик комплектует тару КИ согласно информации на бирке. Штрих-код содержит всю информацию на бирке, поэтому для осуществления перемещения КИ в системе достаточно его отсканировать.
Система Канбан, с одной стороны, исключает простой линии ввиду отсутствия комплектующих изделий, а с другой, не позволяет хранить излишние запасы непосредственно на линии сборки и на складе.
Другим преимуществом системы канбан является то, что для ее внедрения не нужно больших финансовых вливаний, нет необходимости реализации сложных технических решений.
Внедрение системы Канбан позволило:
Не менее важной для эффективной организации производства в компании является система 5S. 5S – это система организации и рационализации рабочего места (рабочего пространства), разработанная в послевоенной Японии.
5S – это пять японских слов или 5 шагов:
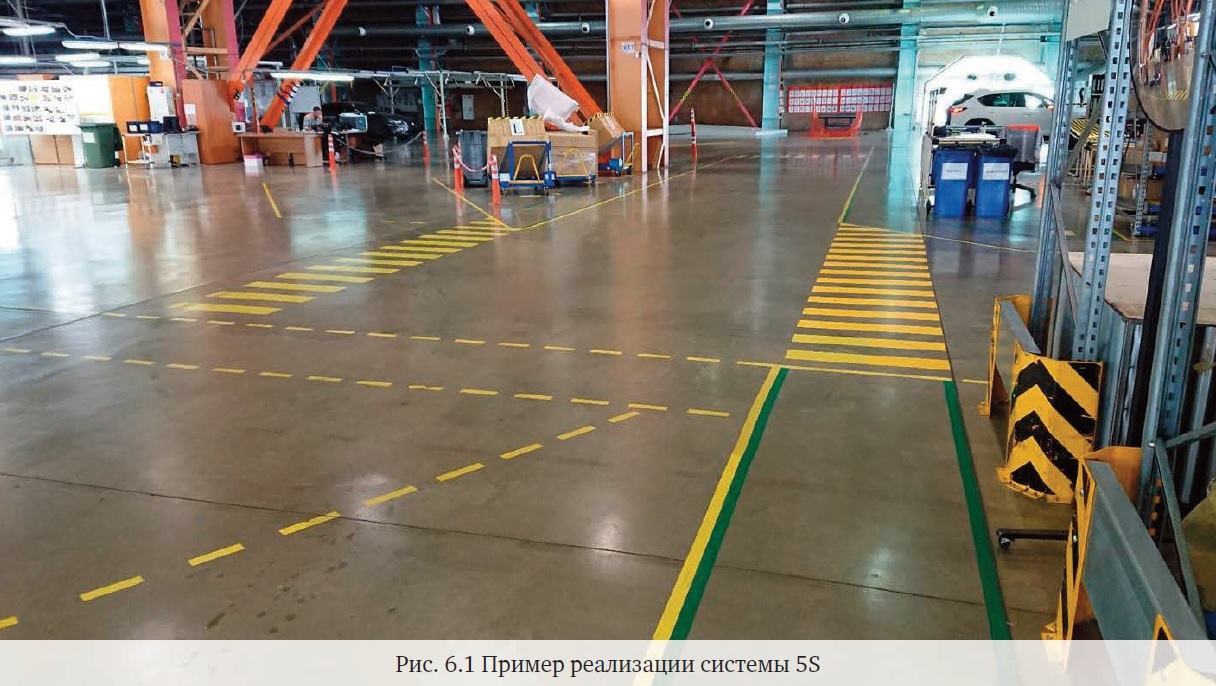
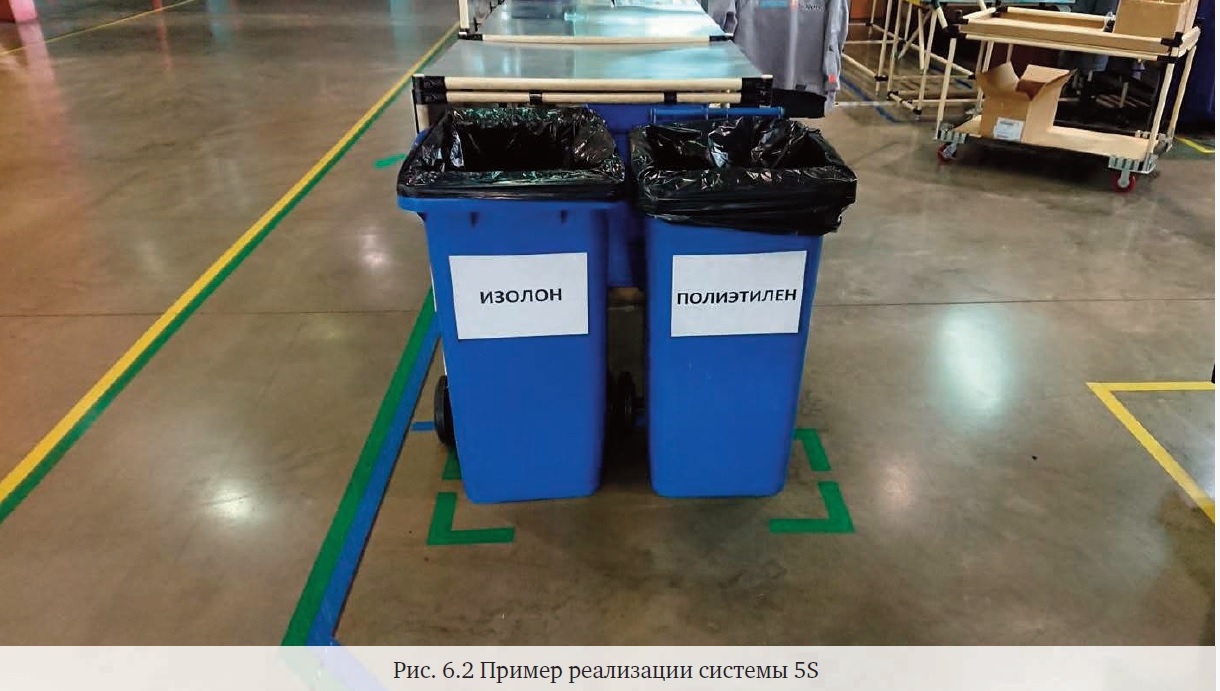
Благодаря применению этой системы удается не только безопасно, удобно и эргономично организовать рабочее место оператора, но и поддерживать порядок в цехе в целом. Особая роль в реализации системы 5S отводится грамотному нанесению разметки. Разметка позволяет разделить зоны движения пешеходов и внутрицехового транспорта, а также выделить опасные зоны. Зеленый контур пешеходной дорожки обозначает безопасную зону, желтый – требует повышенного внимания, им обозначенны места размещения технологической оснастки, материалов и оборудования (Рис.6) Красным обозначены особо опасные зоны, находиться в которых строго запрещено всем, кроме специально обученных сотрудников.
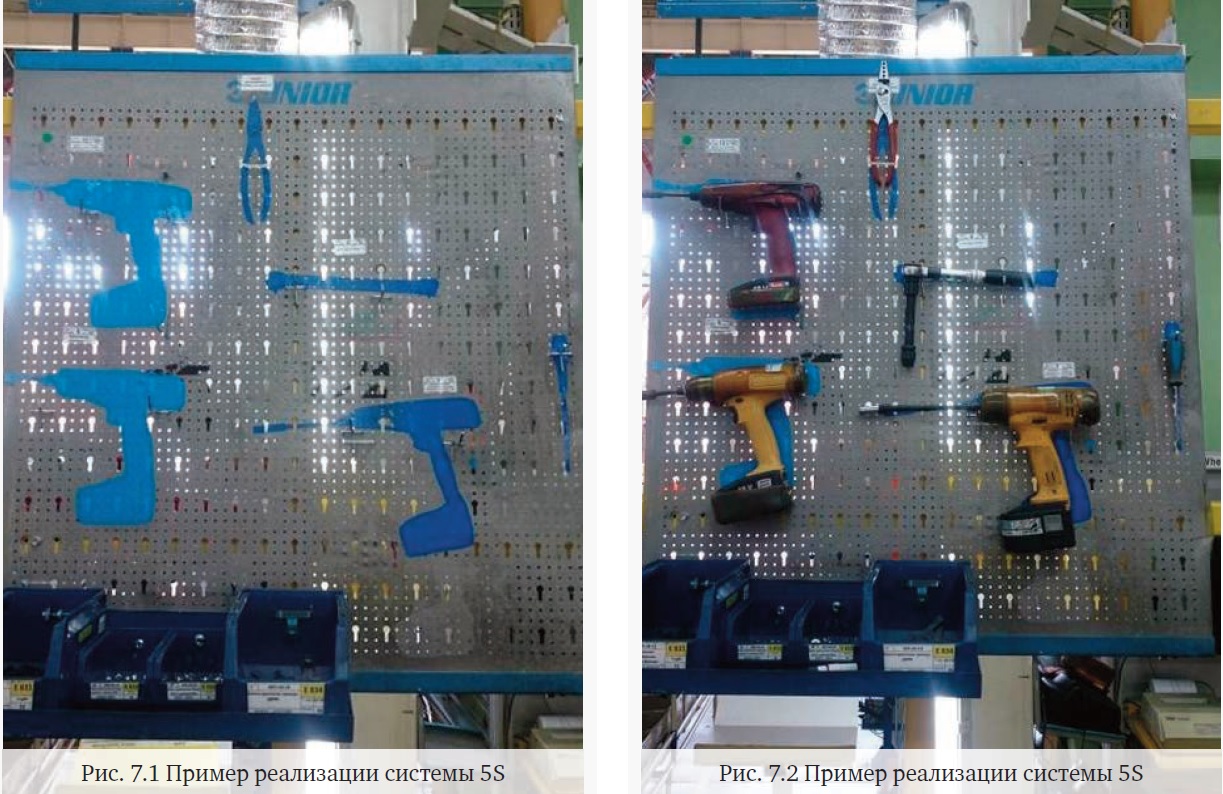
На каждом рабочем месте инструмент размещен в специально обозначенных местах. Данное правило позволяет:
Чистота рабочего места – еще один важный элемент системы 5S. После окончания смены каждый сотрудник линии приводит в порядок свое рабочее место – удаляет грязь с оборудования, расставляет все по местам.
Типовые инструкции, шаблоны и алгоритмы для внедрения системы 5S вы можете найти в практическом руководстве по внедрению 5S.
Как внедрить на производстве 5S?
Ключи к успеху в реализации системы 5S, которые выделяют специалисты «МАЗДА СОЛЛЕРС»:
Все сотрудники производства «МАЗДА СОЛЛЕРС» вовлечены в систему постоянных улучшений Кайдзен. Мелкие рационализаторские предложения способны принести большую пользу предприятию. Как организован механизм подачи предложения на предприятии «МАЗДА СОЛЛЕРС» показано на Рис.8.
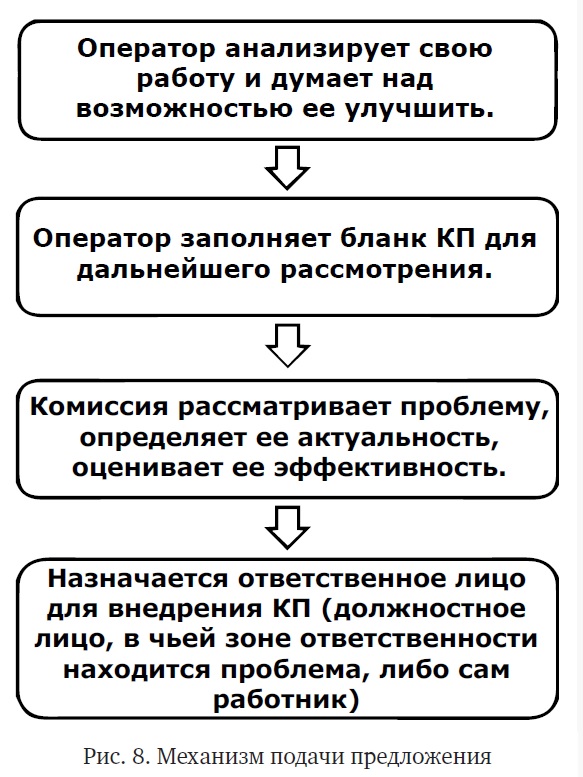
Разработать схему применения системы Кайдзен для предприятия несложно. Но вот для того, чтобы она начала работать, нужно приложить усилия. Что если сотрудник не считает нужным подавать предложения по улучшению? «Неудобство в процессе? – Ну и ладно, просто принимает его и все». Специалисты «МАЗДА СОЛЛЕРС» нашли следующий выход – система кайдзен-предложений увязана с системой мотивации производственного персонала. Подача кайдзен-предложений – одно из условий движения сотрудника по грейдовой лестнице, а это значит и повышение оплаты труда. Так, существует материальная мотивация для подачи рационализаторских предложений. Но эта материальная мотивация носит косвенный характер, так как сотрудникам не выплачивается какое-либо вознаграждение за внедренное предложение, а начисляются баллы, накопив которые можно повысить категорию.
Есть и нематериальная мотивация, например, ежемесячно комиссия выбирает авторов лучших кайдзенов и их фото занимают почетное место на стенде в цехе. Также размещается краткая информация о внесенном предложении.
Для успешной реализации системы Кайдзен важно еще и создать для сотрудников необходимую инфраструктуру, обеспечив удобство подачи и отслеживания статуса предложения. Например, в цехе «МАЗДА СОЛЛЕРС» определено место, где размещены бокс с чистыми бланками и ящик для заполненных бланков кайдзен-предложений. Для уточнения статуса поданного кайзен-предложения, работнику достаточно набрать свою фамилию на установленном в цехе моноблоке. В отсортированной таблице найти по дате свое последнее кайзен-предложение, напротив которого будет указанно, находится ли предложение на рассмотрении комиссии, одобрено ли оно или отклонено.
С момента запуска производства в 2012 году на заводе «МАЗДА СОЛЛЕРС» внедрено уже более 3.500 рационализаторских предложений, позволивших оптимизировать производственные процессы и снизить издержки.
Благодаря применению инструментов бережливого производства на предприятии «МАЗДА СОЛЛЕРС» удалось добиться роста производительности труда. Сравнивая показатели выпуска готовой продукции за одну рабочую смену в 2013 году (тестовое производство было запущено в сентябре 2012 года, поэтому первый отчетный период, за который можно оценивать показатели – 2013 год) и нынешние показатели, можно отметить рост производительности труда равный 32%.
Также улучшен показатель прямого схода автомобилей Mazda, который сейчас составляет в среднем 96%. Его рост в 2017 году по сравнению с 2013 годом – 12%.
Текст и изображения: Департамент по связям с общественностью ООО «МАЗДА СОЛЛЕРС Мануфэкчуринг Рус» и ru.freepik.com