Статья из альманаха «Управление производством». Рассмотрим, как реорганизация производственной линии в цехе позволила сократить объемы незавершенного производства и готовой продукции, высвободить площади, повысить производительность труда и обеспечить соблюдение сроков поставки продукции клиентам.
Эта статья из архива альманаха «Управление производством», отражает ситуацию на момент её первой публикации, но этот опыт по-прежнему может быть интересен многим.
Опыт компаний, начавших освоение инструментов Lean и пересмотр своих процессов с точки зрения бережливости, свидетельствует о том, что значительный объем операций в любых процессах не создает ценность, но потребляет ресурс. Бережливое производство предлагает компаниям целый арсенал инструментов по устранению потерь и формированию более эффективных процессов. На примере американского производителя комплектующих для мебельных производств Airline Manufacturing Company мы рассмотрим, как реорганизация производственной линии в цехе позволила сократить объемы незавершенного производства и готовой продукции, высвободить площади, повысить производительность труда и обеспечить соблюдение сроков поставки продукции клиентам.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Airline Manufacturing Company – небольшая семейная компания, основанная в 1956 году в городе Колумбус, штат Миссисипи. Компания выпускает заготовки для производителей мягкой мебели – обтянутые тканью каркасы. Сырьем служат материалы из хвойных и лиственных пород. Некоторые поставляемые на фабрику материалы требуют предварительной обработки и сборки. В среднем за неделю работы фабрика производит сотни различных деревянных компонентов для мебели.
К освоению философии Бережливого производства и внедрению инструментов улучшения руководство компании Airline подтолкнула высокая конкуренция как на внутреннем, так и на международном рынках. Компания не могла предложить клиентам более привлекательную цену, чем ее конкуренты, из-за более высоких производственных издержек. Первым шагом к изменению ситуации стала установка более производительного оборудования, в частности автоматической линии распила материалов и высокоскоростного фрезерного станка с ЧПУ. Тем не менее компания не планировала останавливаться на модернизации цехов; руководство видело возможности повышения эффективности процессов и производительности труда своих работников через реорганизацию их деятельности и рабочего пространства. Так было начато освоение методов и инструментов Lean. В данной статье мы обратимся к одному из нововведений – организации вытягивающей поточной линии, заменившей часть функционального сборочного узла, где действовал принцип обработки партиями.
Первоначальный анализ эффективности системы обработки партиями, принятой в компании, провел Дуэйн Мотсенбокер, сотрудник Университета Миссисипи, специализирующийся на производственной эффективности. Первоначальные результаты подтвердили опасения руководства относительно низкой эффективности производства. Так выяснилось, что львиную долю производственных издержек компании составляют потери, вызванные перемещением и хранением незавершенного производства. Кроме того, имели место проблемы с высоким уровнем брака, длительным временем цикла, потерями заказов, задержками и опозданиями отгрузок. Внедрение инструментов Lean было призвано повысить производительность или по крайней мере уменьшить масштаб этих проблем.
Бережливое производство предусматривает систематическое устранение всех операций, не создающих ценность в процессе производства продукта. Хранение и перемещение незавершенного производства само по себе относится к таким операциям, и поэтому их необходимо устранять или максимально сокращать. Пилотным проектом в компании Airline стала организация потока единичных изделий на некоторых этапах производства изделия под номером 146-3843 (далее – Изделие А).
Разрабатывая новую линию, руководство компании ставило перед командой по внедрению цели минимизировать количество операций, не создающих ценность, сократить объемы незавершенного производства и запасов сырья и готовой продукции, уменьшить время цикла и устранить нарушения сроков отгрузки и поставки продукции клиентам.
В идеале достижение этих целей не требовало дополнительных капиталовложений, но существовала другая, более серьезная проблема: после более чем пятидесяти лет работы по привычным моделям, обеспечившим компании успех на рынке, работникам и некоторым руководителям было сложно принять происходящие изменения. Однако новые времена требовали новых подходов, и президент Airline лично инициировал старт преобразований, которые были призваны спасти компанию от разорения. Чтобы преодолеть сопротивление сотрудников, была развернута масштабная просветительская работа с проведением разъяснительных бесед, организацией обучения инструментам Бережливого производства, визуализации принципов Lean в цехах завода.
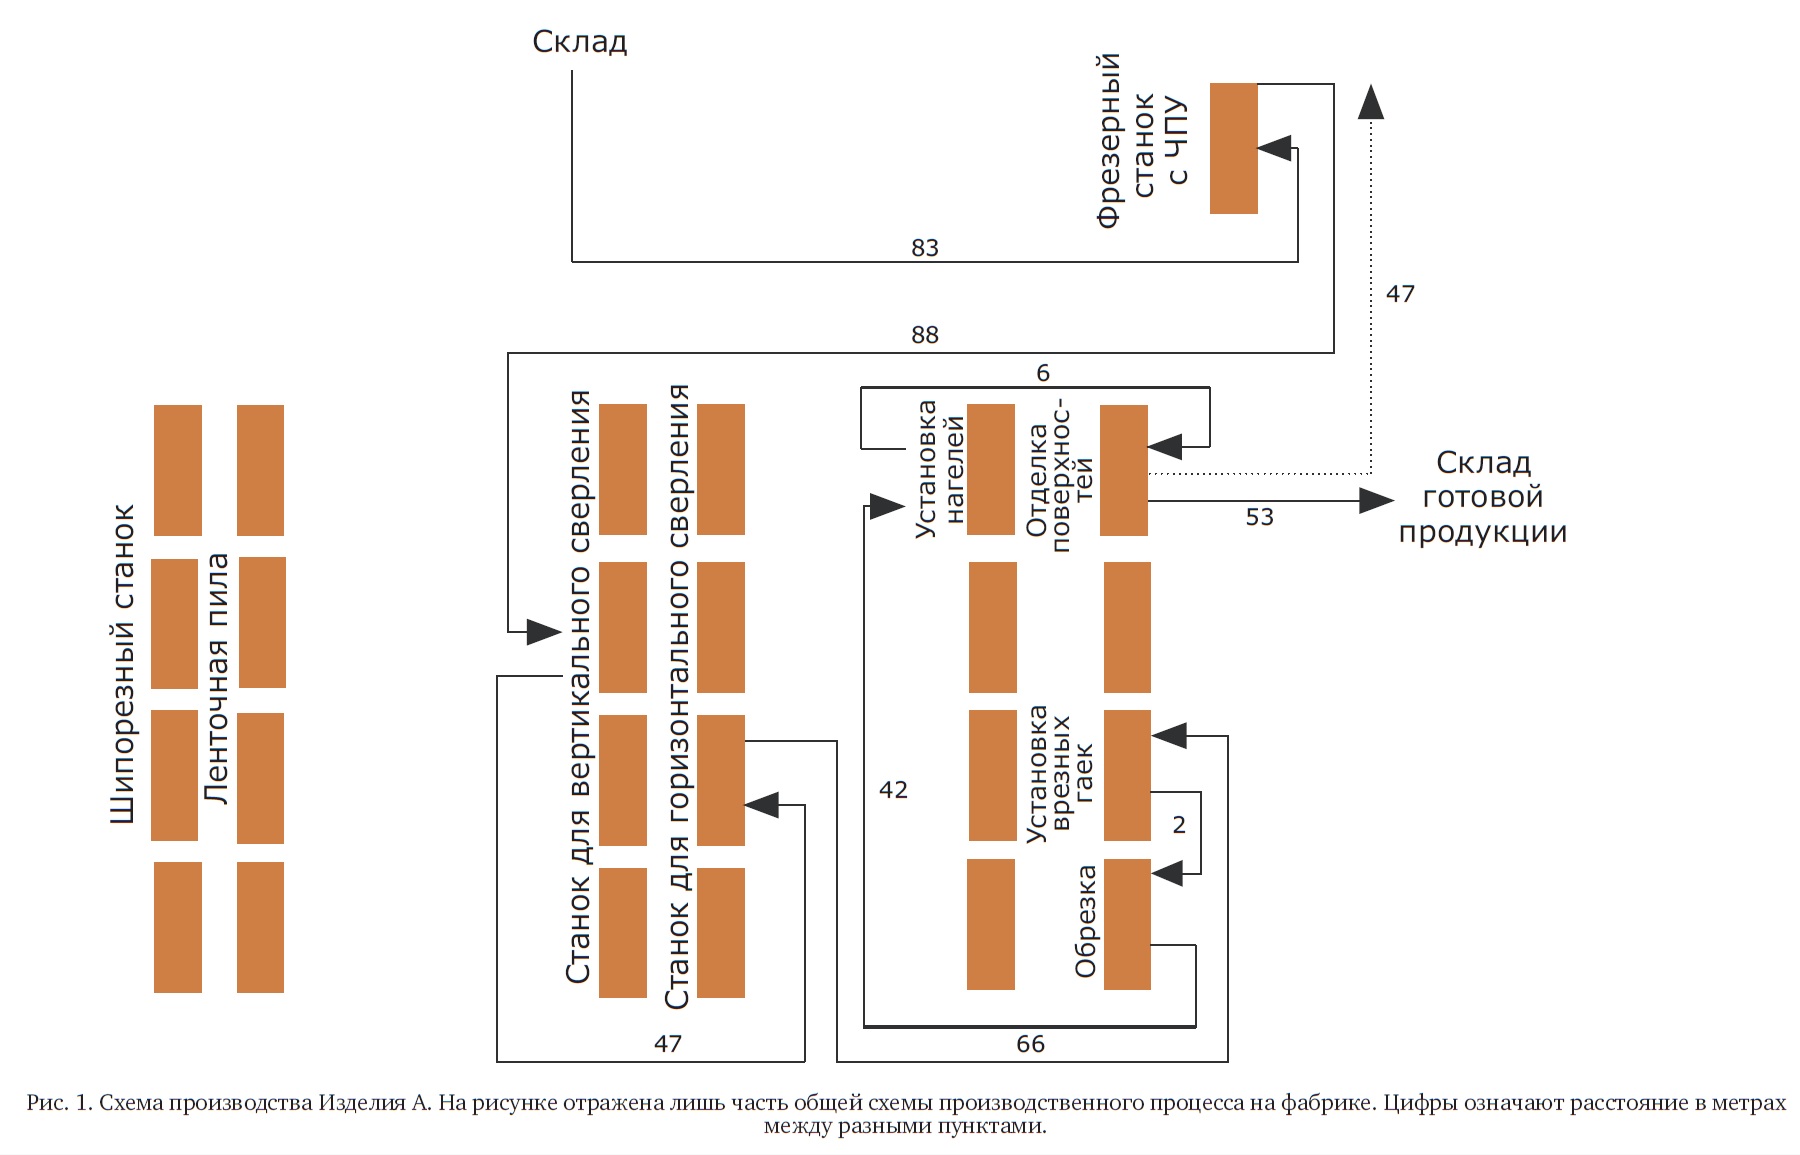
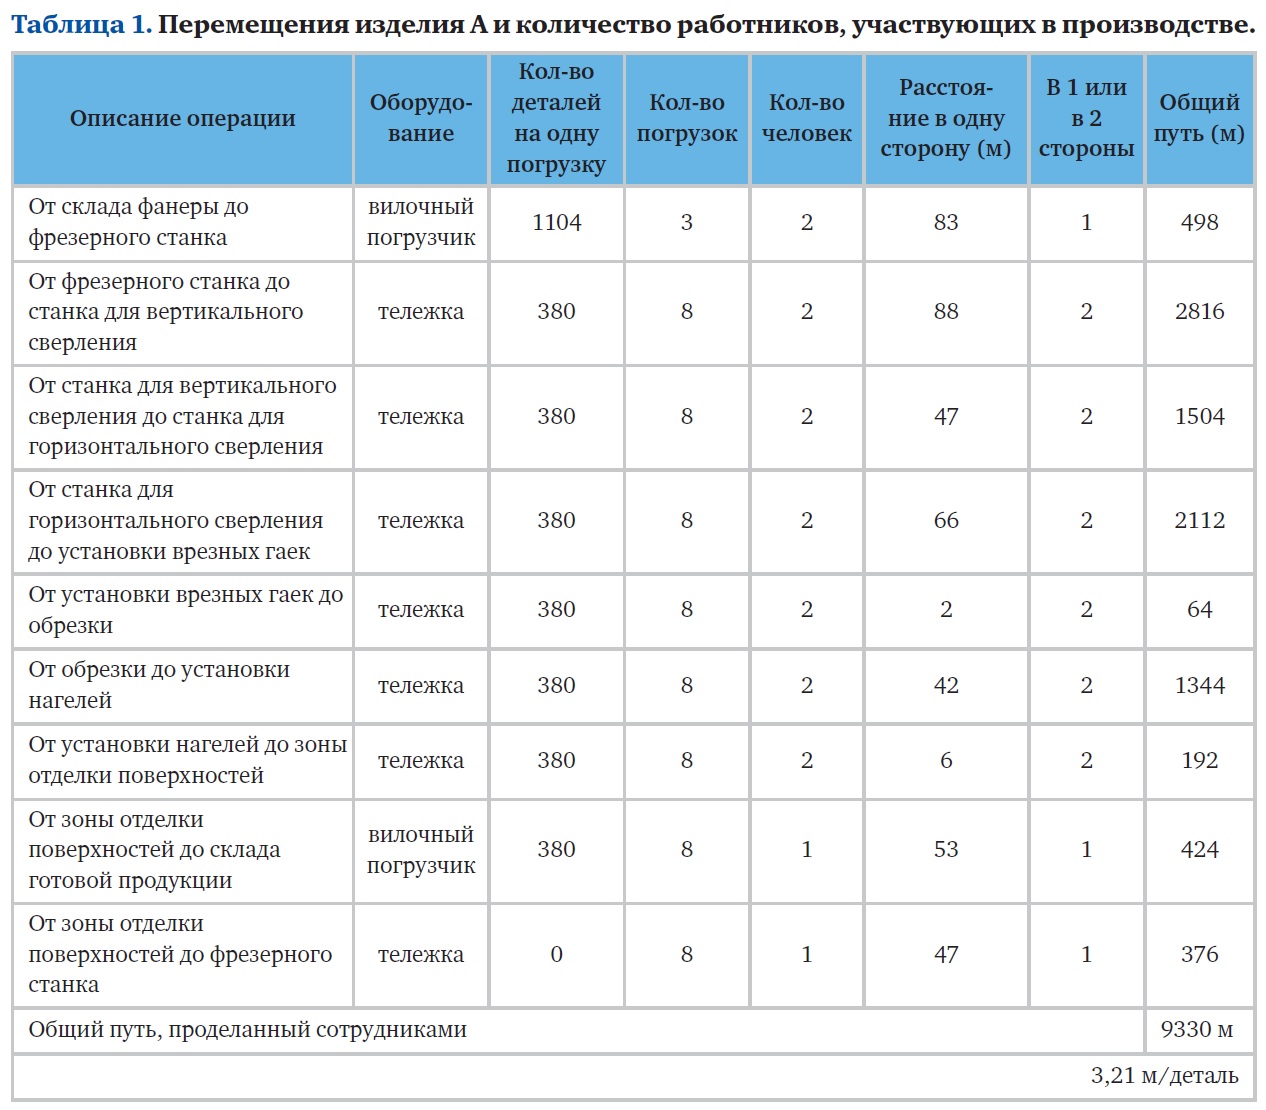
Порядок производства Изделия А в компании Airline до внедрения Lean представлен на Рисунке 1. Незавершенное производство перемещалось по фабрике при помощи тележек с площадью погрузки 1х1,5 м2. Обычно детали грузили на такие тележки до высоты примерно 1,2 м, то есть на одной тележке перевозилось до 1,7 м3 груза. В Таблице 1 представлены многочисленные перемещения тележки и совокупная дистанция, которую проходили рабочие в ходе производства одной партии в 2900 изделий. Как видим, эта цифра достигает 9,3 км. Из 25 рабочих лишь 8 (то есть меньше трети) участвовали в операциях, создающих ценность.
Стоит отметить, что упомянутые 25 работников не тратили все 100% рабочего времени исключительно на производство рассматриваемого изделия. Двое работников могли толкать нагруженную тележку от станка для вертикального сверления до станка для горизонтального сверления, а затем помогать при сверлении или других операциях или переправлять еще одну тележку. Точно так же оператор любого станка мог выполнить свою операцию, а затем перейти на другой станок или же начать обработку другой детали на своем станке. Нередко оба работника, перемещавшие тележку из пункта А в пункт Б, возвращались затем в пункт А или же на другой участок. То есть наблюдение за работой в цехе показало, что работа персонала слабо организована, а огромный объем потерь приходится на ненужные перемещения работников от участка к участку.
Уже через три года после начала внедрения инструментов Lean руководство компании сообщило, что избавилось от более чем 2000 тележек и сократило штат на 50%. Какие решения позволили изменить ситуацию?
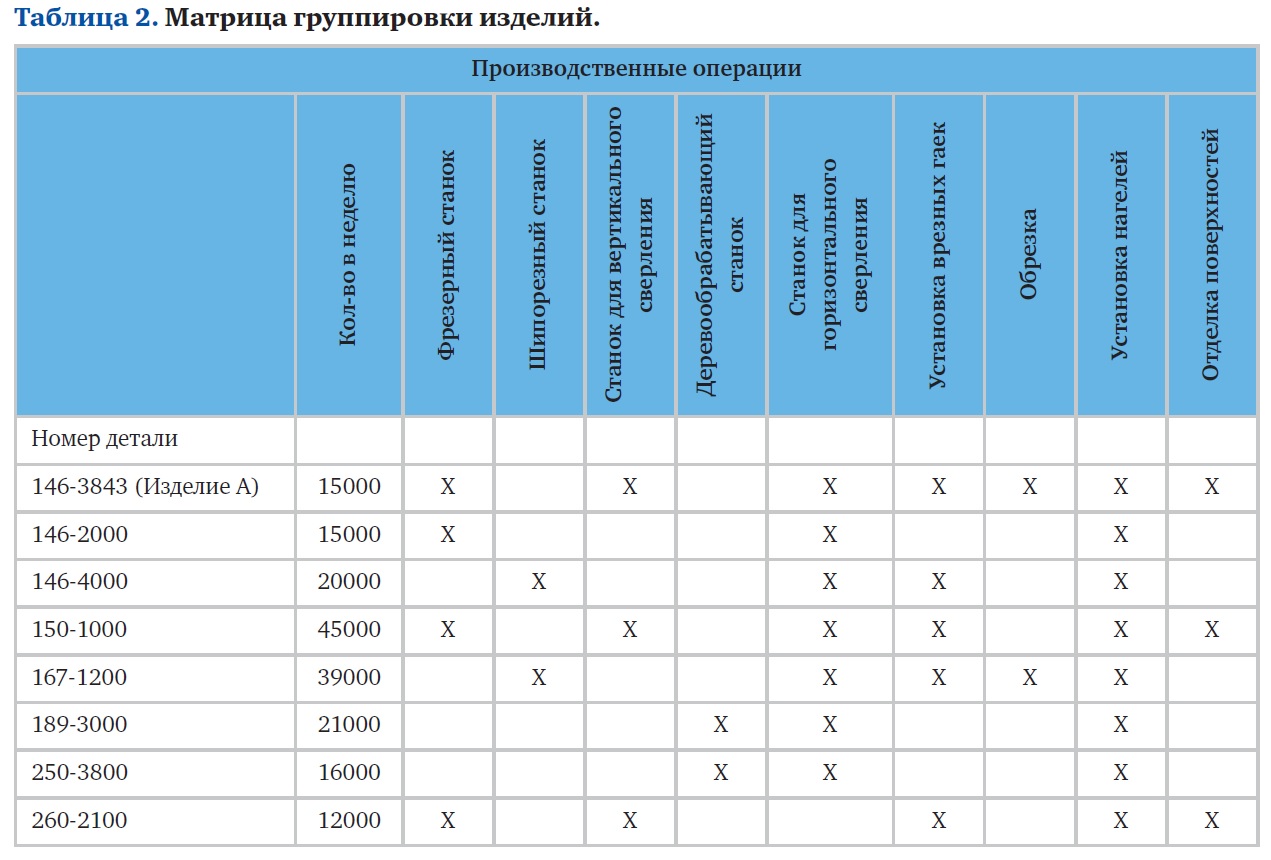
Первым шагом компании на пути внедрения вытягивающего поточного производства стало построение матрицы группировки продуктов, предусматривающее анализ деталей, которые компания производит крупными партиями. При этом использовался принцип Парето, согласно которому такие изделия составляли 20% ассортимента компании, а на их производство приходилось до 80% от общего объема.
Составленная матрица представлена в Таблице 2: она отражает ассортимент производимых компанией изделий и операции, которые они проходят в процессе обработки (отмечены Х). Изделия, производство которых предусматривает одни и те же операции, были объединены в группы. Станки и рабочие участки были выстроены в единую линию, согласно этапам производственного процесса. Так изделия из одной группы могли перемещаться от участка к участку без тележек и без накопления запасов незавершенного производства. Впрочем, как мы видим из таблицы 2, не все изделия проходят все технологические операции на линии. Например, одна из деталей может не требовать горизонтального сверления. Чтобы не использовать тележку для пропуска этого этапа, компания установила роликовый гравитационный конвейер, который начал использоваться для быстрого перемещения деталей в обход отдельных операций. В примере выше: деталь, не требующая горизонтального сверления, помещалась на конвейер сразу по окончании вертикального сверления и перемещалась до места установки врезных гаек.
Помимо значительного сокращения операций, не создающих ценность, использование поточной линии дало и другие преимущества. При производстве партиями значительное количество изделий необходимо перемещать от станка к станку. В случае Изделия А на тележку грузилось около 380 частично готовых деталей. При этом если на одном из этапов технологического маршрута допускалась ошибка, чаще всего вся партия проходила дальнейшую обработку до тех пор, пока ошибку не удавалось обнаружить. При новой организации производства изделия перемещаются от станка к станку небольшими партиями, что позволяет вовремя выявить ошибку и избежать большого количества бракованных изделий. Одной из будущих задач является постепенное уменьшение этих партий и вплоть до формирования потока единичных изделий, что позволит свести к минимуму саму вероятность брака более чем одной детали.
Еще одним преимуществом поточного производства является повышение качества не только за счет снижения процента брака, но и за счет того, что все работники линии работают как одна команда и несут ответственность за группу изделий. При традиционной организации производства партиями многоцелевые станки обычно размещаются группами в зависимости от выполняемой функции и находятся в относительной изоляции от других групп станков. В результате работники отстранены от результата общей работы и мало беспокоятся о качестве выпускаемых ими изделий. Они никак не пересекаются с работниками на последующих операциях, не чувствуют перед ними ответственности и придерживаются мнения, что их единственная задача – изготовить как можно больше деталей и выполнить план. А контроль качества – работа соответствующего отдела.
Какие положительные изменения принесло внедрение Бережливого производства?
Дополнительным преимуществом поточной линии является возможность вести учет готовых изделий более точно. Это особенно важно для производств, работающих с деревом или другими неоднородными материалами, которые изначально могут иметь дефекты естественного происхождения. Эти дефекты могут проявиться даже на последних этапах обработки. На фабрике Airline бракованные изделия шли в утиль без каких-либо попыток исправления брака, а при производственном планировании учитывался определенный процент брака, и партии изначально были немного больше с учетом этих цифр. Если на практике процент брака оказывался ниже, «лишние» – прекрасно изготовленные – детали все равно не учитывались, а шли в утиль, отправлялись заказчику бесплатно или отправлялись на склад готовой продукции в ожидании будущего заказа. В результате внедрения нововведений количество изготовляемой продукции приблизилось к количеству заказанной, и вышеописанные ситуации были устранены.
Как и на многих предприятиях, где ведется производство партиями, на фабрике Airline нередки были случаи утери заказа. Чаще всего они имели место, когда партия незавершенной продукции транспортировалась в какой-либо цех и не сразу поступала на обработку. Если станок был занят или оператор отсутствовал на месте, партия отодвигалась в сторону, чтобы не загораживать путь вновь поступающим изделиям. Если таких поступающих партий было много, то нужная партия в итоге могла затеряться в цехе или про нее вовсе забывали до момента отгрузки. Когда становилось ясно, что партии не хватает (обычно в день отгрузки), на ее поиски уходило несколько часов, и не всегда удавалось ее найти. Тогда принималось решение о срочном доизготовлении другой партии взамен утерянной (часто это требовало сверхурочной работы). При этом новая партия получала преимущество перед другими партиями в силу срочности, поэтому уже прибывшие партии отодвигались в сторонку, и ситуация усугублялась. При организации вытягивающего производственного процесса такие ситуации были исключены: партии не поступают на обработку до получения сигнала с последующего участка.
Чтобы получить более полное представление о преимуществах, которые дает поточное вытягивающее производство, рассмотрим пример перехода с традиционного производства партиями на поточное на оборудовании для вертикального и горизонтального сверления (Рисунок 2).
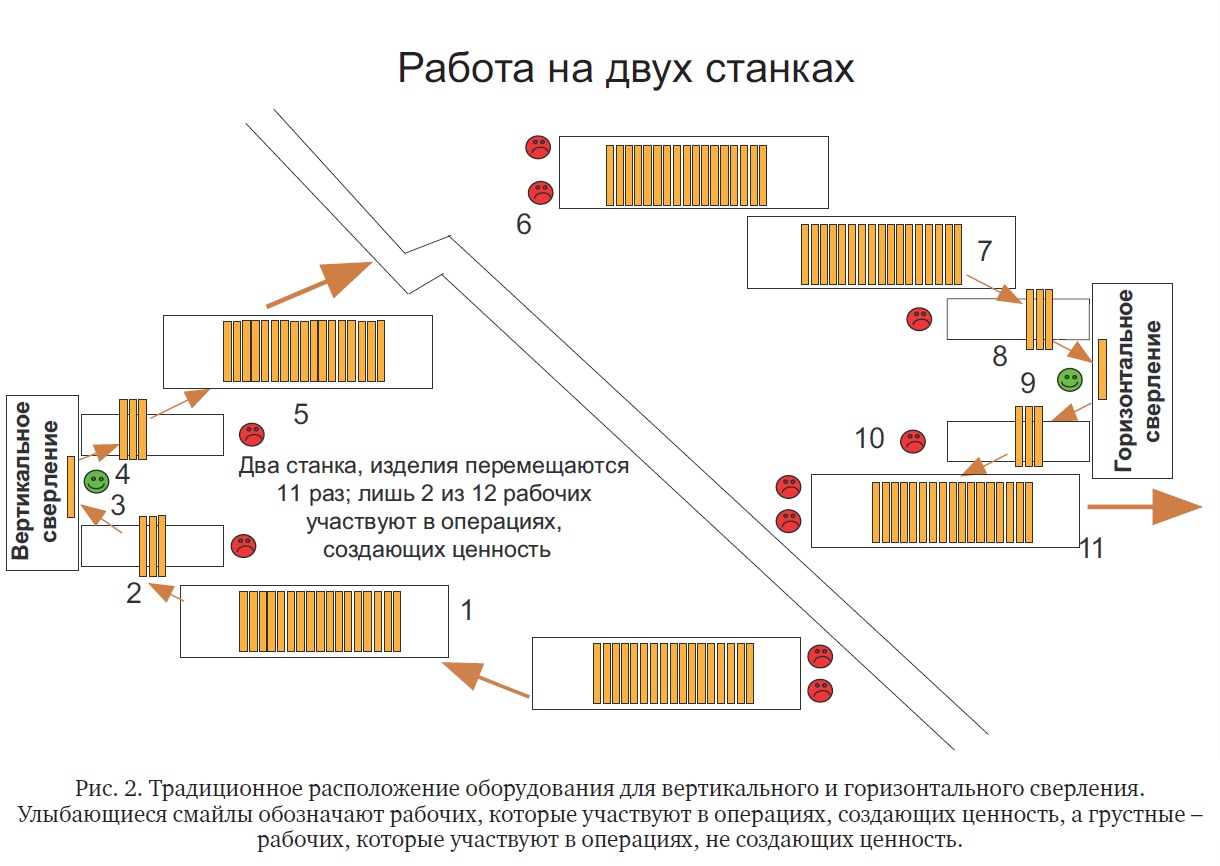
В рассматриваемом примере изделие проходит этапы как вертикального, так и горизонтального сверления. До внедрения Lean расстояние между этими станками составляло 47 метров. Из-за большого веса нагруженной тележки для ее перемещения требовалось двое рабочих. Процесс был организован следующим образом: двое рабочих толкают нагруженную тележку к станку для вертикального сверления. Помощник оператора станка разгружает тележку и помещает детали на столик около станка. Оператор выполняет сверление на двух деталях за раз и помещает их на другой столик, чтобы другой помощник погрузил их на тележку. После этого двое рабочих толкают тележку 47 метров до станка для горизонтального сверления, где процесс повторяется. Как видим из рисунка, для сверления требуется определенная часть рабочего времени 12 человек, лишь двое из которых участвуют в операциях, создающих ценность. Кроме того, для совершения этих двух операций изделия перемещаются 11 раз.
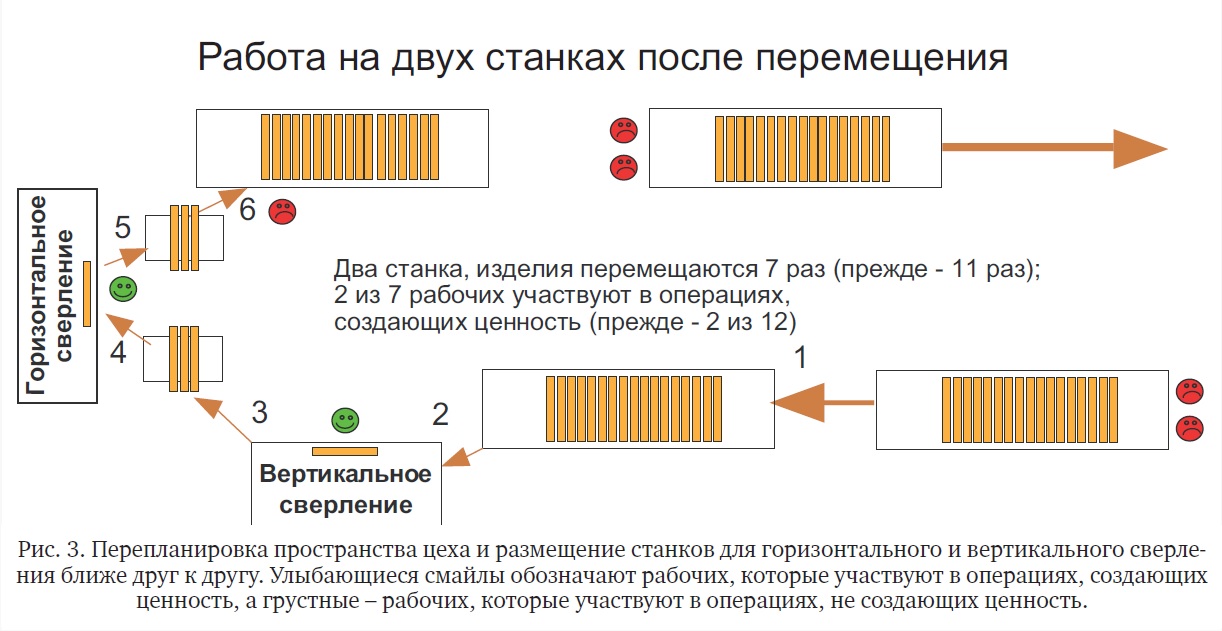
Руководство компании наглядно увидело все преимущества Lean после того, как станки вертикального и горизонтального сверления были переставлены поближе друг к другу, как показано на Рисунке 3. Такая перестановка позволила сократить количество перемещений до семи. Кроме того, теперь в операциях, не создающих ценность, стали участвовать 5 из 7 рабочих, а не 10 из 12, как раньше. И хотя это и привело к заметному росту производительности, стало очевидно, что еще больше повысить показатель можно, переместив все связанные последовательно станки поближе друг к другу с образованием поточной линии.
Сейчас этот шаг кажется элементарным, однако опыт показывает, что перепланировка пространства цеха на деле не так-то проста. Каждый работник сомневается, сработает ли новый подход в его случае. В большинстве случаев источник сомнений кроется в десятилетиях относительно успешной работы по старым принципам производства партиями, когда мерилом успеха каждой операции являлся объем производства на отдельно взятом станке. Один оператор станка для вертикального сверления может за минуту просверлить 30 отверстий. 30 отверстий в минуту для одного станка вполне неплохой показатель эффективности использования времени и оборудования. Однако эта работа не нужна сама по себе – нужны 3000 готовых изделий. Если рассмотреть производительность всей системы производства партиями, а не отдельно взятого станка, то можно отчетливо увидеть множество возможностей для повышения общей эффективности, в результате чего будет производиться ровно столько изделий, за сколько заказчик готов платить, нужного качества и в оговоренный срок.
Эксперты считают, что в обсуждении планировки цехового пространства должны участвовать разные сотрудники предприятия. На фабрике проводились еженедельные собрания, на которых обсуждалось производство изделий определенной группы, операции и место их выполнения, рабочие станции и требующиеся инструменты и многое другое. Много часов ушло на определение места расположения линии с учетом возможных будущих изменений на фабрике и необходимости выравнивания нагрузки среди операторов. Выравнивание нагрузки важно для поддержания равномерного потока на линии.
Для корректной организации поточной линии команда опиралась на чертеж планировки завода и оборудования. В собраниях участвовали директор по производству, инженер, начальник участка и директор по техническому обслуживанию. Участники спроецировали чертежи на экран и перемещали изображение оборудования по экрану до тех пор, пока не пришли к согласию. В процессе обсуждений участником приходилось выходить за рамки своего опыта и знаний и представлять, как будет лучше для всего предприятия, а не их отдельных участков.
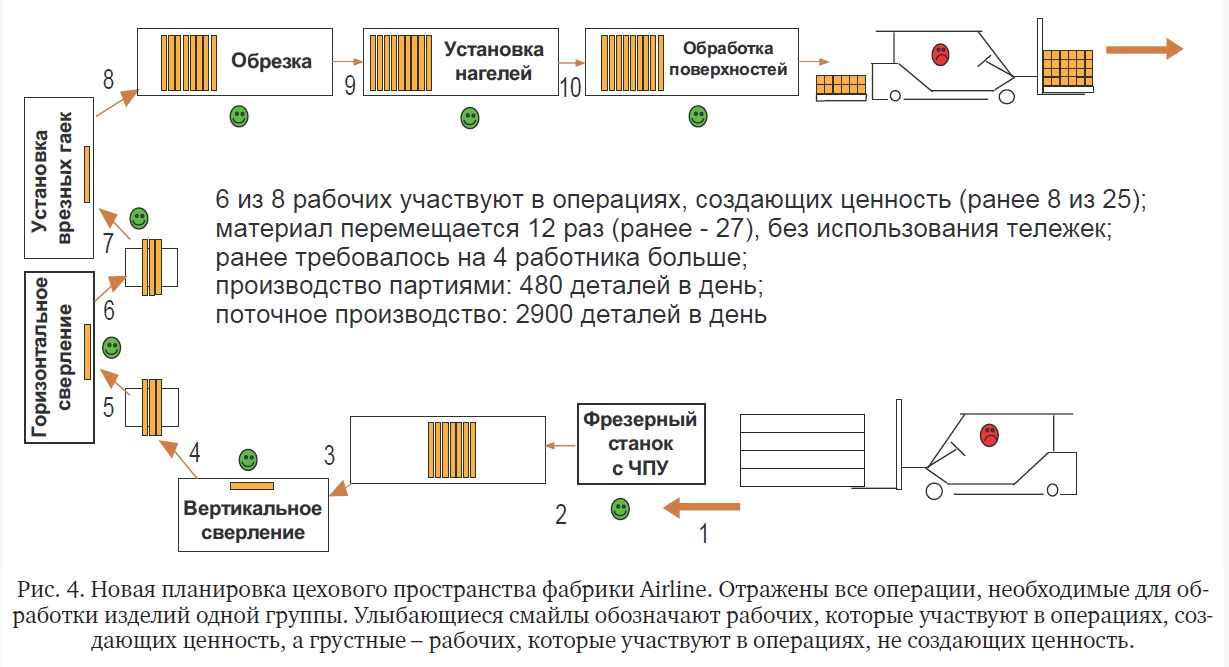
Результатом такого напряженного обсуждения стала новая планировка цеха, представленная на Рисунке 4. Сырье в таком случае при помощи вилочного погрузчика доставляется на фрезерный станок прямиком со склада. Обработанные изделия связываются по 10 штук и складываются на паллеты, которые вилочный погрузчик отвозит либо на склад готовой продукции, либо – в идеале – прямиком на погрузку для доставки клиенту. Все работники линии участвуют в операциях, создающих ценность.
Инструкции, шаблоны и алгоритмы для старта проекта LEAN вы можете найти в практическом руководстве по внедрению бережливого производства.
Рассматриваемая в статье поточная линия состоит из фрезерного станка с ЧПУ, станков для вертикального и горизонтального сверления, оборудования для установки врезных гаек, станков для обрезки и установки нагелей и зоны обработки поверхностей. Сырье со склада поставляется на фрезу, после чего обработанные детали поступают на станок для вертикального сверления. Поскольку фрезерный станок обрабатывает листы фанеры 1,2 на 2,4 метра и выдает изделия партиями по 40 штук, требуется некоторое пространство для складирования всех этих изделий; на остальных станках такого не наблюдается – все операторы получают изделия в нужном количестве, беря их со столика у станка на предыдущей операции обработки (расположенного на расстоянии вытянутой руки).
Некоторое скопление деталей между операциями имеет место в силу индивидуальных особенностей работы операторов, их скорости, умений; все это не дает потоку быть постоянно сбалансированным. Тем не менее, не допускается накопление более чем 10 деталей, а также не разрешается их хранение на полу. Если деталей слишком много, оператор отправляется к фрезерному станку и помогает разгружать изделия там, либо выполняет иные полезные действия, например, занимается уборкой своего рабочего места.
Организация поточной линии имеет еще одно преимущество. Такое производство организовано по принципу вытягивания, так что темп работы самого медленного станка определяет темп работы всей цепочки. В рассматриваемом случае самым медленным оборудованием является фрезерный станок, при этом там всегда есть работа, требующая свободных рук, так что операторы, выполнившие свою работу и ожидающие поступления деталей, всегда могут найти себе применение. В результате подобных новшеств производительность фрезерного станка увеличилось в три раза. Ранее для выполнения данной операции требовалось 2 оператора; теперь же с работой справляется один оператор, которому время от времени при наличии помогают другие операторы.
Все операторы, кроме оператора фрезерного станка, прошли переподготовку и обучение навыкам выполнения всех операций на линии. Это дает два существенных плюса:
Сокращение дистанции, проходимой работниками в ходе выпуска одной партии, отражено в Таблице 3.
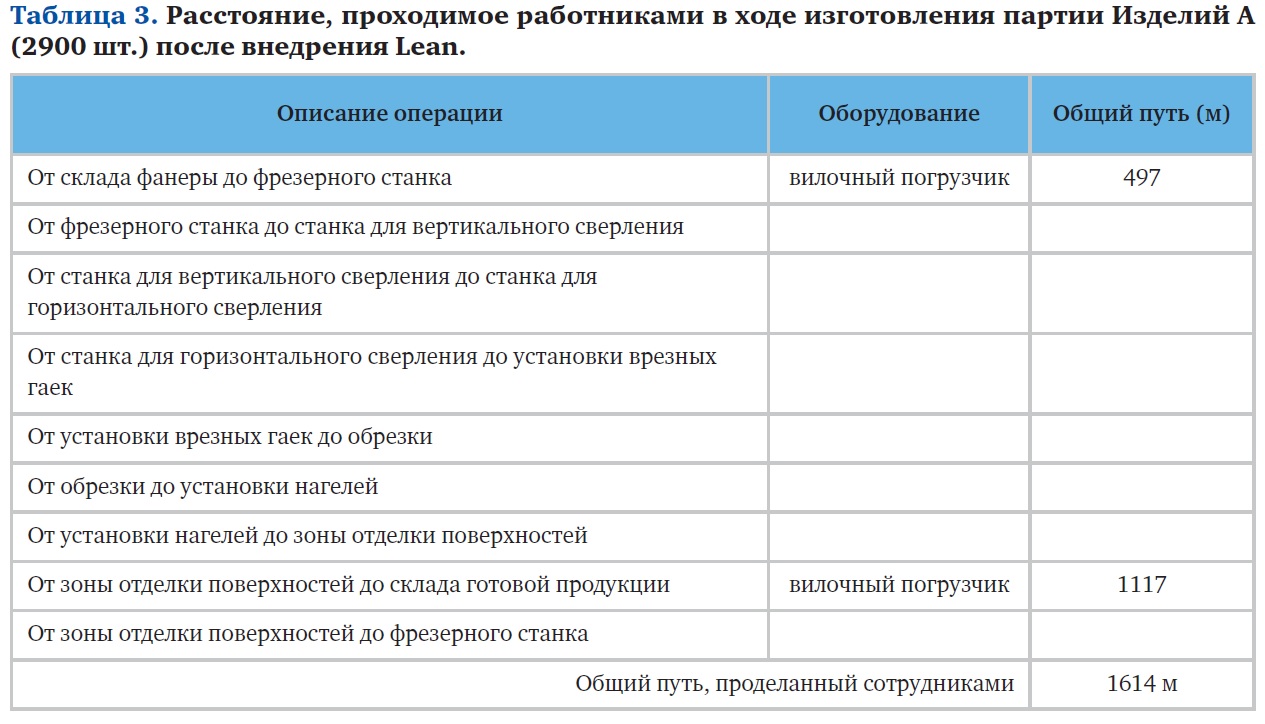
Доставка панелей вилочным погрузчиком на фрезерный станок и дальнейшее перемещение изделий являются единственными операциями по транспортировке на линии. Если сравнить новые показатели с приведенными в Таблице 1, то изменения в лучшую сторону налицо: работники стали проходить на 84% меньше (1614 м вместо 9330 м); общее количество работников, участвующих в операциях, не создающих ценность, сократилось с 25 до 2, то есть на 92%; изделия перемещаются не 27 раз, а 12. Более того, производство выросло с 480 до 2900 деталей в день, то есть на 600%!
Результатом новой организации производственного процесса на фабрике Airline стало заметное повышение качества продукции, соблюдение сроков поставки, сокращение объемов незавершенного производства и запасов готовой продукции, а также высвобождение значительной площади цеха под другие нужды. Достигнутый успех вдохновил руководство компании на дальнейшие свершения – по принципу Lean были организованы новые поточные линии и ячейки. В результате компании за три года удалось избавиться от 2000 тележек и высвободить около 3000 м2 цехового пространства, а также сократить объемы незавершенного производства на 340 м3 (около $800 тыс.).
По словам Джуди Данауэй, президента Airline: «Компания давно стала бы банкротом, не начни мы внедрение Lean. Сегодня мы не мыслим своей ежедневной работы без этой философии, и наша работа по совершенствованию только начинается».
Достигнутые в результате внедрения Бережливого производства показатели:
Материал подготовлен на основании данных Motsenbocker, W.D., P.H. Steele, S.L. Hunter, S.H. Bullard, A. Schuler, Wood furniture components: Implementation of flow-line technology based on lean manufacturing concepts, Forest and Wildlife Research Center Bulletin.
Текст: Ольга Гончарова. Изображение ru.freepik.com