Статья из альманаха «Управление производством». Кейс бангладешского предприятия по производству безалкогольных напитков.
Эта статья из архива альманаха «Управление производством», отражает ситуацию на момент её первой публикации, но этот опыт по-прежнему может быть интересен многим.
Как показывает опыт предприятий, приступивших к внедрению Бережливого производства, потери можно обнаружить абсолютно во всех процессах. Перепроизводство, простои, лишние движения не создают ценность, но забирают на себя немалую часть ресурсов, делая себестоимость производства выше, чем она могла бы быть. Тем не менее, современные подходы и инструменты к организации деятельности предприятия способны изменить ситуацию к лучшему, даже если эффективность находится на крайне низком уровне. В данной статье мы обратимся к опыту бангладешского предприятия по производству безалкогольных напитков, внедряющего инструменты Бережливого производства и Шесть сигм для устранения производственных потерь, сокращения времени цикла, повышения показателей производительности и эффективности управления деятельностью предприятия.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Выращивание и переработка личи, или китайской сливы, является одним из наиболее перспективных направлений пищевой промышленности Бангладеш. Рассматриваемое предприятие специализируется на производстве безалкогольных напитков, а именно сока личи, который составляет наибольшую долю продукции компании. Несмотря на то, что продукция пользуется спросом, конкурентоспособность предприятия серьезно подрывали высокие объемы производственных потерь и длительное временя цикла. Настроившись на устранение сдерживающих факторов, руководство компании активно искало действенный инструмент, который помог бы решить эти проблемы и повысить операционную эффективность предприятия. Изучив мировой опыт и опыт предприятий своей отрасли, руководство приняло решение о внедрении на предприятии комплекса инструментов Лин Шесть сигм.
Работа, проведенная предприятием, была направлена на сокращение производственных потерь и не создающих ценность операций; конечной целью являлось повышение эффективности и рост прибыли компании. Изменение сложившихся производственных практик происходило через разработку новых рабочих процедур, основанных на принципах Бережливого производства. Изучение сложившейся ситуации происходило по алгоритму, изображенному на рисунке 1.
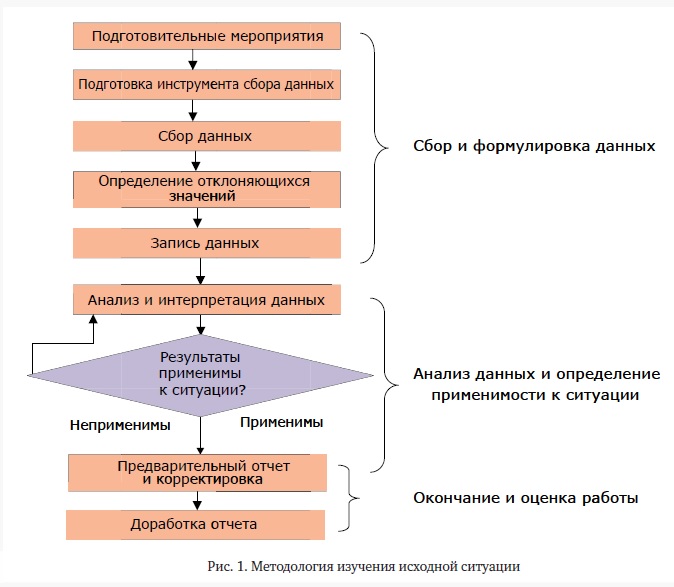
На первичном этапе сбора данных основным методом являлось визуальное наблюдение процессов на месте (нахождение в «гемба», месте, где создается ценность) и хронометраж. Замеры производились сотрудниками команды по улучшениям при помощи секундомера. Данные из одного источника замерялись как минимум трижды, и для целей дальнейшего их использования выводилось среднее значение. Анализ данных проводился с учетом архивной документации предприятия и данных бенчмаркинга по предприятиям отрасли. Обработка данных велась при помощи программ статистической обработки.
Процесс преобразования на бангладешском предприятии можно разделить на три больших этапа:
Главную роль в изучении сложившейся на производстве ситуации сыграло применение такого инструмента из арсенала Бережливого производства, как картирование потока создания ценности. Оно считается одним из самых эффективных способов, позволяющим организации определить в технологической линии операции, не создающие ценность, и выявить скрытые причины этих потерь. Его преимущество по сравнению с другими инструментами состоит в возможности визуализировать весь процесс производства, представить в графическом виде поток информации и материалов и улучшить процесс производства в результате выявления потерь и их источников. В целом, карта потока создания ценности помогает определить недостатки производственной системы и приоритизировать улучшения. При ее составлении анализируются не только технологические операции создания продукта, но и вспомогательные системы менеджмента и обмена информацией.
Картирование потока создания ценности на бангладешском предприятии проводилось на одной из технологических линий по производству сока (рис. 2). Главная задача команды по улучшениям состояла в выявлении потерь в ходе выполнения технологических операций. Решалась эта задача при помощи целого ряда инструментов Лин Шесть сигм.
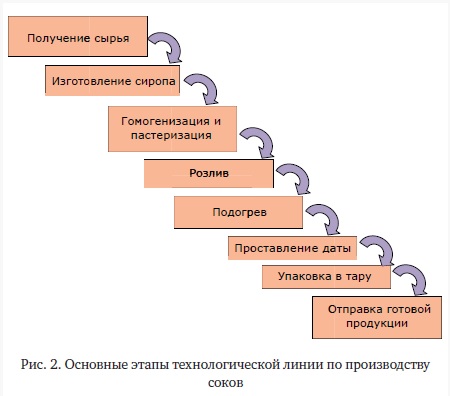
Основная работа команды была направлена на то, чтобы определить узкие места, требующие улучшений, с конечной целью повысить показатели эффективности, такие как время цикла, доступное машинное время, производительность линии и т.д. В карте, отражающей текущее состояние потока, были отражены поток заказа, сырья, труда, информации, время выполнения операций, создающих и не создающих ценность. Это позволило сопроводить описываемые производственные операции (изготовление сиропа, гомогенизация и пастеризация, розлив, подогрев, маркировка, упаковка в тару) такими важными параметрами, как требуемый объем трудовложений, время цикла, доступное машинное время, время переналадки, размер партий (2000 л).
Построенная карта потока создания ценности на текущем этапе позволяет установить, сколько трудовложений требуется на каждой стадии, сколько времени в целом уходит на выполнение создающих и не создающих ценность операций, какие улучшения необходимы и на каких этапах. Кроме того, она помогает рассчитать эффективность и время цикла заказа.
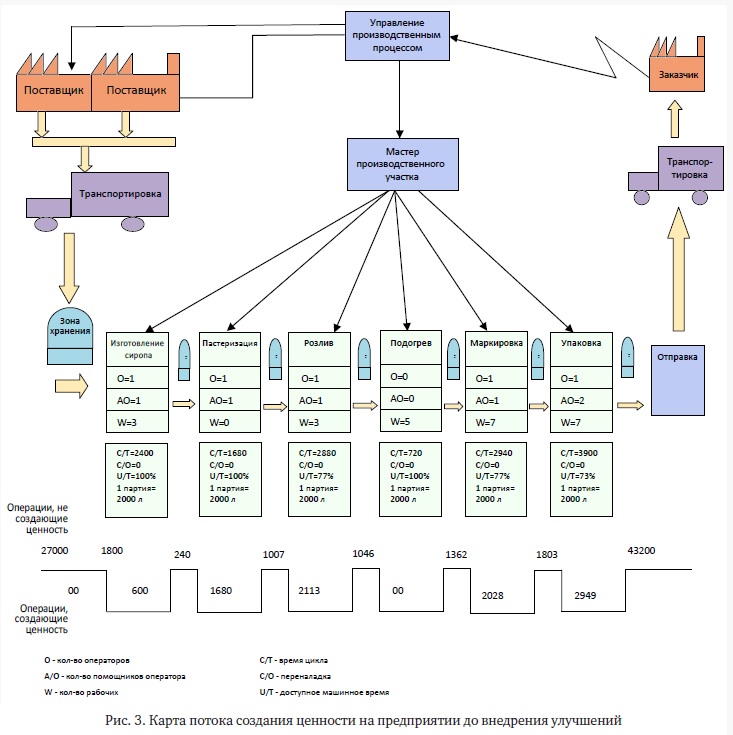
Изучение карты исходного состояния показало, что простои в основном возникают на оборудовании по розливу, маркировке и упаковке. Под временем простоя понимают время, в течение которого производство останавливается по причине отказа оборудования. Время цикла – время, требующееся для производства одной партии продукции. Доступное машинное время – время, в течение которого оборудование готово к эксплуатации.
На оборудовании по розливу были зафиксированы следующие показатели: время цикла – 2880 сек., время простоя – 657 сек., доступное машинное время – 77,19%.
На оборудовании по маркировке: время цикла – 2940 сек., время простоя – 665 сек., доступное машинное время – 77,38%.
На оборудовании по упаковке: время цикла – 3900 сек., время простоя – 1074 сек., доступное машинное время – 74,46%.
Скорость работы оборудования по розливу составила 245 бутылок в минуту, оборудования по маркировке – 240 бутылок в минуту, оборудования по упаковке – 30 ящиков по 24 бутылки в минуту. При этом объем партии составлял 2000 л, объем доступных трудовых ресурсов – 36 человек. Время выполнения операций, создающих и не создающих ценность, отражено в Таблице 1.
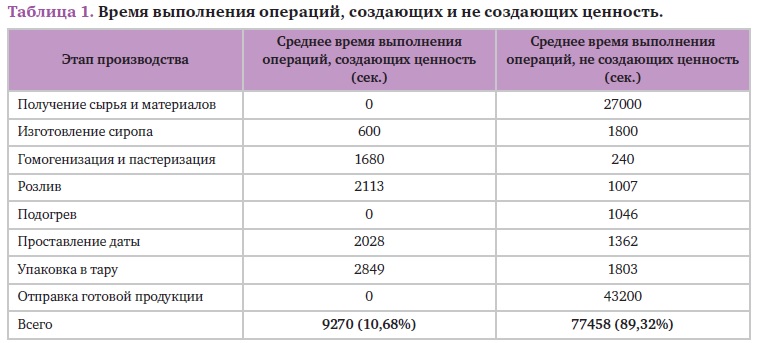
В результате сбора и анализа данных были получены следующие показатели:
Эффективность производственного цикла = (время выполнения операций, добавляющих ценность, / время цикла заказа) * 100 = 10,68%
Как следует из расчетов, эффективность производства в компании находится на крайне низком уровне. На основании анализа полученных данных было принято решение увеличить удельное время выполнения операций, создающих ценность, путем сокращения времени выполнения операций, не создающих ценность, при помощи инструментов Лин и Шесть сигм.
Невозможность большинством производственных предприятий достичь высоких показателей эффективности обусловлена, среди прочего, их неготовностью или неспособностью выявить потери в производственном процессе и устранить их или хотя бы максимально сократить. В рамках Бережливого производства под потерями понимают все, что расходует ресурсы и при этом никак не способствует достижению конечной цели – удовлетворению запроса заказчика. Некоторые исследователи дают потерям более простое объяснение – это все, за что заказчик не готов платить. На сегодняшний день в производстве и сфере услуг выделяют семь типов потерь: перепроизводство, дефекты, ожидание, излишняя обработка, ненужная транспортировка, лишние запасы, ненужные перемещения. Исследовательский центр бережливого производства Бизнес-школы Кардиффского университета определил, что на среднем предприятии в большинстве производственных процессов 5% операций создают ценность, 35% операций являются не создающими ценность, но объективно необходимыми, а остальные 60% операций не создают ценность и должны быть устранены.
В рассматриваемом примере чаще всего встречались такие типы потерь, как дефекты, ожидание и ненужные перемещения, и, учитывая их объем в структуре производственного процесса, команде было очевидно, что сокращение потерь является приоритетным направлением совершенствования производственных процессов.
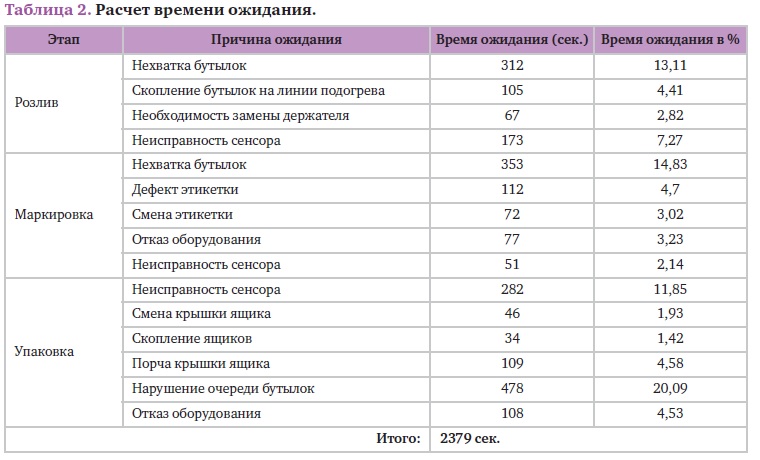
Потери из-за ожидания. Время ожидания составляло значительную долю потерь на предприятии. Ожидание обуславливалось разными причинами и происходило на разных производственных этапах. Потери в рассматриваемом процессе представлены в Таблице 2. Как и ожидалось, большая часть времени ожидания приходится на этапы розлива, маркировки и упаковки.
Потери из-за дефектов. Под дефектом принято понимать любой результат производственной деятельности, который не соответствует требованиям заказчика. Дефекты могут возникать в любом производственном процессе в любой компании. Возрос всегда лишь в том, насколько компания готова с ними мириться и что она делает для их предотвращения.
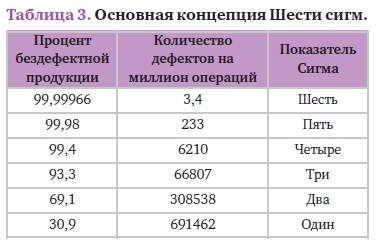
Одним из самых серьезных инструментов по устранению потерь является Шесть сигм. Он выстраивает работу по систематическому поиску и устранению источников дефектов на основании статистической оценки и направлен на достижение полной безошибочности процессов для увеличения удовлетворенности клиентов. Концепция Шести сигм на основании процента бездефектной продукции представлена в Таблице 3.
На рассматриваемом предприятии основной объем дефектов приходился на дефекты бутылок (Таблица 4).
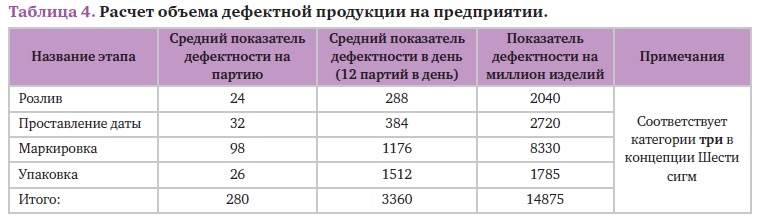
Как указано в Таблице 4, общее количество дефектных изделий составляет 14875. Согласно принципам Шести сигм этот показатель соответствует категории Трех сигм.
Конечной целью любой производственной системы является достижение уровня Шести сигм, в которой количество дефектных изделий на миллион не превышает 3,4. Команда по улучшениям предприятия поставила цель сокращения потерь на 80%.
Потери из-за ненужных перемещений. Под потерями, вызванными ненужными перемещениями, понимают любые перемещения персонала, не способствующие созданию ценности в процессе производства. Высокие показатели потерь времени из-за ненужных перемещений на производстве объяснялись нерациональной организацией процессов, требующей привлечения большего количества персонала. Внедрение улучшений благодаря инструментам Лин и Шесть сигм способно сократить требуемые трудовые ресурсы. Необходимое количество персонажа до и после улучшений представлено в Таблице 5.
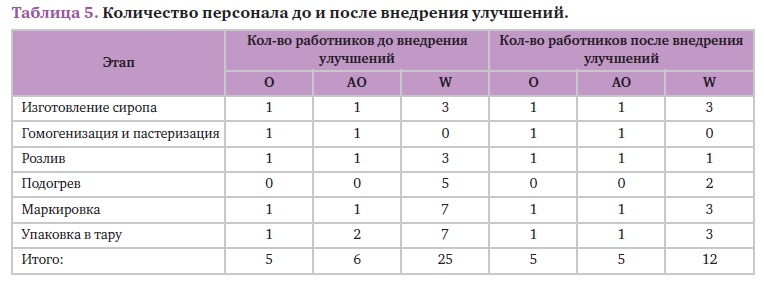
Как следует из таблицы, на производственной линии трудятся 36 человек, количество которых после внедрения улучшений можно сократить до 22. Это сокращение стало возможным благодаря устранению не создающих ценность операций, в которых задействованы сотрудники.
Устранение потерь. Для достижения поставленной цели важно выбрать правильные инструменты и техники, ведь выбранные стратегии предлагают совершенно разные инструменты для достижения разных целей. Результат также зависит от корректного использования выбранных инструментов. В рассматриваемом примере для сокращения выявленных потерь использовались такие инструменты, как диаграмма Парето, 5S, «точно в срок» (Just-in-Time) и кайдзен.
Парето-анализ на предприятии. Парето-анализ – статистический инструмент, помогающий определить операции, наиболее значимые для технологического процесса. Он основан на принципе, согласно которому 80% усилий дают 20% результата, а оставшиеся 20% усилий дают 80% результата. Применительно к потерям, можно сделать вывод, что 80% потерь вызваны 20% причин. Таким образом, устранение этих 20% источников потерь приведет к устранению 80% проблем на предприятии («Правило 80/20»). В рассматриваемом случае Парето-анализ проводился с использованием диаграммы Парето с указанием причин задержек по оси Х и суммарного времени ожидания или простоя по оси Y (рис. 4).
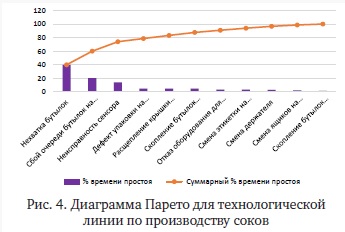
Различные причины простоев и их частота приведены в Таблице 6.
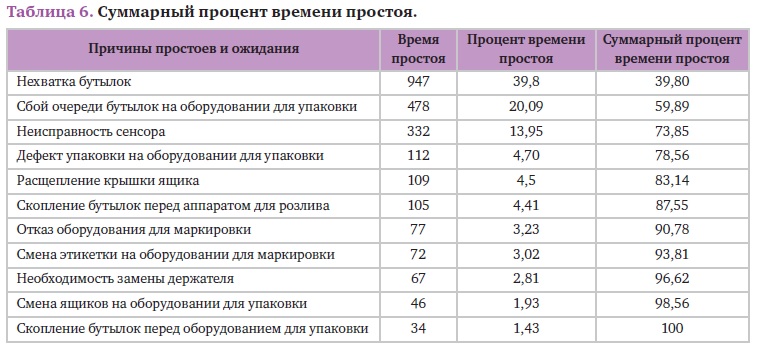
Диаграмма Парето была построена на основании данных, приведенных в Таблице 6 для более удобного визуального восприятия. Как мы можем видеть из диаграммы, всего несколько операций ответственны за львиную долю времени простоя: большая часть времени ожидания обусловлена нехваткой бутылок, а наименьшая – скоплением бутылок перед аппаратом для розлива.
Устранить предусмотренные принципом Парето 80% потерь можно, устранив 20% их причин, к которым как раз можно отнести первые три операции в диаграмме: нехватка бутылок (39,80%), сбой очереди бутылок на оборудовании для упаковки (20,09%) и неисправность сенсора (13,95%). Для решения этих задач были задействованы такие инструменты, как 5S, кайдзен и точно в срок.
Кайдзен. Кайдзен, иди непрерывный процесс улучшений, - японская методика, направленная на вовлечение сотрудников в постепенное, пошаговое внедрение небольших изменений в свои повседневные рабочие практики и рабочее пространство. Фокусируясь прежде всего на личном вкладе кайдзен способствует росту чувства ответственности у работников, их мотивированности, уверенности в своей возможности влиять на ситуацию. Чтобы обучить работников навыкам обнаружения возможностей для улучшения, руководство предприятия обучило их инструменту «5 Почему», направленному на определение первопричины выявленной проблемы или отклонения через поиск ответа на вопрос, «почему это происходит».
Каждое следующее «Почему?» задается в ответ на полученное пояснение до тех пор пока не будут обнаружена исходная причина. Этот инструмент подходил к ситуации как нельзя лучше: он был универсальным достаточно простым для освоения и применения, давал быстрый результат и, что гораздо важнее, позволял работникам включаться в происходящий на предприятии процесс преобразований.
5S. Система направлена на рациональную и эргономичную организацию рабочих мест и рабочего пространства. Она состоит из пяти шагов: сортировка, соблюдение порядка, содержание в чистоте, стандартизация, совершенствование. Командой по улучшениям были приведены в порядок рабочие места сотрудников, устранены лишние предметы, проложена разметка в цехе, разработаны стандарты рабочих мест, что позволило более эффективно организовать перемещения работников и материалов по цеху и сократить потери времени.
Типовые инструкции, шаблоны и алгоритмы для внедрения системы 5S вы можете найти в практическом руководстве по внедрению 5S.
Точно в срок. Just-in-time, или «точно в срок» – это методика, основанная на принципе, согласно которому все материалы, комплектующие и незавершенное производство в целом должны поставляться на рабочее место исключительно в момент, когда это нужно, и строго в необходимом количестве. Такой подход позволяет сократить объемы незавершенного производства, перепроизводства, дефектов и других видов потерь. И хотя внедрение инструментов Бережливого производства на бангладешском предприятии происходило всего на одной линии и возможности применения JIT были ограничены, контроль и регулирование объема поставок в требуемых пределах даже на одной линии позволили снизить трудозатраты, потребление ресурсов и потери времени.
В результате мозгового штурма и тщательного наблюдения за технологической линией удалось рассчитать продолжительность выполнения создающих и не создающих ценность операций в процессе после внедрения улучшений и оценить процент улучшений. Данные представлены в Таблице 7, а карта нового потока создания ценности (рис 5) позволила наглядно отразить реальный вклад внедренных инструментов в процесс улучшений, а именно в процесс устранения узких мест.
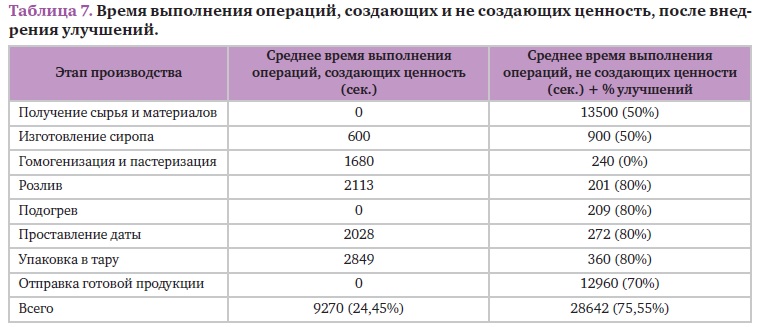
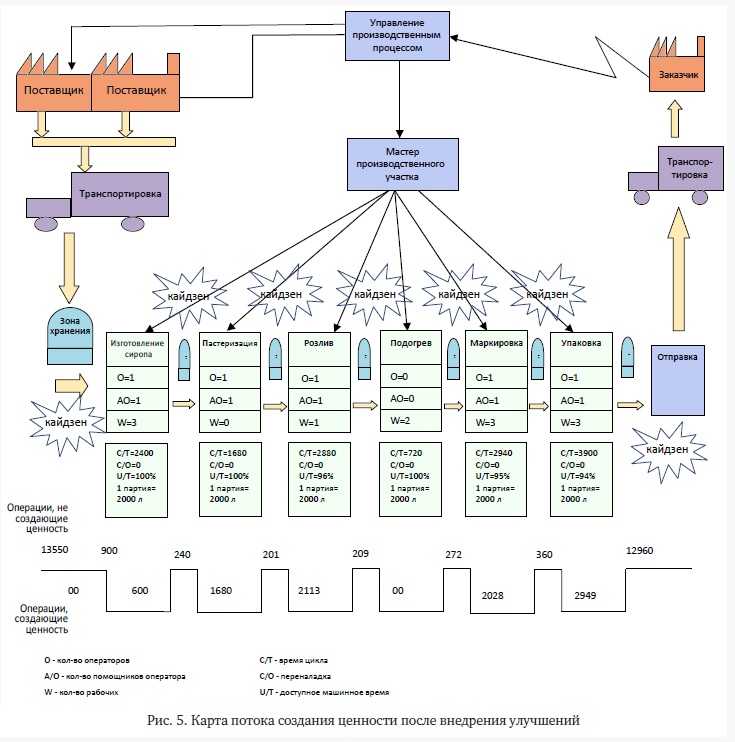
Оказалось, что время пополнения запасов и выполнения ряда операций, не создающих ценность, можно сократить на 50-80%. После внедрения улучшений на карте потока создания ценности можно наблюдать улучшение показателей доступного машинного времени на каждом этапе. Например, доступное машинное время на оборудовании по розливу, маркировке и упаковке составило 96%, 95% и 94% соответственно, в то время как до внедрения улучшений едва достигало показателей в 77%, 77% и 73% соответственно. Кроме того, появилась возможность сократить число задействованного на участке персонала (операторов, помощников оператора и рабочих), с 36 до 22 человек.
В результате корректного внедрения инструментов Лин и Шести сигм время выполнения операций, создающих и не создающих ценность, составило 9270 сек. и 28642 сек. соответственно, а время цикла сократилось до 37912 сек. Таким образом, после внедрения улучшений эффективность производственного цикла на рассматриваемом заводе составила 24,45% по сравнению с изначальными 10,68%, увеличившись на 228,9%.
Инструкции, шаблоны и алгоритмы для старта проекта LEAN вы можете найти в практическом руководстве по внедрению бережливого производства.
Бангладешское предприятие по производству безалкогольных напитков характеризовалось крайне низкими показателями производственной эффективности, высоким уровнем потерь, длинным временем цикла. Эти недостатки в организации процессов серьезно повышали себестоимость и не позволяли предприятию эффективно конкурировать на рынке.
Руководство компании и команда по улучшениям поставили перед собой задачу сократить при помощи инструментов Лин время цикла, необходимое количество персонала, время выполнения операций, не создающих ценность, и время простоя, а также увеличить доступное машинное время и эффективность. В результате проведенных мероприятий удалось сократить время выполнения операций, не создающих ценность, с 77458 сек. до 28642 сек. (на 63%), время цикла заказа – с 86760 сек. до 37912 сек. (на 56%), а также повысить эффективность производственного цикла с 10,68% до 24,45% и увеличить доступное машинное время для оборудования для розлива, маркировки и упаковки с 77% до 96%, с 77% до 95% и с 73% до 94% соответственно. Кроме того, количество персонала было сокращено с 36 до 22 человек (на 38%).
Несмотря на то, что показатели эффективности предприятия по-прежнему находятся на неудовлетворительном уровне, серьезный рывок, который был совершен уже после первых шагов по внедрению Бережливого производства, доказывает, что изменить ситуацию возможно и предприятие обладает значительными возможностями роста. Первый успех подтвердил применимость и действенность нового подхода. Освоение инструментов Бережливого производства и их распространение на другие участки будет продолжаться.
Материал подготовлен на основании данных Md. Monir Hossain, M. Kamal Uddin, A Case Study to Reduce the Manufacturing Waste Prior to Improve the Productivity Factors of a Litchi Juice Production Plant by Using Value Stream Map and Six Sigma Scale, International Journal of Scientific & Engineering Research.
Текст: Ольга Гончарова. Изображение ru.freepik.com