Статья из альманаха «Управление производством». Успешный опыт этого производства может быть перенесен и на предприятия других отраслей.
Эта статья из архива альманаха «Управление производством», отражает ситуацию на момент её первой публикации, но этот опыт по-прежнему может быть интересен многим.
Чем сложнее производство, тем труднее эффективно организовать его производственные, логистические, административные процессы, согласовать работу разных отделов, обеспечить полное и своевременное выполнение заказа клиента. Привычные, наработанные годами подходы могут быть совершенно неактуальными в современных условиях и лишь усложнять решение повседневных задач. Важно уметь вовремя обнаружить и отказаться от устаревших методов. О переходе от выталкивающего к вытягивающему производству и адаптации принципов Lean к производственному планированию и организации процессов на египетском сталелитейном предприятии EZDK – читайте в этой статье.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
EZDK, или Al-Ezz Dekheila Steel Co, одна из крупнейших сталелитейных компаний Египта, входит в промышленную группу Al-Ezz Industries. Рассматриваемое предприятие специализируется на производстве стальных полос. Производственное планирование на заводе определяется особенностями спроса и процесса производства. Основная сложность состоит в широком диапазоне продукции – тысячи тонн стальных полос и листов разной марки, толщины, ширины, способа производства.
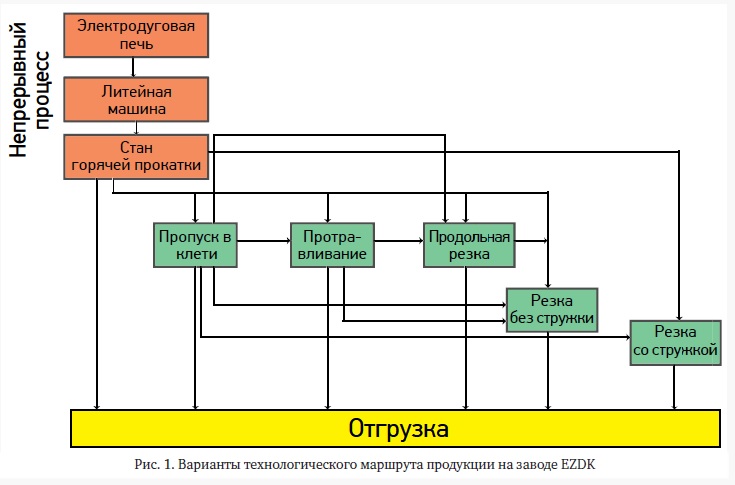
В производственном цехе EZDK установлена электродуговая печь, литейная машина и полосовой стан горячей прокатки. Сырье плавится в электродуговой печи; затем расплавленная сталь при помощи литейной машины формуется в слябы нужной ширины и толщиной 52 мм, после чего заготовки прокатываются для достижения нужной толщины (от 1,02 мм до 12,7 мм). На выходе со стана горячей прокатки получают конечный продукт – рулоны стали нужной толщины, ширины, сорта и массы. Производство ведется последовательно, и если на каком-либо из этих трех этапов случается сбой, производство на последующих также останавливается. Через электродуговую печь проходят партии стали по 160 тонн. Процесс длится без перерывов в течение 10 загрузок (цикл), после чего печь останавливают для подготовки к следующим партиям.
Стальные полосы производится при высокой температуре (около 600°С), после чего им дают остыть естественным образом в течение нескольких дней. Более 60% рулонов после остывания проходят дополнительную обработку. Эта обработка может включать в себя пропуск в дрессировочной клети, протравливание, продольную резку рулона, резку без снятия стружки и резку со снятием стружки. Рулоны пройдут тот или иной набор операций в зависимости от требований клиента.
Производственное планирование на предприятии – весьма сложный процесс, поскольку он должен учитывать:
В отделе производственного планирования на заводе EZDK работает несколько инженеров, которые присутствуют на производстве пять дней в неделю. Для повышения качества их работы была разработана информационная система, которая позволяет им более эффективно планировать производство, выдавать наряд-заказы и отслеживать контракты. Несмотря на то, что команда отдела постоянно развивалась, было принято решение о внедрении в производственное планирование некоторых принципов Бережливого производства, призванных выявить существующие проблемы, сократить время цикла и количество сбоев в организации производства, повысить прозрачность и управляемость процессов.
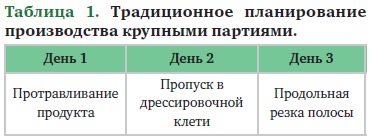
В течение последних лет при планировании производства в цехе инженеры отталкивались от показателей объема. Выравнивание производства по ассортименту продукции не применялось, завод придерживался принципа производства крупными партиями. Оборудование работает непрерывно 24/7, за исключением периодов планового технического обслуживания и ремонта, а также в случаях неполадок. В результате крупные партии проходили один и тот же технологический маршрут, и на разных его этапах накапливались в ожидании обработки большие объемы незавершенного производства, что еще более увеличивало неравномерность нагрузки на последующих этапах. К примеру, в первый день шло протравливание очередной крупной партии стали, во второй – пропуск в дрессировочной клети, а в третий – резка рулонной полосы (Таблица 1). В результате на каждом из этапов продукция находилась в ожидании по несколько дней.
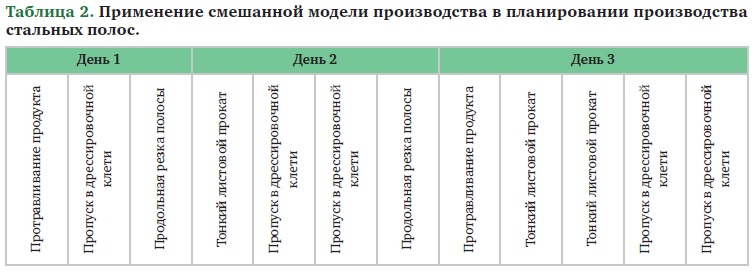
В целях минимизации объемов незавершенного производства было принято решение о применении смешанной модели производства, проложив несколько параллельных технологических маршрутов. Применение такой модели в сталелитейном производстве не самая простая задача, однако команде отдела планирования все же удалось ее решить после прохождения подготовки и изучения особенностей процесса. Вместо производства продукции по одному и тому же технологическому маршруту изо дня в день было решено переключиться на производство продукции по разным технологическим маршрутам. В таблице 2 показан ежедневный график производства, направленный на производство продукции разного типа ежедневно.
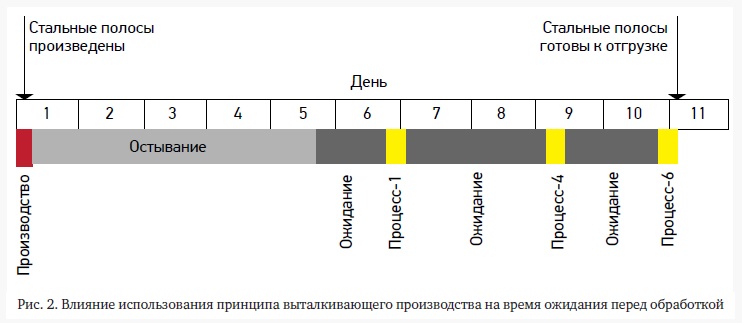
Ранее в планировании производства стальных полос применялся принцип выталкивающего производства, согласно которому проводилась выплавка любого типа стали в любом количестве вне зависимости от темпов производства на последующих этапах. Результатом становилось длительное время ожидания и накопление запасов незавершенного производства. Более того, именно это являлось причиной переноса контрольных проверок и слишком позднего обнаружения брака. Все это накладывало отпечаток и на сроки выполнения заказа. На Рисунке 2 показана длительность периода ожидания обработки. Время ожидания значительно превышало время обработки: после охлаждения рулоны могли еще дней 5-6 пролежать в ожидании дальнейшей обработки.
Вытягивающее производство предусматривает, что запрос на производство определенного количества продукции поступает с конечного этапа. Однако при всей эффективности такого подхода не всегда предприятие к нему готово. Так было и в случае с EZDK. Большой ассортимент продукции и большое количество технологических этапов и маршрутов слишком усложняли процесс выдачи заказов. Тогда было решено применить тактику плавного перехода и начать с внедрения некоторых принципов вытягивающего производства, в частности, учета темпов производства на последующих этапах при расчете загрузки на старте. Так, не планируется производство ни одного рулона, пока оборудование на последующем этапе не будет готово к обработке к моменту его поступления на этот этап.
Для реализации такого подхода производство на каждом этапе было ограничено производительностью самого «медленного» этапа. Например, если продукт А проходит этапы 1, 4 и 6, производительность которых составляет 1000, 500 и 700 тонн в день соответственно, то максимальный объем производства продукта А составит 500 тонн в день. Применение данного простого правила позволило проводить обработку рулонов незамедлительно, как только они остынут естественным способом.
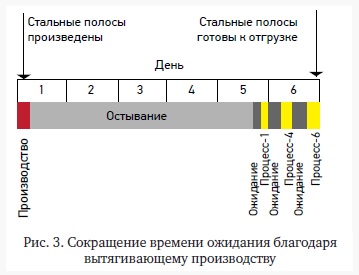
Рисунок 3 демонстрирует, что планирование на основе вытягивания позволило пусть и не устранить, но значительно сократить время ожидания: рулоны проходят обработку через один или менее чем два дня после остывания, а не через 5-6, как это было раньше.
В силу централизованного процесса производственного планирования рулоны нельзя было перевести на следующий этап до того, как инженер по производственному планированию выдаст заказ на следующий этап. Это приводило к длительному времени ожидания в ночные периоды и выходные, когда инженер отсутствовал на рабочем месте. Для организации непрерывного потока и минимизации времени ожидания была разработана система автоматической выдачи заказов на обработку, которая позволяет делать это и в ночные часы, и в выходные дни. Каждые четыре часа информационная система проверяет необходимость выдачи заказа и при необходимости направляет электронное оповещение о новых заказах на рабочие места. Это решение позволило рулонам проходить все этапы обработки за один день, а не за три, как это было раньше. Более того, была расширена зона ответственности сотрудников за состояние производственных процессов и производственное планирование: операторы любого участка могут в любое время проверить наличие новых заказов и приступить к их выполнению без указания инженера.
Для повышения точности производственного планирования и сокращения времени ожидания крайне важно приступать к обработке рулонов, как только они достигнут необходимой температуры (менее 40°С). В процессе внедрения улучшений была проведена работа по отслеживанию скорости остывания стали. Это позволило определить факторы, влияющие на длительность периода остывания. Так, во-первых, был определен срок достижения указанной температуры в разное время года. Зимой для остывания требуется 4 дня, летом – 6 дней, весной и осенью – по 5 дней.
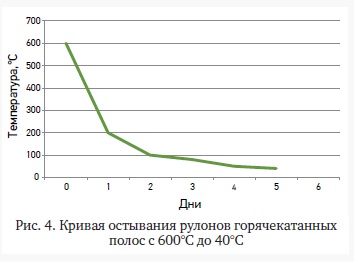
Во-вторых, ранее сотрудники завода придерживались мнения, будто скорость остывания зависит исключительно от толщины, ширины или марки полос, но решающим фактором оказалась масса рулона. Зависимость между массой и температурой также учитывалась при оценке времени остывания рулонов.
Эти сведения позволяют инженерам более точно планировать нагрузку на последующих этапах производственного процесса.
Бережливое производство направлено на поиск проблем и их устранение. Этот принцип был применён и на заводе EZDK: была запущена программа по определению и анализу любых задержек в выполнении производственного плана. Это не очень приветствовалось работниками цеха, однако оказалось необходимым для совершенствования производственного процесса. Визуализация проблем обеспечивалась при помощи информационной системы. На участках были размещены экраны, отражающие ход производственного процесса в реальном времени и позволяющие увидеть любые задержки в обработке рулонов или какие-либо проблемы в спецификациях. Имея возможность своевременно узнавать о проблемах даже не на своих участках, работники могли быстрее приступить к поиску решения или скорректировать свои действия по ситуации.
Команда по производственному планированию начала отходить от традиционного мышления, направленного на производство максимально большого объема продукции при минимальных затратах, и осваивать философию «отца» Бережливого производства Тайичи Оно: «Производите нужный продукт в нужном количестве, когда это нужно, и с наименьшими затратами из возможных». Такой подход заметно отличается от традиционного способа минимизации производственных издержек путем производства крупными партиями одного продукта вне зависимости от того, насколько это влияет на себестоимость, гибкость и возможность своевременно выполнять заказ потребителя.
Бережливое производство немыслимо без непосредственного наблюдения за процессами и выявления возникающих в них проблем. Специалистам отдела производственного планирования удалось в некоторой степени увеличить долю своего присутствия и частоту своих визитов в цех, что позволило им обнаружить множество проблем и, соответственно, множество областей для улучшения процессов и практик производственного планирования. Например, инженеры по производственному планированию совместно с мастерами участков обсудили и внедрили на практике многочисленные улучшения, которые позволили сократить период остывания рулонов. Были обнаружены ранее скрытые возможности увеличения производительности некоторого оборудования. Кроме того, были выявлены объективные причины, по которым сотрудники цехов периодически не выполняли поставленные перед ними задачи: они видели несоответствия, но не решались сообщать о них руководству. Так личное присутствие в цехах позволило инженерам наладить отношения с производственными работниками и заручиться их поддержкой в деле непрерывного совершенствования.
Команда отдела производственного планирования начала работу над устранением потерь времени при распределении заказов на обработку рулонов. Имеющийся механизм был несовершенен. Когда предприятие заключало контракт на продажу определенного количества рулонов стали, специалист по продажам высылал инженеру по производственному планированию электронное письмо с указанием количества, типа, параметров продукции согласно контракту. Инженер по производственному планированию пытался соотнести имеющиеся запасы с контрактами, несколько десятков которых могло находиться в обработке одновременно. При этом часть имеющейся продукции уже могла быть зарезервирована для другого клиента. Обычно в таких случаях следовала череда звонков и электронных писем между отделом производственного планирования и отделом продаж до того момента, пока не удастся согласовать все вопросы.
Исследование времени, затрачиваемого на подобные операции, показало, что они не только самые длительные, но и самые раздражающие. Специалисты отдела производственного планирования в сотрудничестве с инженерами по информационным технологиям разработали усовершенствованную систему выполнения таких заказов за максимально короткий промежуток времени без излишних усилий со стороны специалистов обоих отделов. Новая система позволила специалистам отдела продаж бронировать рулоны для определенных контрактов заранее, при этом система информировала отдел производственного планирования в электронной форме всякий раз, как такое предварительное распределение требовало одобрения специалистов отдела планирования. На проверку и одобрение/отказ какого-либо предварительного распределения стало уходить всего несколько секунд.
Устранение данного типа потерь времени и усилий позволило специалистам отдела производственного планирования сфокусироваться на более важных задачах, а специалистам отдела продаж – улаживать формальности за короткий период времени без лишних усилий и нервов. Клиент же стал получать свой заказ в максимально сжатые сроки.
Практическое применение принципов Бережливого производства на заводе EZDK позволило команде по производственному планированию добиться следующих результатов:
Сокращение объемов незавершенного производства более чем на 40%. Благодаря применению смешанной модели производства и принципов вытягивания удалось сократить объем незавершенного производства практически на 43%. Более того, вариативность незавершенного производства также значительно уменьшилась. Максимальный объем незавершенного производства за последние 12 месяцев сопоставим с суммарным объемом незавершённого производства за предыдущие несколько лет. Сокращение объемов незавершенного производства позволило высвободить место на складе, что в свою очередь позволило более грамотно раскладывать полосы стали и в результате сократить продолжительность их остывания. Более того, сокращение незавершенного производства позволило упростить контроль и планирование дальнейшей обработки имеющихся рулонов.
Сокращение времени цикла более чем на 40 %. Время цикла (время от начала обработки листов на стане горячей прокатки до того момента, как рулон будет готов к отправке) также удалось сократить на 43%. Бережливое производство нацелено на снижение вариативности, и этого как раз удалось достичь в отношении времени цикла. Так, стандартное отклонение во времени цикла снизилось с 7,8 дня до 3,5 дней.
Повышение точности планирования. Благодаря снижению вариативности, времени цикла и тому, что время остывания рулонов стали определялось на основании тщательного анализа проведенных ранее замеров, удалось повысить точность и своевременность поставок, поскольку специалисты отдела производственного планирования получили возможность прогнозировать время обработки заказов с меньшим отклонением.
Порядок. Большие объемы незавершенного производства приводят к хаосу в производственном планировании, поскольку специалисты отдела продаж постоянно пытаются ускорить обработку необходимых их клиентам рулонов. Они предпринимают неоднократные звонки или пишут электронные письма в отдел производственного планирования с просьбой ускорить обработку определённых рулонов, после чего специалисты отдела производственного планирования звонят в производственный цех с просьбой приступить к обработке этих рулонах вне очереди. Внеочередная обработка приводит к невыполнению заказов по другим контрактам, и наступает вторая волна звонков и писем по той же схеме с вопросами о причинах задержки. Такая ситуация может повторяться несколько раз.
Сокращение объемов незавершенного производства более чем на 40%, а также внедрение принципов вытягивающего производства позволило добиться определенного порядка, при котором каждый рулон поступает на обработку именно тогда, когда он к этому готов. Исчезла необходимость ускорять процесс. Более того вся информация о ходе производственного процесса доступна в информационной системе – отпала необходимость телефонных звонков и писем в отдел производственного планирования.
Быстрое обнаружение проблем. Сокращение объемов незавершенного производства и времени цикла позволило обнаружить многочисленные ранее скрытые проблемы в производственных процессах. Например, удалось заметить задержки в упаковке готовой продукции после обработки. Кроме того, стали очевидны задержки в передаче рулонов на следующий этап обработки или задержки с принятием окончательного решения по поводу качества изготовляемой продукции. Стало возможным и намного более раннее обнаружение дефектов качества или брака.
Инструкции, шаблоны и алгоритмы для старта проекта LEAN вы можете найти в практическом руководстве по внедрению бережливого производства.
Самым трудным во внедрении принципов Бережливого производства в производственное планирование на заводе EZDK в Египте стало убедить сотрудников предприятия в том, что новый подход к организации процессов, минимизация объемов незавершенного производства и принцип вытягивания намного эффективнее и удобнее производства крупными партиями и принципа выталкивания. Уже на старте внедрения новых идей стало ясно, что привычка к традиционным методам производства мешала людям воспринимать идеи Бережливого производства. Дополнительную сложность создавала их убежденность в том, что сталелитейное производство является уникальной отраслью, где принципы, развивавшиеся в рамках автомобильной промышленности, неприменимы. Сотрудники отказывались менять способ мышления и принимать нововведения. Такие проблемы нередки при внедрении Lean и решаются путем бесед с персоналом, тренингов и постепенного внедрения нововведений.
Команде отдела производственного планирования пришлось бороться с привычными установками не только в производственном цеху, но и на этапах ввода данных, упаковки, обработки. Но пилотные проекты, демонстрация реальных результатов оказались убедительными: сотрудники поняли, что работа может быть выполнена гораздо быстрее и эффективнее.
Дальнейшие перспективы руководство завода видит в распространение принципов Lean за пределы отдела производственного планирования. В частности, в планах компании внедрение быстрой переналадки (SMED) и принципов Всеобщего ухода за оборудованием (TPM) для повышения надежности используемого оборудования, а также организация кружков качества, необходимых для решения проблем как с качеством, так и с оборудованием в целях сокращения объемов переработки и снижения частоты внезапных остановок оборудования.
Персонал предприятия постепенно вовлекается в процесс улучшений. Так с целью еще большего сокращения времени цикла идет обсуждение кайдзен-предложения от одного из сотрудников насчет возможности охлаждения стальных полос при помощи воды. Удачное решение вопроса позволит сократить время охлаждения металла до 1 дня.
На египетском заводе по производству стали удалось полностью или частично внедрить ряд инструментов Бережливого производства. Среди них вытягивающее производство, выравнивание производства (хейдзунка), обходы гемба, устранение потерь, организация потока и повышение видимости проблем. В центре всех изменений стоял отдел производственного планирования. По итогам внедрения новых принципов и инструментов можно сделать однозначный вывод о том, что предприятию удалось добиться желаемых результатов: объем незавершенного производства и время цикла сократились более чем на 40%. Выравнивание производства привело к высвобождению места на складе, что в свою очередь снизило продолжительность остывания стали. Усовершенствование процесса распределения продукции позволило сэкономить время и усилия сотрудников сразу нескольких отделов. Все эти улучшения заметно упорядочили ежедневную работу предприятия и повысили точность производственного планирования.
Рассматриваемый случай показывает, что многие принципы и инструменты Бережливого производства могут с успехом применяться в сталелитейной промышленности, однако с учетом особенностей данной отрасли иногда может потребоваться их адаптация. Успешный опыт сталелитейного производства может быть перенесен и на предприятия других отраслей.
Материал подготовлен на основании данных Sameh Mohamed Fahmi, TamerMohamed Abdelwahab, Al Ezz Dekheila Steel Co. (EZDK), Egypt, Case Study: Improving Production Planning in Steel Industry in Light of Lean Principles, Proceedings of the International Conference on Industrial Engineering and Operations Management Istanbul, Turkey.
Текст: Ольга Гончарова. Изображение ru.freepik.com