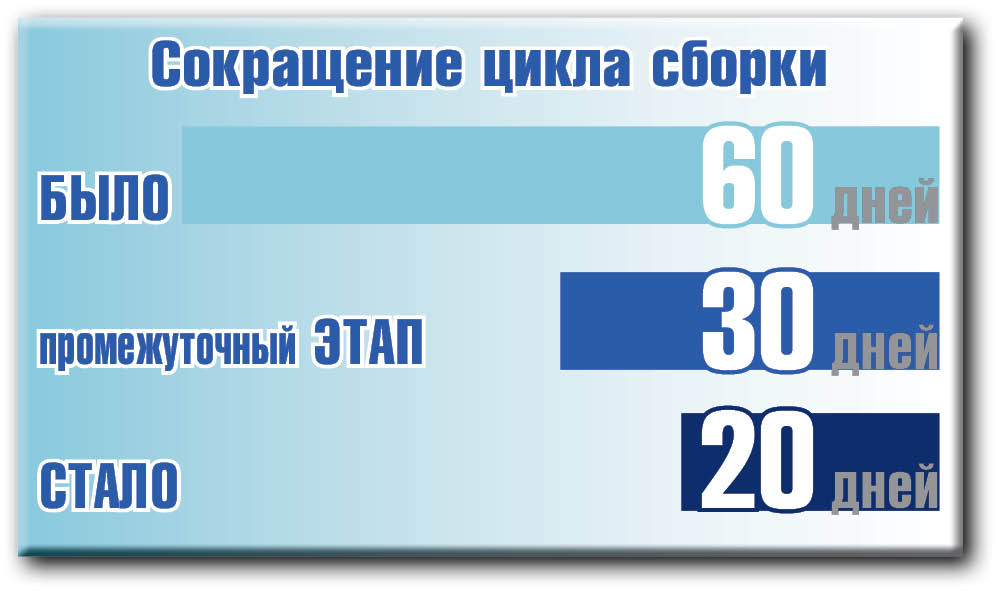
В результате работы по совершенствованию на основных этапах сборки удалось выйти на такт 20 рабочих дней вместо 60.
Благодарим пресс-службу филиала ПАО «Ил-Авиастар» за предоставление данного материала.
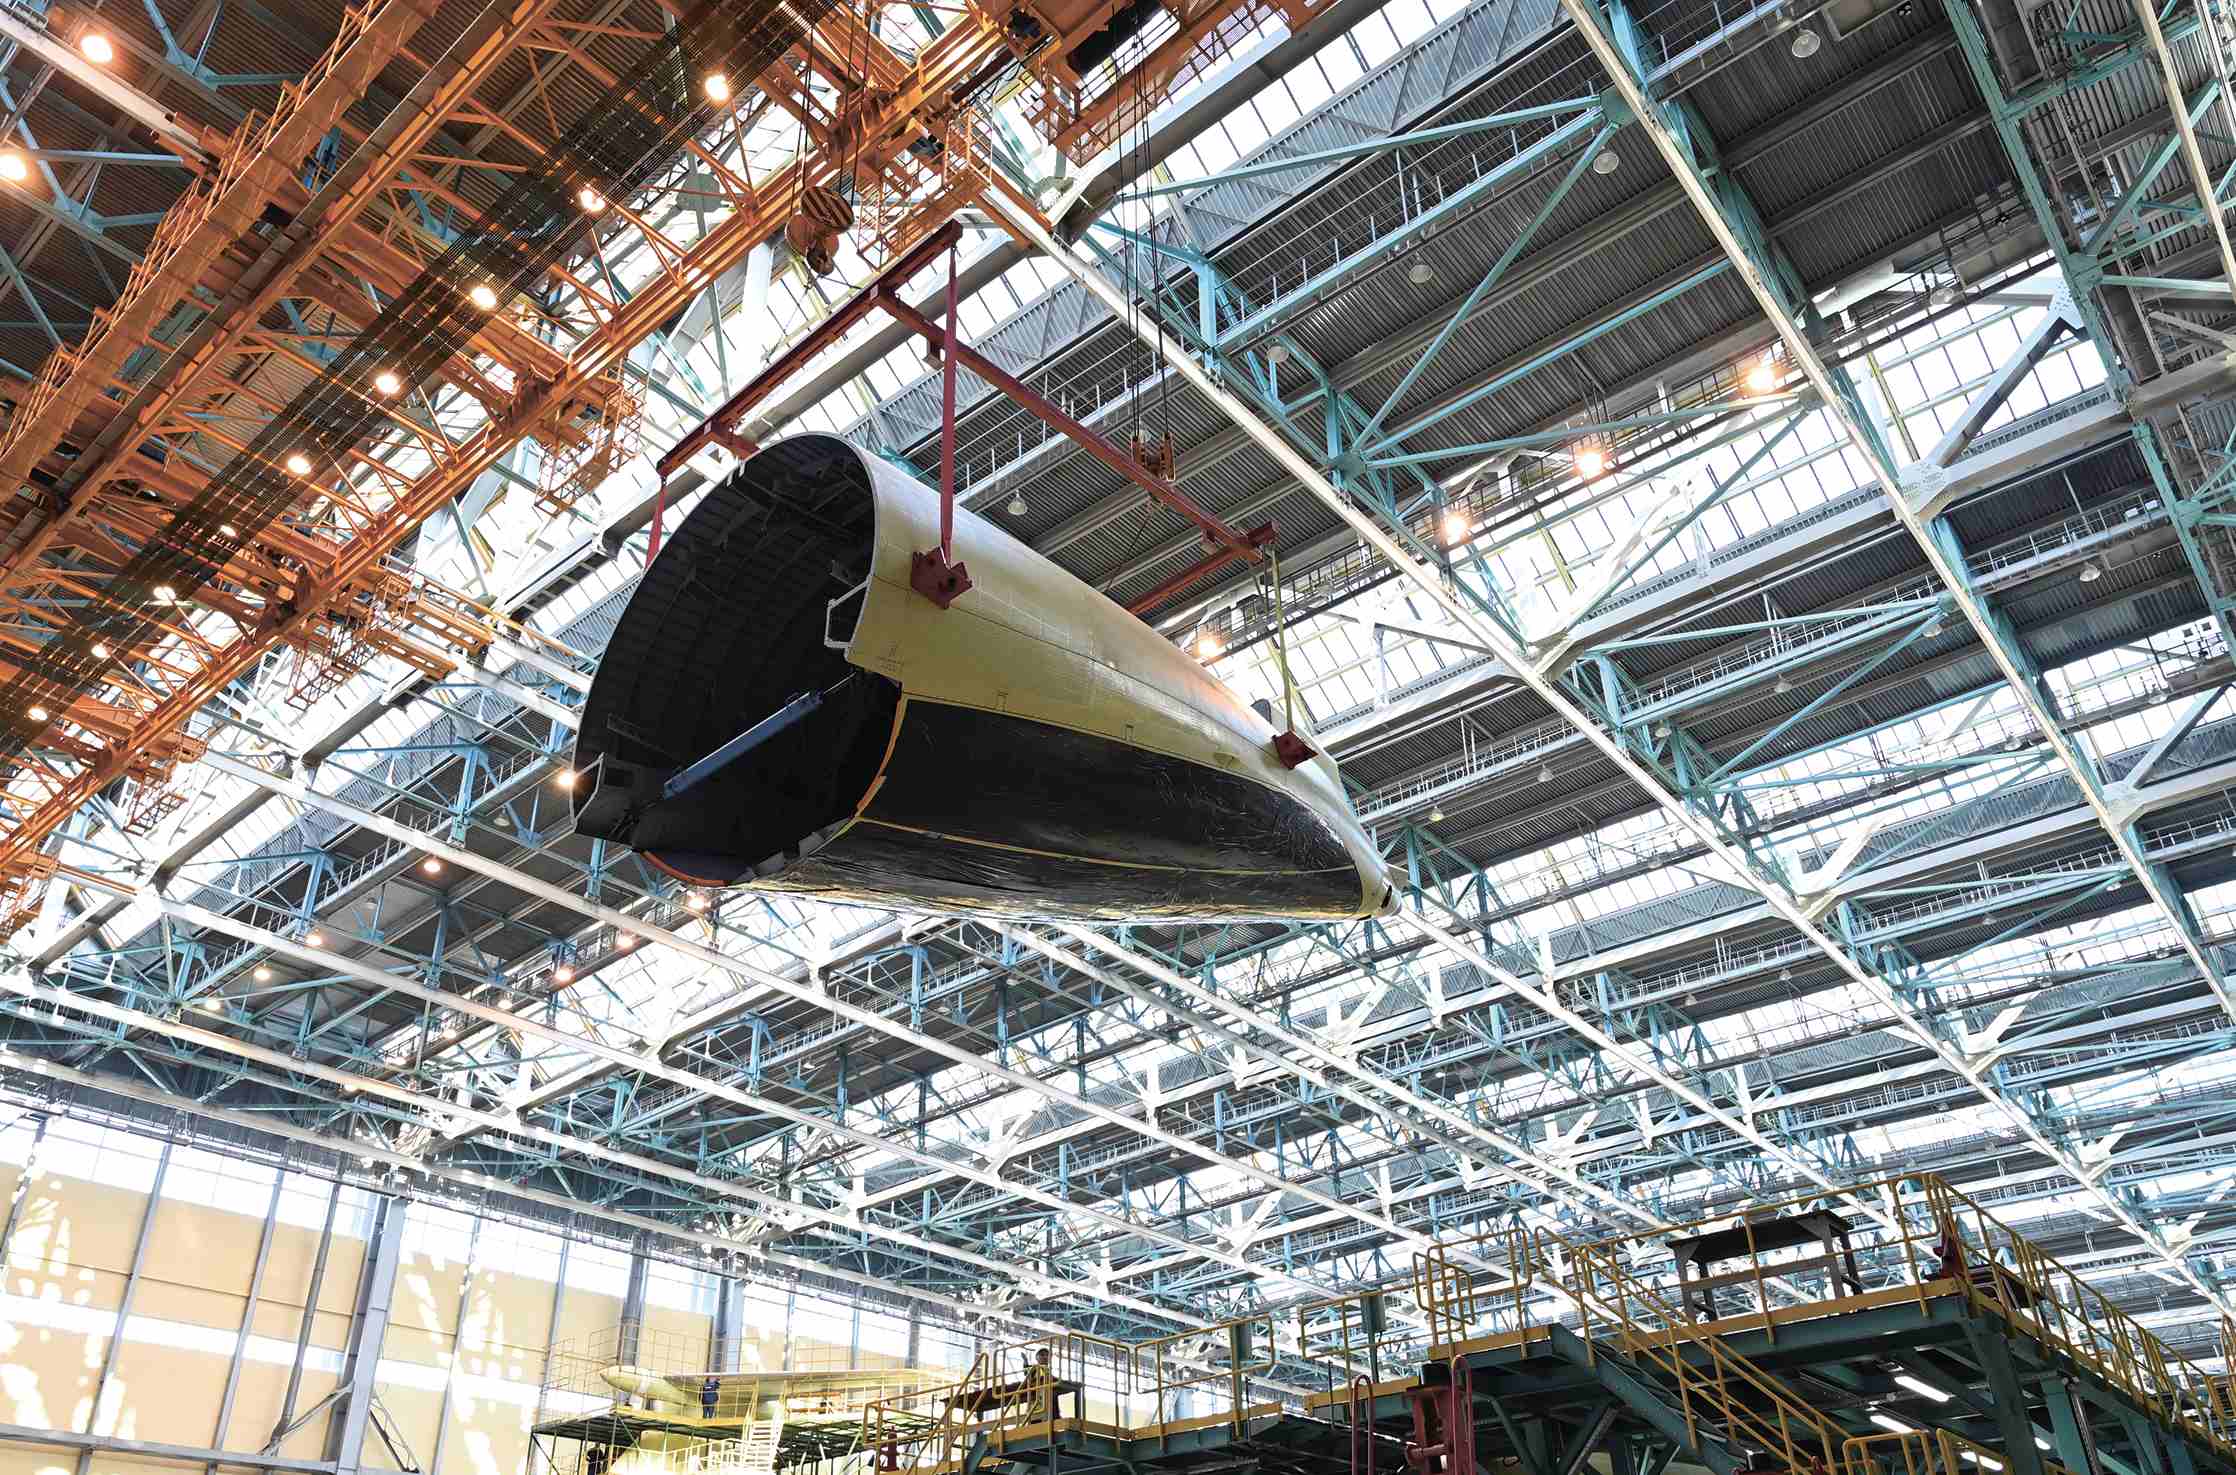
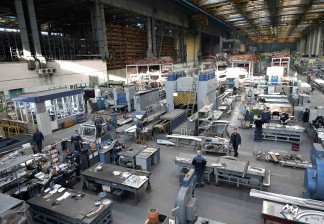
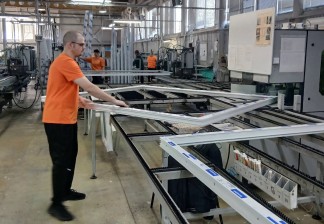
Бережливое производство на Авиастаре – это поиск возможностей сделать рабочие процессы точнее, удобнее и эффективнее. Один из таких проектов реализовали в цехе 572 для оптимизации сборки отсеков Ф-3, Ф-4 самолета Ил-76МД-90А. В результате работы по совершенствованию на основных этапах сборки удалось выйти на такт 20 рабочих дней.
Кроме портала, мы предлагаем вам и альманах «Управление производством». Все самое интересное и уникальное мы публикуем именно в нем. 300+ мощных кейсов, готовых к использованию чек-листов и других полезных материалов ждут вас в полном комплекте номеров. Оформляйте подписку и получайте самое лучшее!
Цикл сборки отсеков составлял до 60 дней. Сам процесс организован без какой-либо последовательности – работа шла хаотично. Рабочие собирали одну и ту же конструкцию, перемещаясь от одного стапеля к другому, потом возвращались обратно. Необходим был понятный маршрут.
В первую очередь была выстроена поточная линия. После перестройки каждому стапелю провели индивидуальную подачу воздуха и подключили необходимое освещение. Это позволило не разматывать длинные шланги и убрать лишние перемещения.
– До этого трубы для подачи воздуха находились на полу, из-за чего было неудобно работать. Поэтому их убрали из рабочей зоны. На стапелях появились свои выключатели, розетки и точки подключения оборудования, – рассказывает начальник цеха 572 Альберт Халимов.
Добавили направляющие и сборочные отверстия, убрали лишние припуски, чтобы рабочему не приходилось дополнительно припиливать детали. Где требовалось, увеличили вырезы для более удобного доступа. Часть операций перенесли на более ранние этапы. Например, герметизацию бимсов (элемент конструкции фюзеляжа) стали выполнять до стыковки с панелями и шпангоутами. Раньше эта работа проводилась уже после окончательной сборки, вне стапеля. Перенос операции позволил сократить последующую герметизацию отсека на сутки.
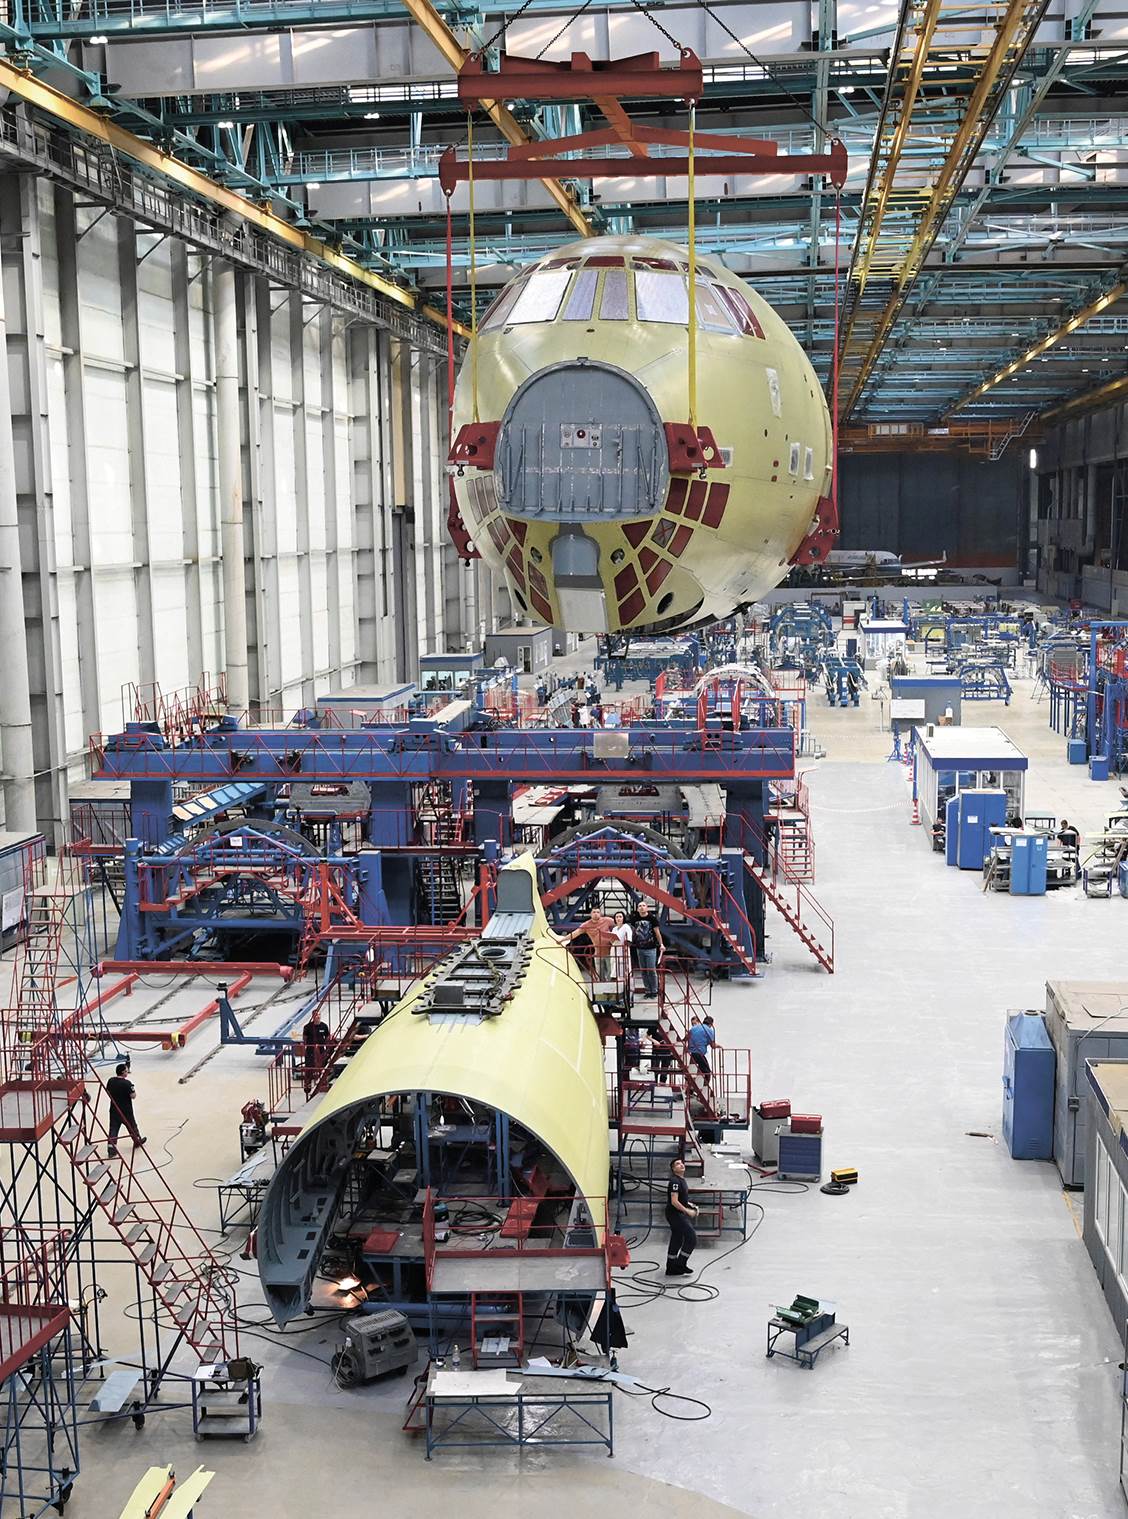
Было много разных решений. Вместо технологического крепежа стали использовать многоразовые фиксаторы. Ранее для фиксаций одной панели требовалось участие двух рабочих и около 30 минут. С фиксаторами эту операцию выполняет один человек, причем в два раза быстрее. Изготовили имитатор стапеля шпангоута 67.
– Детали приходилось носить в цех 283 для вскрытия отверстий. Для транспортировки требовалось четыре человека и около 20 минут в одну сторону. Теперь необходимость в таких перемещениях исключена, – отмечает Альберт Анясович.
Доработали стол для клепки: вместо четырех регулировочных винтов появился центральный механизм управления высотой. Время регулировки сократилось вдвое, и теперь для этой операции достаточно одного рабочего. Изменили и оснастку для навески боковых створок грузолюка. Раньше требовалось не менее десяти человек, а операция занимала около 4 часов. После доработки оснастки – шесть человек и порядка 2 часов.
Отдельное внимание уделили тому, чтобы рабочее место было не только эффективным, но и удобным. Добавили освещение по всей длине стапеля сборки бимсов. Теперь каждый плафон можно направить непосредственно на место выполнения операции. Доработали и прижимные ленты. Вместо металлических пластин, которые могли повреждать панели, установили тканевые с быстрым зажимом. Раньше для крепления требовалось четыре человек и 40 минут, теперь – два человека и 20 минут. Также организовали работу мастеров, технологов и БТК рядом с участком. Сейчас они находятся в одном месте и могут оперативно решать возникающие вопросы. Рабочие знают, к кому обратиться, и не тратят время на поиски нужного специалиста.
После реализации проекта удалось выйти на целевой такт в 20 рабочих дней по каждому из основных этапов сборки. До реализации проекта на ДУС требовалось 27 дней, на КУС – 30, на стапельную сборку – 29. Сейчас по всем трем показателям достигнуто целевое значение – 20 дней.
– Если говорить о проекте в целом, первоначально цикл сборки отсеков составлял порядка 60 дней, – отмечает Альберт Халимов. – На первом этапе удалось сократить его до 30 дней, а дальнейшая работа позволила выйти на нынешний показатель. В отдельных случаях получается выполнить работу даже быстрее!
В реализации проекта принимал участие фактически весь коллектив цеха 572. Под руководством Альберта Халимова работали его заместители, специалисты техбюро, мастера, рабочие, все службы. Каждый вносил свои предложения: как лучше организовать процесс, что можно изменить, чтобы работа была удобнее и эффективнее. Подключались и другие подразделения. Сотрудники УГК и УГТ дорабатывали документацию, специалисты цеха 150 изготавливали новые шаблоны и оснастку. Большую работу выполнили строители, в том числе при подготовке рабочих мест.
Инструкции, шаблоны и алгоритмы для старта проекта LEAN вы можете найти в практическом руководстве по внедрению бережливого производства.
На достигнутом в цехе останавливаться не планируют! Следующая задача команды – продолжать сокращать цикл и обеспечить необходимый темп выпуска самолетов. Для этого специалисты будут и дальше искать возможности убрать лишние операции, улучшить процесс и сделать работу еще эффективнее.
Текст: Арина КУЗУЕВА. Фото предоставлено пресс-службой филиала ПАО «Ил-Авиастар»