В прессово-автоматном цехе ОАО «Арзамасский машиностроительный завод» на участке изготовления серийных деталей в соответствии с принципами производственной системы открыт проект, целью которого стало исключение производственных потерь.
На данном участке номенклатура состоит из 28 позиций. Детали здесь изготавливаются как для конвейера, так и для разных механосборочных цехов завода. Объектом исследования и скорых перемен стало рабочее место по изготовлению «восемьдесят первой» муфты, которая в дальнейшем отправляется в МСЦ-2 на участок резки резиновых шлангов.
Проблема заключалась в длительном ожидании оператора в процессе деятельности оборудования. Когда станок выполнял автоматическую работу, пассивное наблюдение рабочего не добавляло ценности. А, как известно, «пустое» ожидание оператора относится к одному из семи видов производственных потерь.
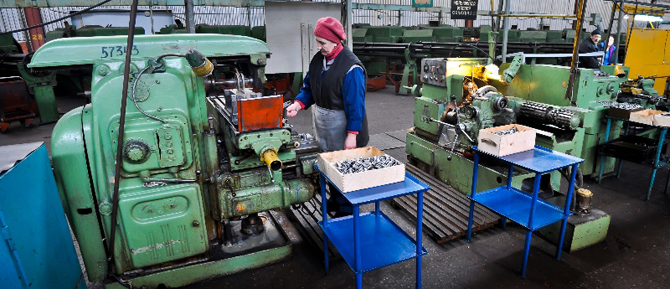
- Управляющим директором С. Н. Смирновым была поставлена задача – исключить потери ожидания на данном участке, – рассказывает мастер Сергей Шмельков. – Мы сняли хронометраж работы оператора, изготавливающего деталь «муфта». Согласно полученным данным была составлена объединенная карта стандартизированной работы.
Для того, чтобы исключить ожидание человека, была проанализирована операция фрезерного станка. Оказалось, что его автоматическая работа составляет 294 секунды. Было принято решение поручить станочнице за этот интервал времени изготовить на токарно-револьверном станке 4 детали, которые необходимы для следующей операции. С этим заданием она справилась без каких-либо проблем.
Сегодня процесс изготовления муфты имеет следующий вид. Оператор устанавливает четыре изделия на фрезерный станок, после чего начинается их автоматическая обработка. Затем, не теряя времени, она переходит на токарно-револьверный станок, расположенный напротив, и изготавливает на нем другие 4 детали. В итоге работает и оборудование, и оператор. Вскоре станочница возвращается обратно к токарному станку и в течение 45 секунд зачищает на 4 деталях заусенцы. Затем она снимает готовые изделия, и весь операционный цикл повторяется заново. В результате производительность труда возросла почти вдвое.
Но на этом процесс улучшения на данном рабочем месте не закончился. Зачистка заусенцев – одна из потерь, от которой необходимо избавляться. Деталь должна сниматься с фрезерного станка в готовом виде, не требуя ручной зачистки.
- Мы сняли фрезу с оборудования и отнесли ее в заточное отделение, – объясняет С. Шмельков. – Там были проверены углы ее заточки. Оказалось, что ее параметры не соответствовали конструкторской документации, что сразу же было исправлено. После установки новой фрезы на станок наши ожидания оправдались не полностью – заусенцев на обработанной муфте стало меньше, но совсем они не исчезли. По методике решения проблем «одна за одной» мы стали анализировать техпроцесс дальше. Выявили биение шпинделя станка. Сейчас ШИХ занимается его устранением. Если неисправность после этого все же останется, то будем продолжать поиск решения проблемы, пока полностью ее не устраним.
Когда причина будет найдена, а заусенцы на муфте после обработки исчезнут, у оператора произойдет высвобождение дополнительных 45 секунд в каждом цикле. В связи с этим работник получит еще одну операцию, тем самым будет иметь возможность изготавливать больше продукции и, соответственно, больше зарабатывать.
На участке изготовления серийных деталей мастер С. Шмельков поделился успешным решением еще одной проблемы. Раньше каждое утро в 7.25 он был обязан выдать сменное задание по участку. Сейчас в его подразделении создан график запуска деталей. Сегодня бригадир, обращаясь к графику, знает, когда и какую деталь необходимо изготовить. Ежедневное задание определяется исходя из месячного плана, разбитого по конкретным дням. Все это наглядно отображено на участковом стенде.
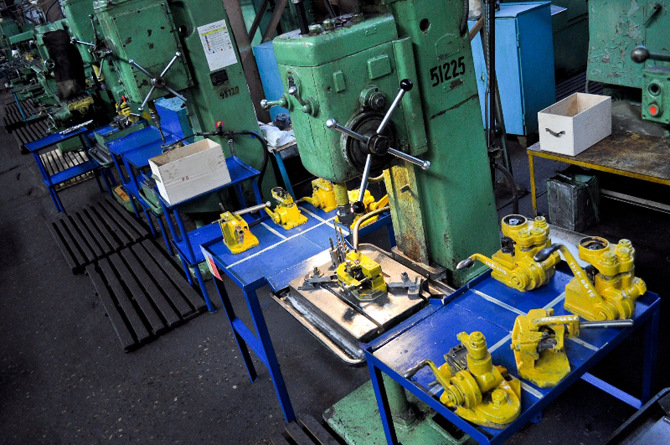
На сверлильном станке участка изготовления серийных деталей выполняется работа по 8 различным деталям одновременно. Сделать это в срок не получалось, потому что каждый раз необходимо переналаживать приспособления для очередного изделия. Выход был найден. Для этого были сделаны специальные подставки-стеллажи под приспособления, и расположены на одном уровне с рабочей поверхностью сверлильного станка. Оператор, заканчивая обработку одной детали, без помощи наладчика, длительных временных затрат, лишних движений и особых физических усилий одним движением руки производит замену приспособления. В результате время переналадки сократилось с 420 до 250 секунд.